- Servicios de impresión 3D

- Servicios de mecanizado CNC

- Servicios de colada al vacío

- Servicios de acabado de superficies

 English
 Español
Cómo elegir servicios de impresión 3D para prototipos y producción
Contenido
- 1 Servicios de impresión 3D : La respuesta breve sobre cómo elegir el proveedor adecuado
- 2 Tipos comunes de servicios de impresión 3D y sus características
- 3 Cómo funcionan los servicios de impresión 3D industrial desde el archivo hasta la pieza terminada
- 4 Materiales para servicios de impresión 3D personalizados: resina, nailon y metal
- 5 Aplicaciones y puntos de selección para servicios de impresión 3D industriales y comerciales
- 6 Comparación detallada de servicios de impresión 3D, mecanizado CNC y replicación de moldes de silicona
- 7 Postprocesamiento y acabado de superficies: dónde va realmente el tiempo de entrega
- 8 Cómo evaluar un fabricante o proveedor de servicios de impresión 3D en China
- 9 Mantenimiento y cuidado de piezas impresas en 3D
- 10 Preguntas frecuentes sobre los servicios de impresión 3D
- 10.1 P1: ¿Qué son los servicios de impresión 3D y quién los utiliza?
- 10.2 P2: ¿Qué proceso de impresión 3D se adapta a los prototipos funcionales?
- 10.3 P3: ¿Qué precisión tienen los servicios de impresión 3D industrial?
- 10.4 P4: ¿Puede un fabricante de servicios de impresión 3D manejar piezas grandes?
- 10.5 P5: ¿Cuánto tiempo suelen tardar los servicios de impresión 3D?
- 10.6 P6: ¿Cómo elijo entre impresión 3D, mecanizado CNC y replicación de moldes de silicona?
Servicios de impresión 3D : La respuesta breve sobre cómo elegir el proveedor adecuado
El proveedor adecuado de servicios de impresión 3D es aquel cuyo proceso, materiales y acabado coinciden con lo que tiene que hacer su pieza, no el que tiene la lista de máquinas más larga. En la práctica, la mayoría de los compradores eligen entre cuatro rutas probadas: resina SLA o DLP para detalles finos y superficies lisas, nailon SLS para piezas funcionales, metal SLM para piezas resistentes o expuestas al calor y plástico MDF para modelos grandes en etapa inicial. Lograr esa coincidencia desde el principio ahorra más tiempo que cualquier negociación posterior.
Esta es una situación que vemos a menudo. Un equipo de ingenieros tiene un diseño de carcasa que pasará al moldeo por inyección en tres meses. Necesitan diez piezas que parezcan el producto final de una feria comercial y veinte más que puedan sobrevivir a una prueba de caída y algunas semanas de manipulación en el campo. Son dos trabajos diferentes. Enviar ambos a la misma máquina generalmente compromete la apariencia o la resistencia, mientras que los buenos servicios de impresión 3D dividen el trabajo: resina y pintura para las muestras de exhibición, nailon para la prueba de caída.
La misma lógica se aplica cuando busca un fabricante o proveedor de servicios de impresión 3D en China. Un socio capaz no se limita a aceptar su archivo y presionar imprimir. Comprueban el espesor de la pared, preguntan dónde se utilizará la pieza, sugieren un material más adecuado y le dicen de antemano qué superficies necesitarán mecanizado o pintura. Esa conversación es una señal de calidad más fuerte que cualquier lista de equipos.
Esta guía está escrita para diseñadores de productos, ingenieros y equipos de abastecimiento que solicitan prototipos, plantillas, lotes pequeños y piezas de uso final. Cubre los siguientes temas:
- Los principales tipos de servicio de impresión 3D personalizada y qué hace bien cada uno
- Cómo pasa un trabajo de un archivo digital a una pieza terminada
- Cómo elegir entre materiales de resina, nailon y metal
- Cuando el mecanizado CNC o la replicación de moldes de silicona son la mejor opción
- Cómo comparar un proveedor comercial de servicios de impresión 3D en los puntos importantes
- Cómo cuidar las piezas impresas después de la entrega
Comience con lo que debe hacer la pieza, luego elija el proceso; invertir ese orden es la causa más común de retrabajo.
Tipos comunes de servicios de impresión 3D y sus características
ISO/ASTM 52900, la norma que define los términos de fabricación aditiva, agrupa la tecnología en siete familias de procesos. Los servicios comerciales de impresión 3D basan su oferta principalmente en tres de ellos: fotopolimerización en cuba (SLA y DLP), fusión en lecho de polvo (SLS y SLM) y extrusión de materiales (FDM). Desplácese por las tarjetas a continuación para ver cómo se comporta cada una en proyectos reales.
-
resina SLA
Un láser UV cura la resina líquida capa por capa. Es fuerte en rasgos finos, bordes afilados y superficies lisas.
Usos típicos: modelos de apariencia, patrones maestros, piezas transparentes y carcasas pequeñas.
Esté atento a: fragilidad en algunas resinas y amarilleamiento lento bajo exposición prolongada a los rayos UV.
-
resina DLP
Un proyector cura una capa completa a la vez, por lo que el tiempo de construcción se mantiene estable incluso con muchas piezas pequeñas en una placa.
Usos típicos: piezas pequeñas detalladas, conectores, componentes en miniatura y lotes de patrones.
Esté atento a: un área de construcción más pequeña que muchas máquinas basadas en láser.
-
nailon SLS
Un láser sinteriza polvo de nailon. El polvo circundante sostiene la pieza, por lo que resultan prácticos las formas complejas y los conjuntos móviles.
Usos típicos: ajustes a presión, carcasas, conductos, prototipos funcionales y piezas de uso final de tiradas cortas.
Esté atento a: una superficie granulada a menos que la pieza esté teñida, granallada o alisada.
-
metal
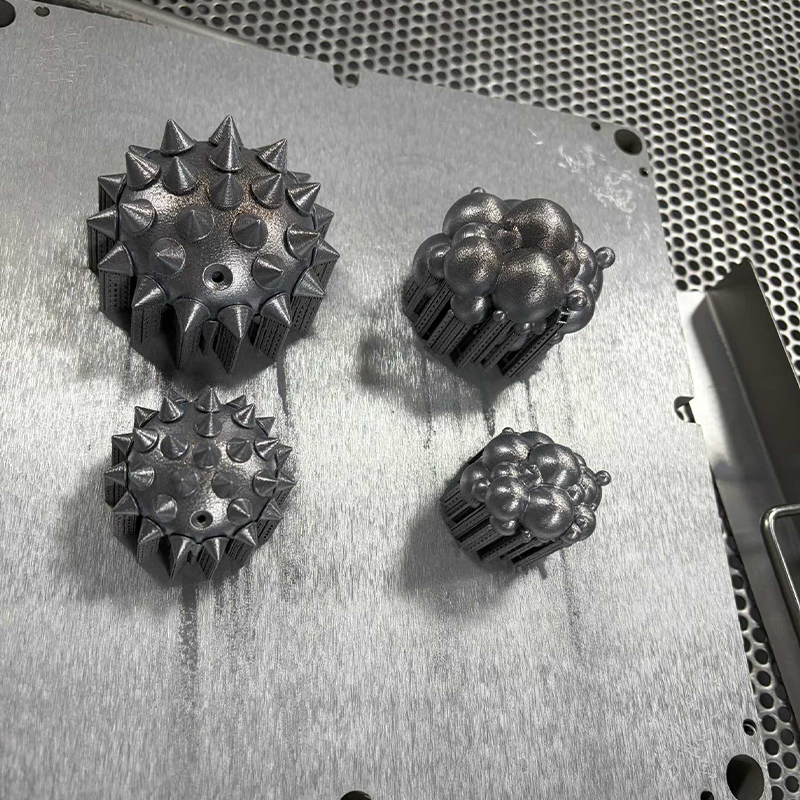
Un láser funde completamente el polvo metálico en una atmósfera protectora, produciendo piezas densas en aleaciones de aluminio, acero inoxidable y titanio.
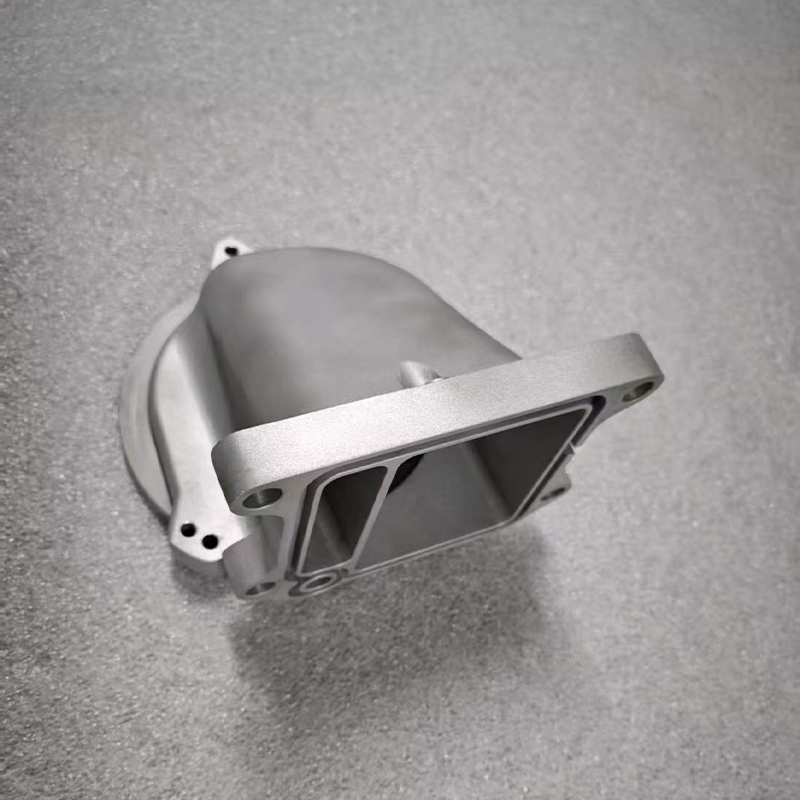
Usos típicos: soportes, colectores, estructuras livianas y componentes expuestos al calor.
Esté atento a: soportes, tensiones residuales y la necesidad de mecanizar caras críticas.
-
plástico DMD
Una boquilla calentada deposita filamento termoplástico. Se adapta a piezas grandes y modelos en etapa inicial.
Usos típicos: luminarias, maquetas de gran tamaño y cerramientos sencillos.
Esté atento a: líneas de capa visibles y menor resistencia entre capas.
tabla de referencia rápida
| Proceso | Materialeseses típicos | Mejor ajuste | Limitación principal |
|---|---|---|---|
| SLA | resinaas estándar, resistentes, transparentes y de alta temperatura. | Modelos de apariencia y detalles finos. | Algunas resinas son quebradizas; Envejecimiento UV con el tiempo |
| DLP | Resinas de fotopolímero | Pequeñas piezas detalladas en lotes. | Área de construcción más pequeña |
| SLS | Nailon PA12 y nailon relleno. | Piezas funcionales, geometría compleja. | Superficie granulada construida |
| SLM | Aluminio AlSi10Mg, acero inoxidable 316L, aleación de titanio | Piezas fuertes, ligeras y resistentes al calor. | Soportes, alivio del estrés, acabado de trabajos. |
| FDM | ABS, PETG, PC y termoplásticos similares | Grandes modelos y accesorios. | Líneas de capa, fuerza direccional. |
Muchos compradores solicitan un único servicio de impresión 3D personalizado y esperan una respuesta. En realidad, un proveedor experimentado de servicios de impresión 3D suele combinar rutas dentro de un mismo proyecto. Se puede imprimir un recinto de iluminación en resina SLA para la carcasa visible, en nailon SLS para el soporte interno y luego reproducirlo en pequeños lotes a través de moldes de silicona una vez que el diseño esté congelado. Pensar en rutas en lugar de en una sola máquina te da más opciones y menos sorpresas.
El siguiente cuadro compara las cinco rutas según las cinco cualidades que los compradores plantean con mayor frecuencia. Las celdas más oscuras significan un resultado más fuerte en relación con las otras cuatro rutas, así que léalo como una clasificación en lugar de una medición.
El mapa de calor muestra por qué ningún proceso gana en todas las categorías. SLA y DLP lideran el detalle y el acabado superficial, por lo que son el punto de partida habitual para modelos de apariencia y patrones maestros que luego serán pintados o copiados en silicona. El nailon SLS y el metal SLM lideran la resistencia, y SLM agrega la mayor resistencia al calor, lo cual es importante para soportes y componentes cerca de motores o vías de escape.
FDM ocupa el primer lugar en tamaño de construcción, por lo que sigue siendo útil para luminarias grandes y maquetas iniciales donde la calidad de la superficie es secundaria. Para un fabricante que ofrece impresión de resina, nailon y metal junto con mecanizado y pintura, este tipo de mesa se convierte en una práctica guía de enrutamiento: cada pieza se envía al proceso que se ajusta a su requisito principal y los huecos restantes se cierran con acabado. Si su pieza necesita dos o tres de estas cualidades a la vez, espere una ruta combinada en lugar de una sola impresora.
Cada proceso es más fuerte en un área diferente, así que elija el que cubra su requisito principal y cierre el resto con el acabado.
Cómo funcionan los servicios de impresión 3D industrial desde el archivo hasta la pieza terminada
Comprender el flujo de trabajo le ayuda a predecir de dónde provienen los retrasos y los problemas de calidad. La mayoría de los servicios de impresión 3D industriales siguen los mismos seis pasos, aunque las máquinas difieren.
- Revisión de archivos. El ingeniero comprueba su modelo 3D STEP, STL o similar en busca de paredes delgadas, cavidades cerradas, caras y unidades faltantes. Una buena revisión detecta problemas antes de imprimir, no después.
- Elección de proceso y orientación. A la pieza se le asigna un proceso y una orientación de construcción. La orientación afecta la calidad de la superficie, la dirección de la resistencia, la cantidad de soportes y el tiempo de impresión.
- Impresión. La máquina construye la pieza capa por capa. El espesor de la capa suele oscilar entre aproximadamente 0,025 mm en máquinas de resina fina y 0,2 mm o más en equipos FDM.
- Limpieza y retirada de soportes. Las piezas de resina se lavan y se curan posteriormente con luz ultravioleta. Las piezas de nailon están desempolvadas. Las piezas metálicas se tratan térmicamente si es necesario, se cortan de la placa de construcción y se retiran los soportes.
- Postprocesamiento y acabado. Según plano se añaden lijados, granallados, teñidos, imprimaciones, pintados, roscados o mecanizados de caras críticas.
- Inspección y embalaje. Se verifican las dimensiones clave, se inspeccionan las superficies y se empaquetan las piezas para que las características finas no se dañen durante el transporte.
Tenga en cuenta que la impresión en sí es sólo un paso. Los compradores que juzgan a un proveedor sólo por el número de impresoras a menudo pasan por alto qué parte de la calidad final proviene de los pasos cuatro y cinco. Volvemos a esto en la sección de posprocesamiento.
Detalles de diseño que cambian el resultado
A menudo, pequeñas decisiones de diseño deciden si una pieza impresa funciona. La siguiente tabla enumera las pautas iniciales que muchos proveedores de servicios utilizan al revisar archivos. Los límites exactos dependen de la máquina, el material y el tamaño de la pieza, así que trátelos como temas de conversación en lugar de reglas fijas.
| Característica de diseño | Resina (SLA, DLP) | Nailon (SLS) | metales (SLM) | Plástico (FDM) |
|---|---|---|---|---|
| Espesor mínimo de pared | Alrededor de 0,6 a 1,0 mm | Alrededor de 0,8 a 1,0 mm | Alrededor de 0,5 a 1,0 mm | Alrededor de 1,0 a 1,5 mm |
| Soportes | Necesario para salientes, puede dejar marcas de contacto. | No es necesario, el polvo soporta la pieza. | Necesario para voladizos y control de calor. | Necesario para voladizos pronunciados |
| Material atrapado | Agregue orificios de drenaje para resina líquida | Agregue orificios de escape para polvo suelto | Agregue orificios de escape para polvo suelto | Rara vez es un problema |
| Roscas y agujeros estrechos | Toque o agregue inserciones después de imprimir | Toque o agregue inserciones después de imprimir | Máquina después de imprimir | Utilice inserciones para montaje repetido. |
Dos hábitos ahorran la mayoría de los problemas. Primero, marque qué caras son funcionales, como los asientos de los cojinetes, las superficies de sellado y las caras de contacto, para que el proveedor pueda planificar el mecanizado o el escariado únicamente en esas caras. En segundo lugar, evite diseñar cavidades completamente cerradas a menos que agregue orificios para eliminar el polvo o la resina; una parte hueca que no se pueda vaciar será rechazada o llegará más pesada y débil de lo previsto.
La impresión es un paso en una cadena de seis pasos, y las decisiones de diseño tomadas antes de la primera capa deciden la mayor parte de lo que sucede después.
Materiales para servicios de impresión 3D personalizados: resina, nailon y metal
La elección del material influye en la resistencia, la apariencia, la tolerancia al calor y el envejecimiento de la pieza. Un servicio de impresión 3D personalizado debería poder explicar por qué recomienda un material sobre otro en términos sencillos, vinculados a su caso de uso. Las dos columnas siguientes dividen las opciones en polímeros y metales.
Polímeros: resina, nailon y plástico.
| Metales para impresión SLM
|
Selección de materiales de un vistazo
| Material | Uso típico | fuerza | Limitación |
|---|---|---|---|
| resina resistente | Modelos de visualización, comprobaciones de forma y ajuste. | Bien detail, smooth surface | Puede volverse quebradizo con la edad o los rayos UV. |
| nailon PA12 | Ajustes a presión, carcasas, conductos | Durable, buen comportamiento a la fatiga | Absorbe la humedad lentamente |
| Aluminio AlSi10Mg | Soportes de luz, disipadores de calor. | Bajo peso, conductividad térmica. | Necesita aliviar el estrés, terminar |
| acero inoxidable 316L | Piezas fluidas, piezas expuestas a la corrosión. | Resistencia a la corrosión, tenacidad. | Más pesado, más lento para terminar |
| aleación de titanio | Piezas estructurales ligeras | fuerza-to-weight ratio | Proceso exigente, mayor tiempo de entrega |
Preguntas a resolver antes de elegir un material
- ¿Cuál es la temperatura más alta que verá la pieza y durante cuánto tiempo?
- ¿Soportará carga una vez, varias veces o sólo mantendrá su forma?
- ¿Resistirá aceites, agentes de limpieza, agua o luz exterior?
- ¿Necesita verse como un producto terminado o simplemente encajar y funcionar?
- ¿Cuántas piezas necesitarás ahora y cuántas después?
Responder a estas cinco preguntas en su consulta generalmente acorta el ciclo de cotización en una ronda completa de correos electrónicos, porque el ingeniero puede recomendar un material sin tener que adivinar.
Temperatura, carga, ambiente y apariencia son los cuatro factores que deciden el material; compártelos en tu primer mensaje.
Aplicaciones y puntos de selección para servicios de impresión 3D industriales y comerciales
Los servicios de impresión 3D industrial aparecen en casi todos los sectores manufactureros, pero las razones por las que la gente los utiliza son sorprendentemente consistentes: necesitan una pieza física más rápido de lo que permiten las herramientas, o necesitan una forma que otros métodos tienen dificultades para lograr. Las dos columnas siguientes conectan escenarios típicos con los puntos que importan a la hora de elegir un proveedor para cada uno.
Escenarios de aplicación comunes
| Puntos de selección para comprobar
|
Servicios de impresión 3D a gran escala
Cuando los compradores buscan servicios de impresión 3D a gran escala, normalmente se refieren a una de dos cosas: una sola pieza que excede el volumen de construcción de las máquinas estándar, o muchas piezas medianas necesarias en un lote. El primer caso normalmente se resuelve dividiendo el modelo en secciones con características de alineación como llaves o pasadores, imprimiendo las secciones y luego uniendo y terminando las uniones para que la junta desaparezca bajo la pintura. El segundo caso se resuelve anidando piezas de manera eficiente y eligiendo un proceso, como el nailon SLS, donde muchas piezas comparten una estructura.
Pregúntele a un proveedor potencial cómo manejan las uniones y la planitud de las piezas divididas. Una respuesta clara, idealmente con una fotografía de muestra, le dice mucho más que una dimensión máxima indicada.
Pequeños lotes y producción puente.
Otro uso creciente es la producción de puentes, donde las piezas impresas o fundidas llenan el vacío entre el prototipo y la producción en masa. Si su molde de inyección tardará entre ocho y doce semanas en construirse, un proveedor comercial de servicios de impresión 3D puede mantener en marcha su línea piloto, sus pruebas de campo o sus primeros pedidos de clientes. Para las piezas de apariencia, la replicación de moldes de silicona a menudo toma el control una vez que se aprueba un patrón maestro, porque un solo molde puede producir un pequeño lote de copias consistentes. Elegir un proveedor que ofrezca tanto impresión como replicación evita transferir archivos y dibujos entre empresas.
Elija un proveedor en función de lo bien que respalde su próximo paso, no solo el prototipo actual.
Comparación detallada de servicios de impresión 3D, mecanizado CNC y replicación de moldes de silicona
Muchos proyectos no necesitan impresión 3D en absoluto y un proveedor honesto se lo dirá. La tabla compara las tres rutas más comunes para prototipos y lotes pequeños para que puedas ver dónde encaja cada uno.
| factores | impresión 3D | Mecanizado CNC | Replicación de moldes de silicona |
|---|---|---|---|
| Cantidad típica | De una a unas pocas docenas | Uno a varios cientos | Aproximadamente de 10 a 50 copias, dependiendo de la vida útil del molde. |
| Libertad de geometría | Posibilidad de canales internos y celosías muy altos | Limitado por el acceso a la herramienta | Sigue el patrón maestro |
| Elección de materiales | Resinas, nailon, polvos metálicos, termoplásticos. | Amplia gama de metales sólidos y plásticos. | Resinas de poliuretano que imitan plásticos y cauchos comunes. |
| Superficie as produced | Capa de líneas o vetas hasta terminar | Marcas de herramientas, fáciles de refinar. | Suave, copia la superficie maestra. |
| Tolerancia | Moderado, dependiente del proceso | Características mecanizadas ajustadas | Moderado, se debe considerar la contracción. |
| hora de inicio | Rápido, sin herramientas | Rápido, necesita fijación | Primero se necesita maestro y molde. |
| Lo mejor para | Formas complejas, primeras iteraciones. | Tolerancia estricta, resistencia, piezas metálicas. | Lotes pequeños similares |
La precisión es el factor que más preguntan los compradores y también el que con mayor frecuencia se malinterpreta. El siguiente cuadro muestra tolerancias de trabajo indicativas para cada ruta de impresión. Léalo como una ayuda para la planificación, porque los resultados reales dependen del tamaño de la pieza, la geometría, la orientación y la calibración de la máquina.
El gráfico muestra que las rutas de resina se ubican en el extremo estrecho para funciones pequeñas, razón por la cual se eligen para conectores, carcasas finas y patrones donde el ajuste es importante. El metal SLM cae en una banda similar para piezas pequeñas, pero los números se aplican a las características impresas, y los orificios críticos o las caras de contacto normalmente se mecanizan posteriormente para alcanzar límites más estrictos.
El nailon SLS y el FDM muestran valores más amplios porque la contracción del polvo, el comportamiento térmico y la deposición de capas añaden variación, especialmente en piezas largas o delgadas. Para un proveedor que también opera mecanizado CNC, esta diferencia es fácil de gestionar: el cuerpo impreso proporciona la geometría y una breve operación de mecanizado finaliza las pocas características que necesitan un control más estricto. Cuando envíes un plano, marca qué dimensiones son críticas y cuáles son solo de referencia, ya que esto permite al ingeniero aplicar el esfuerzo donde cuenta.
En general, la regla práctica es sencilla. Utilice la impresión cuando la complejidad de la forma o la velocidad sea la principal limitación, el mecanizado cuando la tolerancia o el material lo sean, y la replicación de silicona cuando necesite varias piezas similares de un maestro aprobado.
Imprima para darle forma, mecanice para lograr tolerancia, replique para lotes pequeños y combínelos cuando una pieza necesite más de una resistencia.
Postprocesamiento y acabado de superficies: dónde va realmente el tiempo de entrega
Los nuevos compradores suelen sorprenderse de que una pieza impresa durante la noche pueda tardar varios días en entregarse. La razón es que el acabado, no la impresión, tiende a ocupar la mayor parte del programa de piezas de apariencia. Comprender esto con anticipación le permitirá planificar hitos realistas y evitar presiones de último momento.
Rutas típicas de acabado por proceso.
- Piezas de resina: Eliminación de soporte, lijado, masilla cuando sea necesario, imprimación, pintura de color y capa transparente. Las piezas que deben ser transparentes se pulen y recubren en lugar de pintarse.
- Piezas de nailon: chorro de perlas para obtener una textura mate uniforme, teñido para obtener un color uniforme y alisado con vapor o secadora cuando se necesita una superficie más uniforme.
- Piezas metálicas: alivio de tensiones, eliminación de la placa de construcción, eliminación de soportes, mecanizado de caras críticas, granallado o pulido y anodizado o pasivación opcional.
- Piezas FDM: lijado, masilla y pintura para mejorar el aspecto, o métodos de alisado sin acetona adecuados al material.
El siguiente cuadro muestra una división indicativa del tiempo de entrega para tres proyectos típicos. Cada barra suma el cien por ciento del cronograma para ese tipo de proyecto y las cifras ilustran patrones comunes en lugar de reglas fijas.
El prototipo visual de resina dedica la mayor parte de su cronograma al acabado, porque el lijado, la imprimación y la pintura deben realizarse en etapas con tiempo de secado entre ellas. La impresión en sí es una porción modesta, aunque muchos compradores suponen que domina.
La parte funcional de nailon da la vuelta al panorama: la impresión y el desempolvado ocupan una parte mayor, mientras que el acabado es más ligero porque una superficie granallada o teñida suele ser aceptable. Para el soporte metálico, la limpieza y el posprocesamiento, que incluyen el alivio de tensiones, la retirada de la placa y la retirada del soporte, se convierten en el bloque más grande, al que sigue un breve paso de acabado.
Por eso, un proveedor que tenga pintura y mecanizado bajo un mismo techo tiene una ventaja práctica para proyectos mixtos. Menos transferencias reducen el tiempo de espera entre pasos y el mismo equipo puede ver cómo una decisión final afecta las dimensiones. Si su cronograma es apretado, pregúntele al proveedor qué etapa es probable que sea la más larga para su pieza específica y luego decida si un acabado más simple satisfaría sus necesidades.
Planifique el acabado en el diseño.
La pintura agrega una capa de recubrimiento, a menudo unas pocas centésimas de milímetro por capa, lo cual es importante para ajustes rápidos y ensamblajes ajustados. Informe al proveedor con anticipación si se pintará una superficie de contacto, de modo que se pueda ajustar el modelo o se pueda enmascarar esa superficie. Lo mismo ocurre con el anodizado de aluminio, donde el recubrimiento crece ligeramente en cada cara y puede afectar pequeños agujeros y roscas.
El acabado, no la impresión, a menudo establece la fecha de entrega de las piezas con apariencia, así que decida los requisitos de la superficie antes de realizar el pedido.
Cómo evaluar un fabricante o proveedor de servicios de impresión 3D en China
Abastecerse de un fabricante chino de servicios de impresión 3D brinda acceso a una amplia variedad de materiales, habilidades de acabado maduras y una respuesta receptiva, pero la calidad y la comunicación aún varían entre los proveedores. Los pasos siguientes convierten una búsqueda vaga de proveedores de servicios de impresión 3D en una comparación estructurada.
Qué enviar con una consulta
- Un modelo 3D en formato STEP o STL, con unidades indicadas.
- Un dibujo 2D que marca dimensiones, roscas y caras de contacto críticas
- Cantidad ahora y cantidad esperada más adelante
- Preferencia de material o el rendimiento que necesita, como temperatura y carga.
- Requisito de superficie, como crudo, granallado, pintado o pulido.
- Fecha prevista de entrega y destino
Qué hace un proveedor capaz a cambio
- Responde con preguntas específicas sobre la función, no solo una solicitud del archivo.
- Señala los riesgos de diseño, como paredes delgadas o polvo atrapado, antes de la producción.
- Explica lo que se puede lograr impreso y lo que necesita mecanizado.
- Envía fotografías de progreso y resultados de inspección de características críticas.
- Empaqueta piezas finas y pintadas con protección adecuada para envíos internacionales.
Un ejemplo de este enfoque integral es Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., un proveedor de servicios de impresión 3D OEM y ODM. Su equipo de diseño convierte las ideas de los clientes en diseños de productos prácticos, y la fábrica imprime en resina, nailon y metal, respaldados por un mecanizado avanzado. La replicación de moldes de silicona admite una producción precisa en lotes pequeños y los tratamientos superficiales, como la pintura, mejoran la apariencia final. Mantener el diseño, la impresión, la replicación y el acabado en una sola plataforma significa que el mismo equipo sigue un proyecto desde el concepto hasta la pieza entregada, lo que reduce las transferencias y ahorra tiempo.
Muchos compradores también utilizan un cuadro de mando sencillo para comparar proveedores. El siguiente cuadro muestra un ejemplo de ponderación que los compradores pueden adaptar, basándose en las prioridades de adquisición típicas para prototipos y trabajos de lotes pequeños en lugar de cualquier estadística de la industria. Trate los porcentajes como un punto de partida y cámbielos según lo que más necesite su proyecto.
La adaptación de procesos y materiales recibe la mayor parte porque un proveedor que carece de la tecnología adecuada no puede compensarla con velocidad o servicio. El control de calidad y el tiempo de entrega con comunicación tienen el mismo peso, ya que una entrega tardía o incierta puede ser tan perjudicial para un cronograma de desarrollo como un error dimensional.
El posprocesamiento tiene más peso de lo que muchos compradores primerizos esperan, lo que se vincula con el gráfico de plazos de entrega: la capacidad de acabado afecta tanto la apariencia como la fecha de entrega. La retroalimentación de ingeniería recibe una proporción menor pero significativa y, a menudo, es el mejor predictor de qué tan fluido será el proyecto, porque un proveedor que hace buenas preguntas desde el principio generalmente evita volver a trabajar más adelante.
Puede ajustar estos pesos para su propio caso. Un equipo que ordena una sola pieza de metal podría aumentar la inspección, mientras que un equipo que prepara una muestra para una feria comercial podría aumentar el acabado y la comunicación. Cualquiera que sea el peso, calificar a dos o tres proveedores en la misma hoja hace que la comparación sea más objetiva y más fácil de explicar a los colegas.
Comience con un pedido de muestra
Si está trabajando con un nuevo proveedor, un pedido de muestra pequeño es la prueba más confiable. Elija una pieza que incluya las características que le interesan, como paredes delgadas, un orificio estrecho y una superficie pintada, y juzgue el resultado según la precisión dimensional, la calidad de la superficie, el embalaje y la claridad con la que se comunicó el proveedor. Una sola muestra le enseña más sobre un socio que cualquier folleto.
Juzgue a un proveedor por las preguntas que hace y el acabado que controla, luego confírmelo con un pequeño pedido de muestra.
Mantenimiento y cuidado de piezas impresas en 3D
Las piezas impresas necesitan menos cuidados de lo que mucha gente espera, pero los hábitos adecuados prolongan su vida útil, especialmente en el caso de la resina y el nailon. La tabla resume los puntos principales por material.
| Material | Cuidados recomendados | evitar |
|---|---|---|
| Resin | Limpiar con un paño suave, guardar lejos de la luz solar directa, mantener las superficies pintadas libres de disolventes. | Exposición prolongada al aire libre, impacto repentino en condiciones de frío. |
| nailon | Limpiar con agua y jabón suave, secar bien y guardar en un lugar seco. | Almacenamiento húmedo prolongado, que puede cambiar ligeramente la rigidez y el tamaño. |
| Aluminio | Mantener seco, limpiar los residuos, proteger las caras mecanizadas con una fina película de aceite si se almacena por mucho tiempo. | Contacto con sal o limpiadores alcalinos fuertes. |
| Acero inoxidable | Enjuague después de la exposición a productos químicos, limpie con almohadillas no abrasivas | Lana de acero, que puede dejar partículas que provocan manchas de óxido. |
| plástico DMD | Mantener alejado de fuentes de calor, limpiar con un paño húmedo | Cargas que separan las capas y almacenamiento cerca de superficies calientes |
Algunos hábitos adicionales ayudan. Inspeccione periódicamente los ajustes a presión y los insertos roscados, ya que el ensamblaje repetido los desgasta primero. Si se utiliza un accesorio o una plantilla a diario, conserve uno de repuesto o una segunda revisión para que la producción no se detenga cuando una pieza se desgaste. Para piezas pintadas, retoque las astillas temprano para evitar que la humedad se filtre debajo del revestimiento. Finalmente, registre el material y la fecha de impresión en su archivo de dibujo, para que un pedido repetido pueda coincidir exactamente con el original.
Mantenga las piezas impresas secas, limpias y alejadas del calor y la luz solar intensa, y guarde un repuesto para cualquier cosa que utilice todos los días.
Preguntas frecuentes sobre los servicios de impresión 3D
P1: ¿Qué son los servicios de impresión 3D y quién los utiliza?impresión 3D services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
P2: ¿Qué proceso de impresión 3D se adapta a los prototipos funcionales?nailon SLS is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
P3: ¿Qué precisión tienen los servicios de impresión 3D industrial?La precisión depende del proceso, el tamaño de la pieza, la geometría y la orientación. Los procesos de resina son generalmente los más precisos para características pequeñas, mientras que el nailon y el FDM muestran una variación más amplia. Para límites estrictos en orificios, roscas o caras de contacto, los proveedores suelen imprimir con un pequeño margen y terminar esas características mediante mecanizado o escariado. Marcar dimensiones críticas en su dibujo ayuda al ingeniero a planificarlo correctamente. |
P4: ¿Puede un fabricante de servicios de impresión 3D manejar piezas grandes?Sí, en la mayoría de los casos. Las piezas más grandes que un único volumen de construcción generalmente se dividen en secciones con características de alineación, se imprimen, se unen y se terminan para que las uniones queden ocultas. Se pueden anidar grandes cantidades de piezas medianas en una sola construcción. Solicite al proveedor fotografías de piezas grandes o divididas similares y confirme cómo controlan la planitud y la calidad de la costura. |
P5: ¿Cuánto tiempo suelen tardar los servicios de impresión 3D?Las piezas simples de resina o nailon a menudo pueden estar listas en unos pocos días hábiles, mientras que las piezas con apariencia pintada y las piezas metálicas tardan más debido al acabado y al tratamiento térmico. El cronograma depende del tamaño de la pieza, la cantidad, el material y los requisitos de superficie. Pregunte a su proveedor qué etapa es probable que le lleve más tiempo a su pieza y si un acabado más simple podría acortarla. |
P6: ¿Cómo elijo entre impresión 3D, mecanizado CNC y replicación de moldes de silicona?Elija la impresión 3D cuando la complejidad de la forma o la velocidad sean más importantes, el mecanizado CNC cuando se requiera una tolerancia estricta o un material sólido específico, y la replicación de moldes de silicona cuando necesite varias piezas similares consistentes de un maestro aprobado. Muchos proyectos utilizan más de una ruta. Un proveedor que ofrezca los tres, junto con pintura y acabado, puede recomendar la combinación que se ajuste a su dibujo y cantidad. |
-
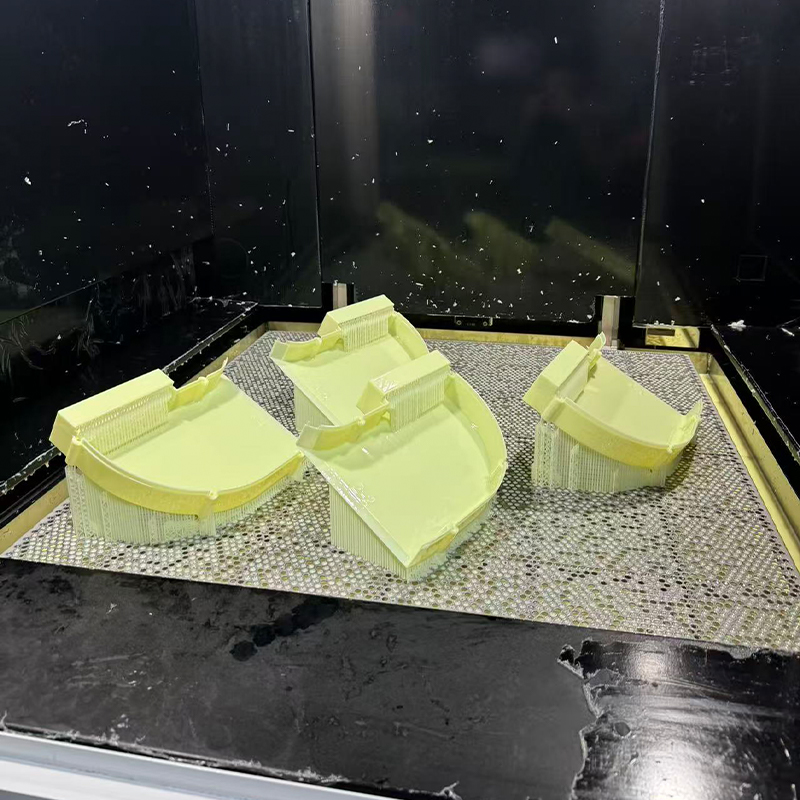 Servicio de impresión 3D con resina amarilla similar al ABS
-
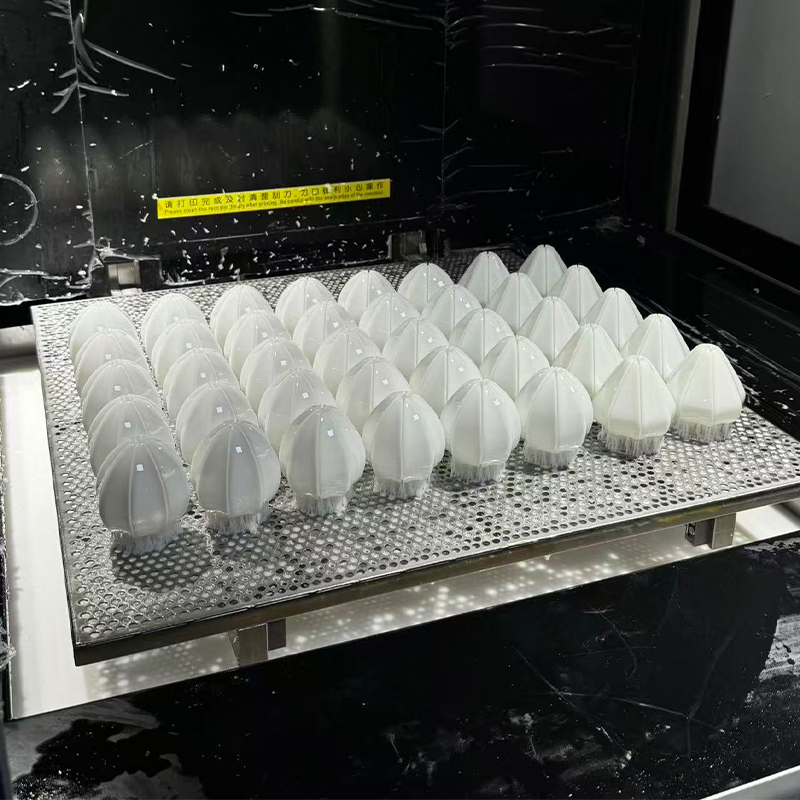 Servicio de impresión 3D de resina blanquecina
-
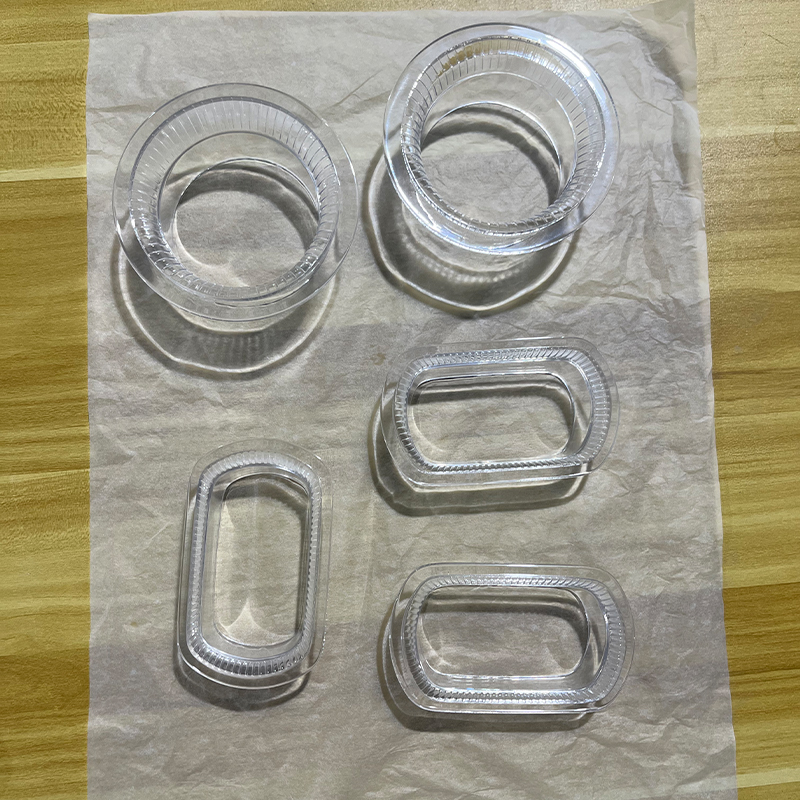 Servicio de impresión 3D de resina transparente
-
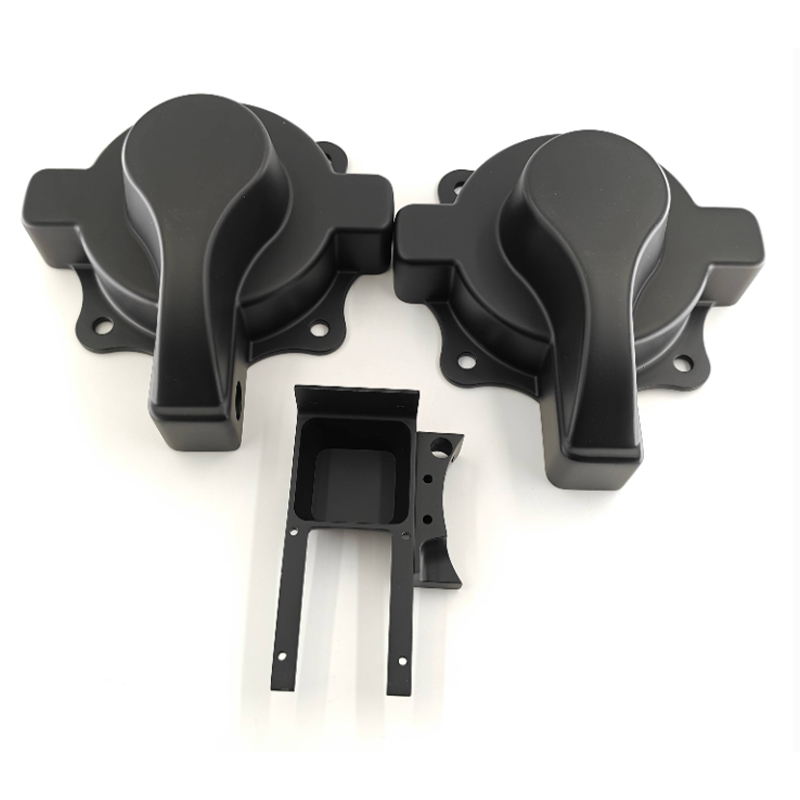 Servicio de impresión 3D de resina negra
-
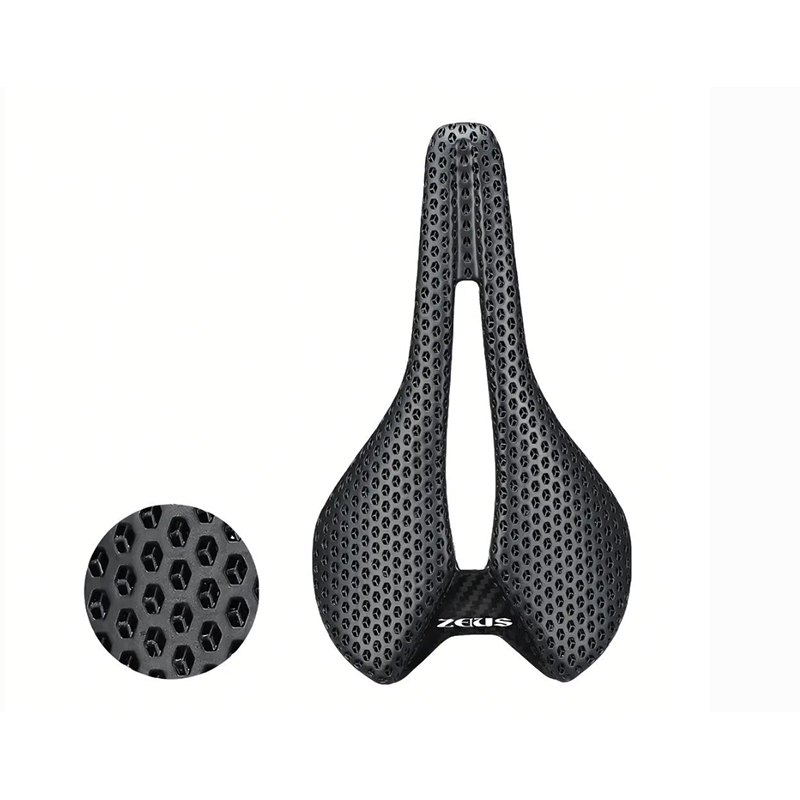 Servicio de impresión 3D de resina flexible
-
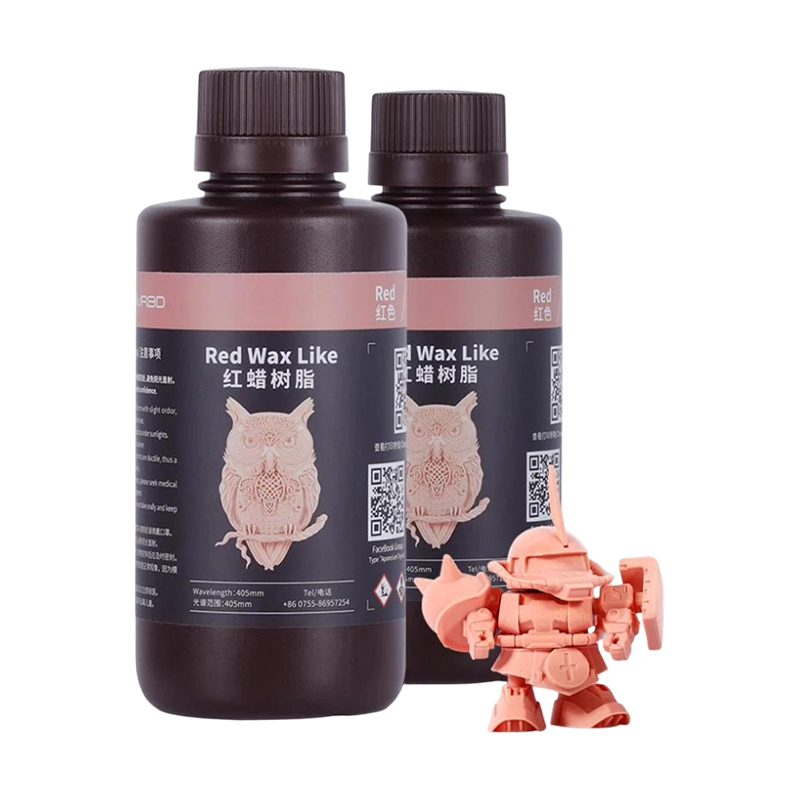 Servicio de impresión 3D de resina de cera roja
-
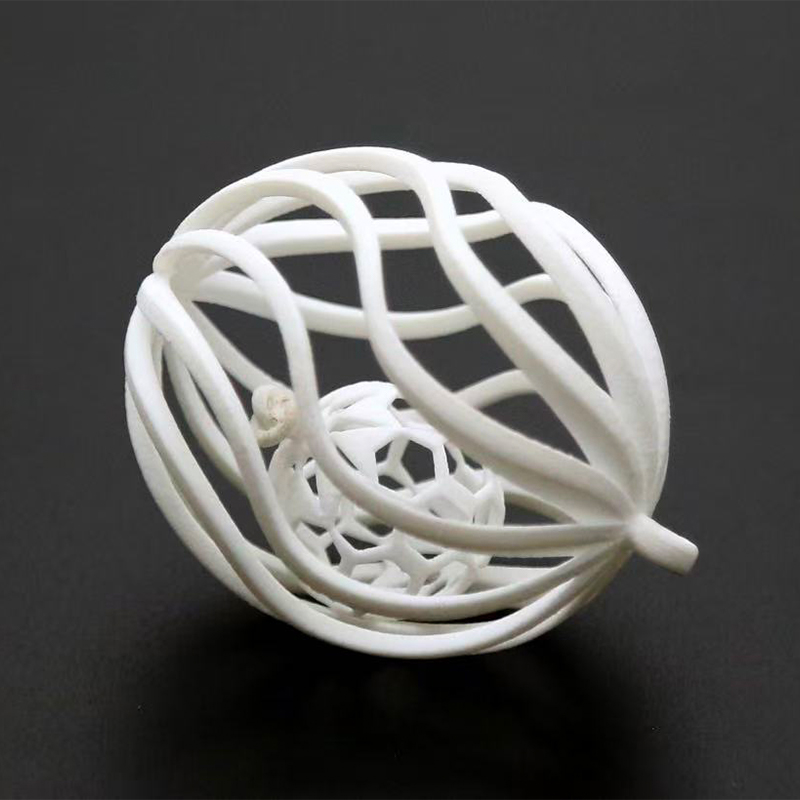 Servicio de impresión 3D de nailon blanco
-
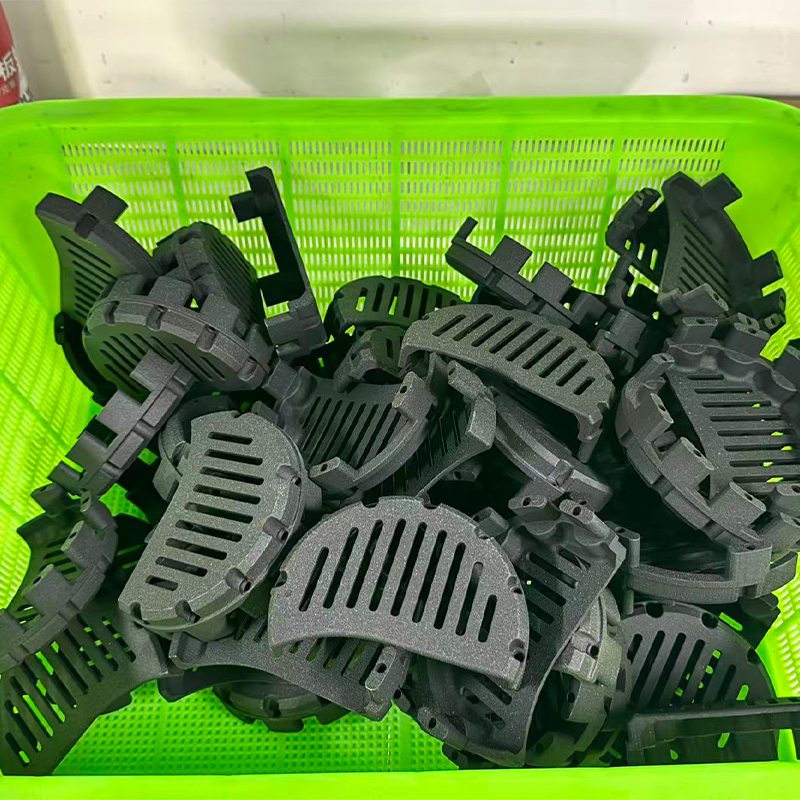 Servicio de impresión 3D de nailon negro
-
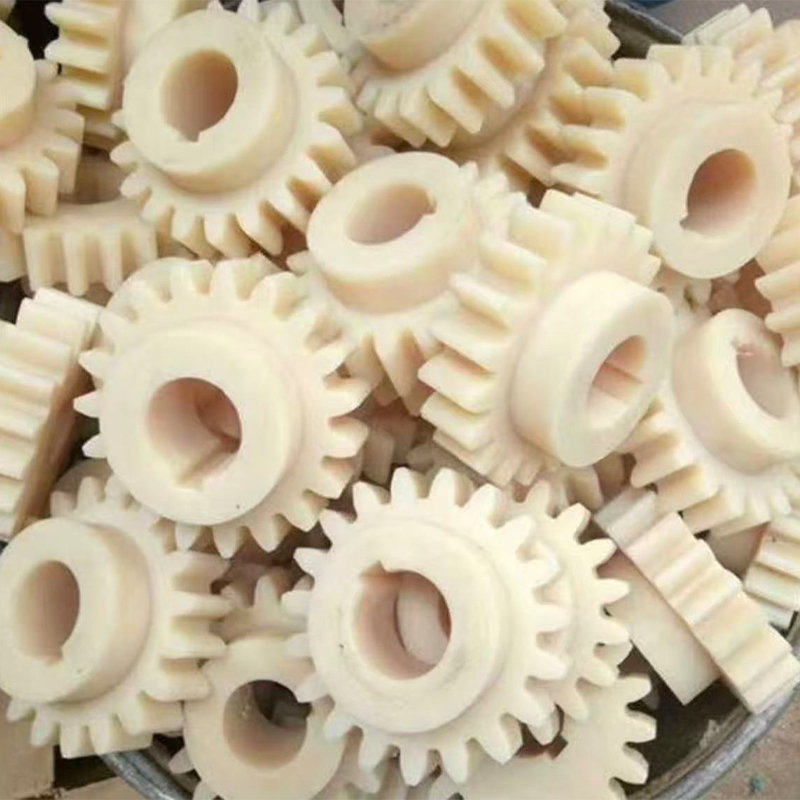 Servicio de impresión 3D de nailon + fibra de vidrio
-
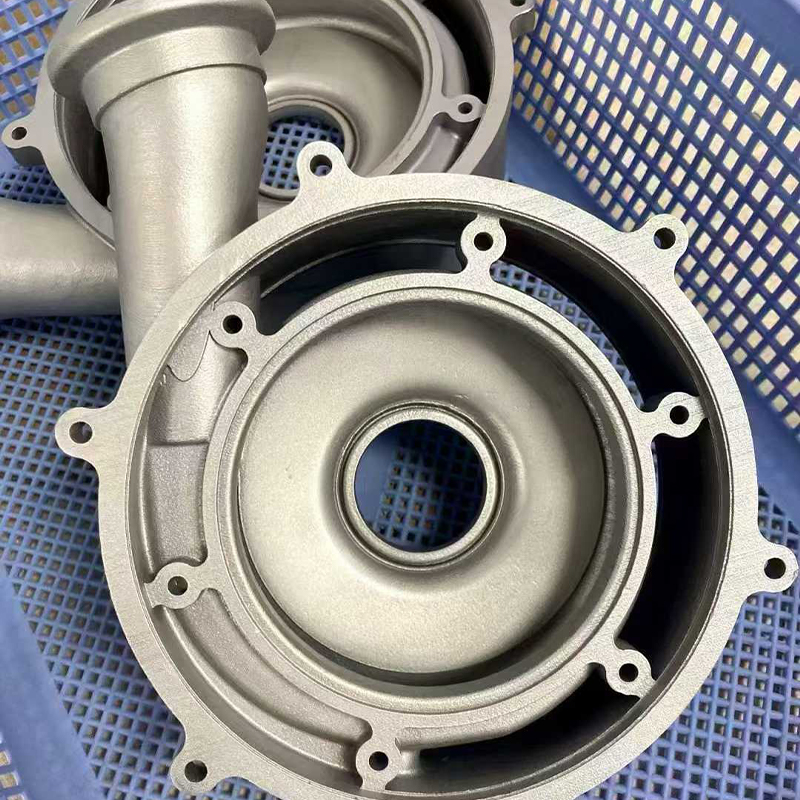 Servicio de impresión 3D de acero inoxidable 316L
-
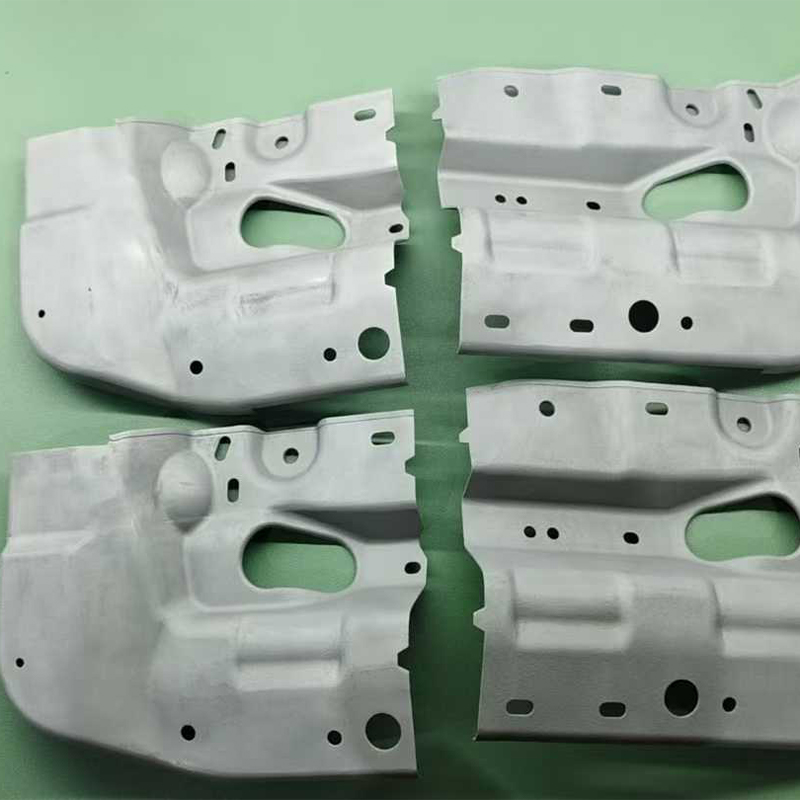 Servicio de impresión 3D de aleación de aluminio AlSi10Mg
-
 Servicio de impresión 3D de aleación de titanio Ti6Al4V
Información de contacto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
Dirección
-

Edificio 7, n.º 188, tramo Hongni de la carretera Zha Wang, subdistrito de Danghu, ciudad de Pinghu, ciudad de Jiaxing, provincia de Zhejiang, China
Derechos de autor © 2026 por Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
