- Servicios de impresión 3D

- Servicios de mecanizado CNC

- Servicios de colada al vacío

- Servicios de acabado de superficies

 English
 Español
Servicio de impresión 3D de resina SLA: cómo funciona y dónde encaja
Contenido
- 1 Servicio de impresión 3D de resina SLA : La respuesta corta para piezas críticas
- 2 Cómo funciona la impresión 3D con resina SLA: principios y estructura de la máquina
- 3 Tipos comunes de resina SLA y sus características
- 4 Aplicaciones y puntos de selección para la impresión 3D con resina SLA
- 5 Comparación detallada: SLA vs FDM, SLS y mecanizado CNC
- 6 Directrices de diseño y tolerancias para piezas impresas SLA
- 7 Postprocesamiento y acabado de superficies para piezas SLA
- 8 Controles de calidad y problemas comunes de impresión SLA
- 9 Mantenimiento y cuidado de piezas de resina SLA
- 10 Trabajar con un fabricante y proveedor de impresión 3D de resina SLA
- 11 Explore el servicio de impresión 3D de resina Jiaheng SLA
- 12 Preguntas frecuentes sobre el servicio de impresión 3D de resina SLA
- 12.1 ¿Qué es un servicio de impresión 3D de resina SLA?
- 12.2 ¿Para qué sirve SLA en comparación con otros métodos de impresión 3D?
- 12.3 ¿Qué precisión tienen las piezas impresas SLA?
- 12.4 ¿Qué resinas hay disponibles para la impresión SLA?
- 12.5 ¿Se pueden pintar o pulir las piezas impresas con SLA?
- 12.6 ¿Las piezas de resina SLA son lo suficientemente fuertes para realizar pruebas funcionales?
- 12.7 ¿Puedo obtener un lote pequeño de un maestro SLA?
- 12.8 ¿Qué debo incluir al solicitar una cotización de SLA?
Servicio de impresión 3D de resina SLA : La respuesta corta para piezas críticas
Supongamos que su equipo necesita seis carcasas portátiles para el viernes, cada una con ajustes rápidos, una ventana de lente transparente y una superficie lo suficientemente lisa como para fotografiarla para una plataforma de lanzamiento. Imprimirlos en un proceso de filamento dejaría líneas de capas visibles. Mecanizarlos llevaría más tiempo y no sería fácil alcanzar las delgadas características internas. Un servicio de impresión 3D de resina SLA suele ser la decisión correcta en este caso. porque la estereolitografía cura la resina líquida con un láser, capa por capa, y ofrece superficies lisas, pequeñas características nítidas y buena precisión en piezas pequeñas y medianas.
Ésta es toda la recomendación en dos frases. SLA se adapta a modelos de apariencia, comprobaciones de ajuste, piezas transparentes, pequeños componentes mecánicos y patrones maestros para fundición. Es menos adecuado para piezas que transportan cargas pesadas, permanecen expuestas a la luz solar intensa durante períodos prolongados o se calientan. Saber dónde se encuentra ese límite es lo que separa un primer pedido fluido de uno frustrante, por lo que la mayor parte de esta guía trata sobre el límite: qué resina elegir, cómo diseñar para el proceso, qué acabado vale la pena realizar y cómo informar a un fabricante de impresión 3D SLA.
Respuestas rápidas antes de los detalles.
- Bueno para: prototipos detallados, modelos de exhibición, piezas transparentes, pequeñas piezas funcionales y maestros de fundición.
- Fortalezas típicas: superficies lisas, detalles finos, precisión absoluta en piezas pequeñas y una amplia gama de propiedades de resina.
- Límites típicos: Las resinas estándar pueden ser quebradizas, las piezas necesitan lavarse y curarse, y la exposición prolongada al sol puede cambiar de color.
- Siguiente paso común: acabado, pintura o fundición al vacío cuando necesite color, textura o un lote pequeño.
Esta guía está escrita para ingenieros, gerentes de producto y equipos de abastecimiento que desean piezas que funcionen en el banco y se vean perfectas en la reunión. Evita la teoría de los libros de texto y se ciñe a lo que afecta su pedido: elección de materiales, reglas de diseño, posprocesamiento, comparaciones con otros procesos y preguntas de proveedores. Si desea tener una idea de cómo piensa un proveedor experimentado de impresión 3D de resina SLA, las secciones siguientes siguen el orden de un proyecto real.
Elija SLA cuando la calidad de la superficie y los detalles pequeños importen más que una carga mecánica pesada.
Cómo funciona la impresión 3D con resina SLA: principios y estructura de la máquina
SLA significa estereolitografía. Un tanque, generalmente llamado tina, contiene resina de fotopolímero líquida. Un láser UV traza la sección transversal de la pieza en la superficie de la resina y dondequiera que el láser toque, la resina se endurece. Luego, la plataforma de construcción se mueve una capa de espesor y la siguiente capa se traza en la parte superior. Repetir esto miles de veces produce una pieza sólida unida a la plataforma mediante delgadas estructuras de soporte.
Elementos principales de una máquina SLA
Elementos ópticos y de movimiento.
| Elementos materiales y de soporte.
|
Del archivo a la pieza terminada
- Verificación de archivos y preparación de compilación: el ingeniero inspecciona el modelo 3D, elige la orientación, agrega soportes y selecciona el espesor de la capa.
- Impresión: el láser cura cada capa mientras la plataforma recorre la construcción.
- Lavado: La pieza impresa se limpia en un baño de disolvente para eliminar la resina no curada.
- Eliminación de soporte: Se cortan los soportes y se limpian ligeramente los puntos de contacto.
- Postcurado: la pieza se expone a luz ultravioleta, a veces con calor, para que la resina alcance sus propiedades finales.
- Acabado e inspección: Se lija, pule, pinta o recubre cuando es necesario y la pieza se compara con el dibujo.
Muchos compradores se sorprenden de que la impresión en sí sea sólo una parte del programa. El lavado, el curado y el acabado toman una gran parte del tiempo, y omitirlos deja partes pegajosas, débiles o marcadas. El cuadro a continuación ofrece un cronograma ilustrativo para un pedido pequeño para que pueda ver a dónde van los días.
El cronograma es una ayuda para la planificación y no un presupuesto. Los cronogramas reales dependen del tamaño de la pieza, la cantidad, la resina y el nivel de acabado.
La línea de tiempo muestra que la impresión ocupa solo una parte del cronograma general, con la preparación antes y una cadena de limpieza, curado y acabado después. El lavado y el poscurado son cortos en comparación con la impresión, pero son esenciales, porque las piezas poco curadas pueden sentirse pegajosas o deformarse más adelante. El lijado y el acabado son los pasos más largos después de la impresión, por lo que una pieza impresa lisa llega antes que una pintada. Para los clientes del servicio de impresión 3D de resina SLA de Jiaheng, este patrón ayuda a decidir si un proyecto necesita piezas impresas en bruto, piezas con un acabado ligero o piezas completamente pintadas. Cuando el acabado se realiza en la misma plataforma, el cronograma no pierde tiempo en transporte y nueva información entre proveedores.
La impresión es sólo una etapa: el lavado, el curado y el acabado deciden cómo se siente, se ve y dura la pieza.
Tipos comunes de resina SLA y sus características
Llamar a algo pieza SLA dice poco sobre cómo se comporta, porque la resina habla la mayor parte. Las resinas están formuladas para imitar diferentes plásticos y cada familia implica compensaciones. Las siguientes tarjetas resumen los tipos que suele ofrecer un proveedor de impresión 3D de resina SLA. La disponibilidad exacta varía, así que confirme las opciones actuales antes de diseñar una propiedad en particular.
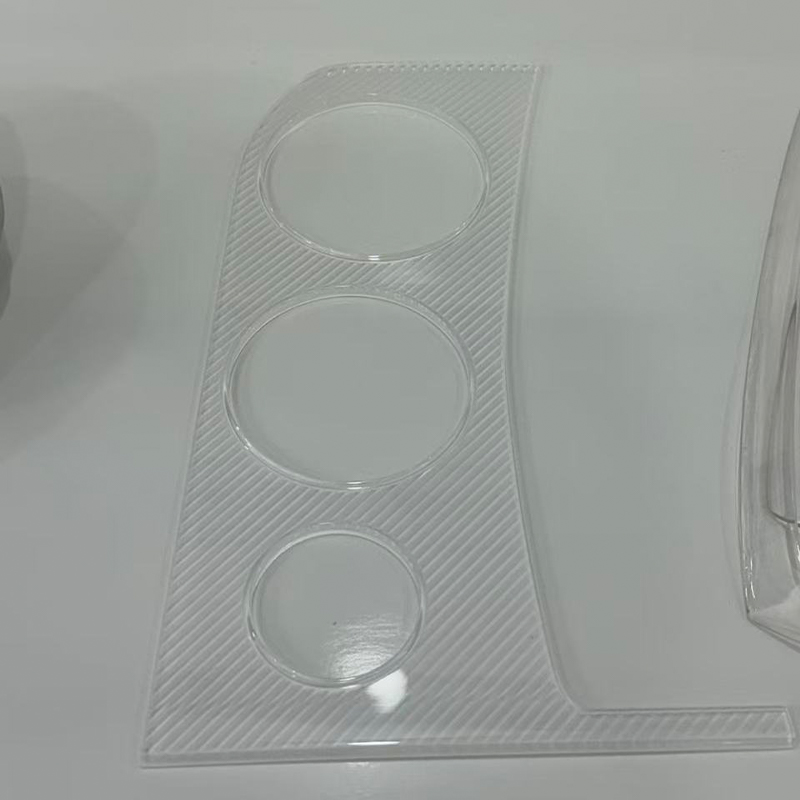
Resina estándar Detalles finos y una superficie lisa. Bueno para modelos visuales, piezas de exhibición y comprobaciones de conceptos, aunque puede resultar quebradizo bajo impacto. Resina resistente o similar al ABS Mejor comportamiento ante el impacto y una sensación más firme y duradera. Adecuado para encajes rápidos, carcasas y prototipos funcionales. Resina clara o transparente Imprime con un aspecto translúcido y puede pulirse o recubrirse para mayor claridad. Se utiliza para lentes, guías de luz y modelos de trayectoria de fluidos. Resina de alta temperatura Mantiene la rigidez a temperatura elevada. Elegido para piezas cercanas a fuentes de calor o para herramientas y accesorios. Resina flexible o similar al caucho Elástico de tacto suave. Se utiliza para sellos, empuñaduras, juntas y prototipos portátiles. Resina moldeable Se quema limpiamente para patrones de fundición a la cera perdida. Se utiliza para maestros de estilo de joyería y patrones de piezas metálicas pequeñas.
| Familia de resinas | Comportamiento | Usos típicos | Cosas para mirar |
|---|---|---|---|
| Estándar | Rígido, suave, detallado | Modelos visuales, piezas de exhibición. | Puede ser quebradizo, las partes delgadas pueden romperse |
| Resistente o similar al ABS | Firme, tolerante al impacto | Carcasas, encajes a presión, clips | Nitidez de detalles finos ligeramente menor |
| Borrar | Translúcido, pulible | Lentes, tubos de luz, ventanas. | Puede amarillear con luz intensa con el tiempo. |
| Alta temperatura | Rígido cuando está caliente | Piezas y accesorios expuestos al calor. | A menudo son más quebradizas que las resinas duras. |
| Flexibles | Elástico, tacto suave | Sellos, empuñaduras, teclas programables | Menor resistencia al desgarro que el caucho moldeado |
| Calcinable | Quemado bajo en cenizas | Maestros de casting, pequeños patrones. | Manipule suavemente antes de lanzar |
Una forma práctica de elegir es preguntar qué pieza debe sobrevivir. Si sólo se va a mirar, la resina estándar es suficiente. Si va a ser ensamblado y manipulado, una resina más dura suele ser más segura. Si debe permanecer rígido cerca de una lámpara o motor, busque uno de alta temperatura. Y si la pieza es un modelo para duplicación posterior, menciónelo, porque el proveedor preparará la superficie para fundición en lugar de exhibición.
El color es otra opción. Muchas resinas se imprimen en blanco, gris, negro o translúcido, y luego se pueden pintar o teñir. Los compradores que necesitan un color preciso o un nivel de brillo suelen imprimir en una resina neutra y darle un acabado, lo que les da más control que depender únicamente del color de la resina.
Haga coincidir la resina con lo que debe resistir la pieza: apariencia, ensamblaje, calor, claridad o flexibilidad.
Aplicaciones y puntos de selección para la impresión 3D con resina SLA
SLA aparece allí donde los pequeños detalles y las superficies lisas importan. Los equipos de diseño lo utilizan para comprobar la forma y el ajuste, los equipos de marketing lo utilizan para muestras de exposiciones y los ingenieros lo utilizan para fabricar pequeñas piezas funcionales y herramientas auxiliares. Las columnas a continuación combinan usos típicos con las preguntas que se deben hacer al decidir si el SLA es el proceso correcto.
Campos de aplicación típicos
| Puntos de selección para comprobar
|
Un camino de decisión rápida
- Si necesita un puñado de piezas detalladas rápidamente, SLA es un buen primer candidato.
- Si necesita piezas más resistentes en plástico de ingeniería real, considere la posibilidad de imprimir o mecanizar nailon.
- Si necesita de 10 a 30 piezas idénticas con aspecto de producción, imprima un master en SLA y utilice fundición al vacío.
- Si necesita piezas metálicas, pase a la impresión de metales o al mecanizado CNC.
El siguiente cuadro clasifica los SLA según cuatro necesidades que los compradores mencionan con mayor frecuencia. Las puntuaciones son una ilustración editorial de tendencias generales y no son resultados de pruebas.
Un anillo más alto significa que SLA generalmente se siente cómodo con esa necesidad. Un anillo inferior señala un caso en el que otro proceso puede merecer una mirada.
Los anillos muestran SLA en su máxima expresión en cuanto a suavidad de la superficie y detalles finos de las características, por lo que son una opción común para modelos de apariencia y piezas pequeñas y precisas. La precisión dimensional en piezas pequeñas sigue de cerca, ayudada por el fino punto láser y las capas delgadas. La resistencia a cargas pesadas es el anillo más bajo, porque incluso las resinas más duras se comportan de manera diferente a los termoplásticos de ingeniería bajo tensión sostenida. Este patrón explica por qué muchos proyectos combinan SLA con otras rutas, usándolo para apariencia y ajuste y cambiando a impresión o mecanizado de nailon para pruebas de carga. Jiaheng ofrece impresión de resina, nailon y metal junto con mecanizado, por lo que un equipo puede comparar rutas en una plataforma en lugar de adquirir cada una por separado.
SLA sobresale en superficies lisas y detalles finos, así que utilice otros procesos junto con él cuando las piezas deban soportar cargas pesadas.
Comparación detallada: SLA vs FDM, SLS y mecanizado CNC
Los compradores rara vez comparan SLA con nada. La verdadera pregunta suele ser si SLA es mejor que otra ruta para el trabajo que tienen por delante. La siguiente tabla establece SLA junto a tres alternativas comunes para que las diferencias sean fáciles de ver.
| factores | Impresión de resina SLA | impresión FDM | Impresión de nailon SLS | Mecanizado CNC |
|---|---|---|---|---|
| Superficie finish | Detalle suave y fino | Líneas de capa visibles | Mate ligeramente granulado | Mecanizado, marcas de herramientas |
| Característica finas | Muy bueno | Limitado por la boquilla | bueno | Limitado por el tamaño de la herramienta |
| fuerza | Depende de la resina, a menudo quebradiza. | moderado | bueno, tough nylon | Material alto y sólido |
| Necesidades de apoyo | Soportes con marcas de contacto | Soportes para voladizos | El polvo soporta la pieza. | Los accesorios sostienen la pieza. |
| Piezas típicas | Piezas pequeñas y medianas detalladas. | Modelos conceptuales aproximados | Piezas funcionales y duraderas | Piezas de precisión de metal y plástico. |
| Acabado | Lijar y pintar funcionan bien | Se requiere más lijado | Teñido, voladura | Granallado, anodizado, pintura. |
SLA gana cuando la apariencia y los detalles finos cuentan, por lo que suele ser la primera opción para modelos de exhibición y piezas pequeñas de precisión. FDM es útil para formas iniciales rugosas pero muestra líneas de capa. El nailon SLS proporciona piezas duraderas y funcionales sin marcas de soporte, lo que se adapta a ajustes rápidos y soportes que se manipularán. El mecanizado CNC utiliza material sólido y ofrece resistencia y tolerancia que la impresión generalmente no puede igualar, pero está limitado por el acceso a herramientas en formas internas complejas.
Cómo funcionan juntas las rutas
- Comience con SLA para realizar comprobaciones de ajuste y apariencia del diseño.
- Pase al nailon SLS o al mecanizado cuando la pieza necesite pruebas mecánicas reales.
- Utilice un SLA master con moldura de silicona cuando necesite de 10 a 30 piezas con apariencia de producción.
- Termine con pintura o revestimiento para que coincida con la apariencia final del producto.
Jiaheng describe esto como un enfoque integral. La empresa trabaja como fabricante de OEM y ODM con un equipo de diseño interno y ofrece impresión 3D en resina, nailon y metal junto con mecanizado avanzado y replicación de moldes de silicona. Por lo tanto, un proyecto puede comenzar como un modelo de apariencia SLA, continuar como un prototipo funcional mecanizado y terminar como un pequeño lote de piezas fundidas, sin necesidad de volver a cotizar ni explicar en cada paso.
SLA lidera en superficie y detalle, SLS y mecanizado lideran en resistencia, y un plan por etapas a menudo utiliza más de uno.
Directrices de diseño y tolerancias para piezas impresas SLA
SLA perdona muchas cosas, pero algunos hábitos de diseño marcan una diferencia visible. Las pautas a continuación aparecen en la mayoría de las revisiones de capacidad de fabricación y seguirlas reduce la posibilidad de que se produzca una construcción fallida o que una pieza deba volver a procesarse.
Grosor de la pared y pequeñas características.
Las paredes demasiado delgadas pueden deformarse, romperse durante la limpieza o no imprimir. Muchos proveedores citan un mínimo práctico de entre 0,8 y 1,0 mm para las paredes soportadas, con paredes más gruesas para las piezas más grandes. Es posible que haya texto fino y agujeros pequeños, pero es posible que las características muy pequeñas deban ampliarse o verificarse primero con el proveedor. Incluso el espesor de la pared también ayuda a reducir la tensión y la distorsión.
Piezas huecas y orificios de drenaje.
Los modelos huecos atrapan resina líquida en su interior, lo que puede causar presión, curar de manera desigual o tener fugas más adelante. Si se necesita un diseño hueco, agregue orificios de drenaje de unos pocos milímetros para que pueda escapar la resina sin curar y mencione los orificios al proveedor para que se coloquen lejos de las caras cosméticas. Muchos compradores prefieren piezas sólidas por simplicidad, aunque los sólidos más gruesos pueden imprimirse más lentamente y encogerse más.
Marcas de orientación y apoyo.
Las estructuras de soporte mantienen los salientes en su lugar y dejan pequeñas marcas cuando se retiran. El ingeniero elige la orientación para ocultar esas marcas en caras menos visibles y proteger superficies críticas. Si una cara en particular debe ser perfectamente lisa, indíquelo en el informe. Luego, el proveedor puede orientar la pieza de modo que la cara no esté en contacto con los soportes.
Tolerancias y ajustes
La guía general para SLA a menudo cita tolerancias en el rango de aproximadamente más o menos 0,1 a 0,2 mm en piezas pequeñas, y las piezas más grandes varían proporcionalmente. Las piezas también continúan encogiéndose ligeramente durante el curado, por lo que las características de acoplamiento, como pasadores y orificios, deben incluir espacio libre. Si el ajuste es crítico, muchos proveedores imprimen una pieza de prueba o mecanizan la característica después. El siguiente cuadro de rangos muestra los rangos de espesor de capa que normalmente se adaptan a diferentes propósitos.
Las capas más finas dan superficies más suaves y detalles más finos, mientras que las capas más gruesas aceleran la construcción y se adaptan a piezas más grandes o en borrador. Los rangos son una guía general y pueden variar según la máquina y la resina.
El gráfico de rango muestra que los modelos con detalles finos y las piezas pequeñas suelen utilizar las capas más delgadas, lo que proporciona superficies curvas más suaves y bordes más nítidos. Los prototipos estándar se ubican en una banda intermedia que equilibra los detalles y el tiempo de construcción. Las carcasas y cubiertas más grandes suelen utilizar capas más gruesas porque el coste de tiempo adicional de las capas finas se suma a las construcciones grandes. Las corrientes de aire rápidas se encuentran en el extremo grueso, donde la velocidad importa más que la suavidad de la superficie. Cuando solicita una cotización a un fabricante de impresión 3D de resina SLA, decirle el propósito de la pieza le permite elegir el espesor de la capa en consecuencia y evita perder tiempo de construcción en detalles que nadie verá.
| Característica | Orientación práctica | Razón |
|---|---|---|
| Grosor de la pared | Mantenga alrededor de 0,8 a 1,0 mm o más | Reduce roturas y deformaciones. |
| Secciones huecas | Añade agujeros de drenaje de unos pocos milímetros. | Deja escapar la resina sin curar |
| Caras críticas | Dígale al proveedor qué caras deben ser lisas | Permite orientación para protegerlos. |
| Características de apareamiento | Incluir espacio libre para ajustes | Permite curar la contracción. |
| Texto y logotipos | Utilice formas llamativas, elevadas o grabadas | Mantiene los pequeños detalles legibles |
Incluso las paredes, los orificios de drenaje y una nota clara en las caras cosméticas evitan la mayoría de los problemas de diseño de SLA.
Postprocesamiento y acabado de superficies para piezas SLA
Una pieza SLA sin procesar ya es más suave que la mayoría de las piezas impresas, pero no está terminada. El posprocesamiento lo convierte de un objeto impreso en algo que puede ensamblar, fotografiar o presentar. La mayoría de los proveedores incluyen el lavado y el curado como estándar y ofrecen acabados adicionales como opción.
Lavado y curado
Después de la impresión, las piezas se lavan en un baño de disolvente, normalmente alcohol isopropílico, para eliminar la resina no curada. Luego se curan bajo luz ultravioleta, a veces con calor suave. Un lavado insuficiente deja una superficie pegajosa y un curado insuficiente puede dejar la pieza más débil. El lavado excesivo con disolvente puede ablandar determinadas resinas, por lo que los proveedores controlan el tiempo cuidadosamente.
Retiro de soporte y lijado
Se cortan los soportes y se lijan o liman los puntos de contacto. Para piezas de exhibición, el lijado continúa con granos más finos hasta que la superficie sea uniforme. Este es también el paso que elimina las líneas de capa tenues en curvas poco profundas. Cuanto más refinado sea el acabado requerido, más trabajo manual se requiere.
Pintura, revestimiento y pulido.
- Imprimación y pintura: Proporciona un nivel controlado de color y brillo y oculta las marcas restantes.
- Revestimiento transparente: mejora la claridad en partes transparentes y agrega una capa protectora.
- Pulido: aporta a las piezas transparentes una apariencia de vidrio cuando el diseño lo permite.
- Texturizado y marcado: agrega patrones de agarre, logotipos o roturas de color según sea necesario.
Dado que Jiaheng también proporciona pintura y otros tratamientos de superficie, las piezas SLA pueden pasar directamente de la impresora al banco de acabado dentro del mismo proyecto. Esto es importante para la combinación de colores y para piezas con varios colores, porque el encargado del acabado conoce la resina y el historial de preparación. Si se va a utilizar un maestro para el moldeado de silicona, informe al proveedor con antelación. Un maestro de fundición necesita una superficie muy lisa, ya que cada defecto se copiará en el molde.
El lavado, el curado y el lijado cuidadoso son lo que convierte una pieza SLA impresa en una pieza terminada.
Controles de calidad y problemas comunes de impresión SLA
Los buenos proveedores controlan la calidad antes, durante y después de la construcción. Revisan el archivo en busca de paredes delgadas y volúmenes atrapados, monitorean la construcción y luego inspeccionan la pieza terminada en busca de dimensiones, marcas de superficie y condiciones de curado. La siguiente tabla enumera los problemas que aparecen con más frecuencia y cómo normalmente se previenen.
| Problema | Causa típica | Prevención |
|---|---|---|
| Deformación o distorsión | Grosor de pared desigual o grandes áreas planas | Paredes uniformes, buena orientación, colocación de soportes. |
| Marcas de soporte | Puntos de contacto donde se quitaron los soportes. | Oriente para ocultar las marcas y lije después de retirarlas. |
| Superficie pegajosa o pegajosa | Lavado o curado insuficiente | Tiempos adecuados de lavado y curado. |
| rotura frágil | Resina estándar under impact or thin sections | Elija resina más dura, espese las paredes. |
| Amarilleando con el tiempo | Exposición a la luz y a los rayos UV, especialmente en partes transparentes. | Utilice revestimientos y limite la luz solar. |
| dimensional drift | Contracción durante el curado | Permitir espacio libre y verificar dimensiones críticas |
| resina atrapada | Secciones huecas without drain holes | Agregue orificios de drenaje y limpie a fondo. |
La inspección generalmente cubre dimensiones sobre características críticas, condición visual, integridad del curado y el nivel de acabado solicitado. Para un lote, la primera parte se verifica antes de lanzar el resto. Si tiene un estándar de apariencia estricto, comparta una fotografía o muestra de referencia y acuerde qué nivel de marcas de soporte visibles o líneas de capa es aceptable. Las expectativas escritas previenen los desacuerdos de manera más confiable que las verbales.
El embalaje también importa. Las piezas recién impresas y curadas pueden rayarse por contacto y las partes delgadas pueden romperse durante el transporte. Las piezas suelen venir envueltas individualmente y apoyadas en una caja para que los pequeños detalles lleguen intactos.
Acuerde por escrito las dimensiones críticas y las marcas de superficie aceptables antes de comenzar la construcción.
Mantenimiento y cuidado de piezas de resina SLA
Las piezas impresas de resina no están exentas de mantenimiento. La luz, el calor, la humedad y los productos químicos los afectan con el tiempo, y un poco de cuidado mantiene los prototipos en buenas condiciones para revisiones, pruebas y almacenamiento. La siguiente guía también cubre algunos puntos de manipulación para cualquiera que trabaje directamente con resina.
| Exposición | Efecto | Consejos de cuidado |
|---|---|---|
| Luz solar directa | Puede causar coloración amarillenta y fragilidad con el tiempo. | Almacene lejos de los rayos UV, use recubrimientos para las piezas de exhibición |
| Calor | Algunas resinas se ablandan cerca de su límite de calor. | Mantener alejado de superficies calientes y vehículos estacionados. |
| Solventes y limpiadores | Puede ablandar o enturbiar algunas resinas. | Use agua y jabón suave, pruebe primero con limpiadores fuertes |
| Humedad y humedad | Cambio dimensional menor en algunas resinas. | Almacenar seco, mantener sellado para almacenamiento a largo plazo. |
| Impacto y estrés | Los rasgos finos pueden agrietarse | Manipular con cuidado, evitar cargas bruscas en secciones delgadas. |
Hábitos de almacenamiento y manipulación.
- Guarde las piezas en un lugar fresco y seco y evite períodos prolongados bajo luz brillante.
- Envuelva las partes transparentes por separado para que no se rayen.
- Mantenga las piezas pintadas separadas para que las superficies no se peguen ni se froten.
- Evite sujetar con fuerza los elementos delgados, ya que la resina puede agrietarse bajo una tensión puntual.
- Etiquete las piezas con revisión y tipo de resina para que los nuevos pedidos coincidan con el original.
Manipulación de resinas y equipos.
La resina líquida sin curar puede irritar la piel, por lo que los proveedores y usuarios usan guantes y evitan el contacto directo. Los disolventes de lavado deben utilizarse en zonas ventiladas y mantenerse alejados de fuentes de calor. Del lado de la máquina, una instalación bien administrada mantiene las tinas limpias, filtra la resina para eliminar los fragmentos curados, revisa el láser y la óptica periódicamente y almacena la resina lejos de la luz. Estas rutinas ayudan a mantener estable la calidad de construcción de un pedido a otro, razón por la cual los clientes habituales suelen ver resultados consistentes del mismo proveedor.
Mantenga las piezas de resina alejadas de la luz intensa, el calor y los disolventes fuertes, y manipule las piezas finas con cuidado.
Trabajar con un fabricante y proveedor de impresión 3D de resina SLA
La impresión es la parte fácil de especificar. Lo que hace que un proyecto funcione sin problemas es cómo el proveedor maneja todo lo que lo rodea: revisión de archivos, asesoramiento sobre resina, acabado y comunicación. Estas preguntas le ayudarán a juzgar si un proveedor de impresión 3D SLA está preparado para ello.
- ¿Qué familias de resinas ofrecéis? ¿Puedes describir el comportamiento de cada una?
- ¿Revisa los archivos para determinar el grosor de las paredes, los orificios de drenaje y la orientación antes de imprimir?
- ¿Cuáles son las tolerancias típicas para el tamaño de mi pieza y cómo las verifica?
- ¿Qué pasos de acabado están disponibles en casa, como lijar, pintar y pulir?
- ¿Puede admitir lotes pequeños combinando maestros SLA con replicación de moldes de silicona?
- ¿Cómo se empaquetan las piezas delgadas para su envío?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. aborda estas preguntas como un fabricante de OEM y ODM con sede en China. Su equipo de diseño convierte las ideas de los clientes en diseños de productos atractivos y prácticos, y sus capacidades abarcan la impresión 3D de resina, nailon y metal, el mecanizado avanzado, la replicación de moldes de silicona y tratamientos de superficies como la pintura. Los clientes pueden completar el recorrido desde el diseño hasta el producto en una única plataforma, lo que ahorra tiempo de coordinación y mantiene la responsabilidad en un solo lugar.
Cómo preparar una consulta útil
- Un modelo 3D en un formato neutro común, más un dibujo que marca las dimensiones críticas.
- El uso previsto de la pieza y el entorno al que se enfrentará.
- La familia de resinas que tienes en mente o una descripción de las propiedades que necesitas.
- Nivel de acabado: crudo impreso, lijado, imprimado o totalmente pintado, con cualquier referencia de color.
- Cantidad, ventana de entrega objetivo y cualquier necesidad de embalaje.
Con esa información, el proveedor puede proponer en la primera respuesta un plan de resina, orientación, espesor de capa y acabado. También le brinda un registro claro al que consultar si es necesario realizar un nuevo pedido o una revisión. Para programas a largo plazo, trabajar con el mismo fabricante de impresión 3D de resina SLA genera un historial compartido de archivos, configuraciones y notas de acabado, lo que hace que los lotes posteriores sean más consistentes.
Dígale a su proveedor cómo se utilizará la pieza y él podrá elegir la resina, la orientación y el acabado de manera más inteligente.
Explore el servicio de impresión 3D de resina Jiaheng SLA
Si su diseño necesita superficies lisas, detalles finos y entrega rápida, puede revisar las resinas disponibles, el proceso y los pasos del proyecto en la página dedicada al Servicio de impresión 3D de resina SLA de Jiaheng. El equipo respalda proyectos OEM y ODM y puede coordinar la impresión con el acabado, el mecanizado y la replicación de moldes de silicona en una sola plataforma.
Envíe su archivo 3D, el uso previsto y los requisitos de acabado para iniciar una conversación con el equipo de Jiaheng.
Preguntas frecuentes sobre el servicio de impresión 3D de resina SLA
¿Qué es un servicio de impresión 3D de resina SLA?Es un servicio de fabricación en el que un láser UV cura capa por capa una resina de fotopolímero líquido para construir una pieza a partir de un modelo digital. El servicio normalmente incluye revisión de archivos, impresión, lavado, curado, eliminación de soporte y acabado opcional. Es valorado por superficies lisas, detalles finos y buena precisión en piezas pequeñas y medianas. |
¿Para qué sirve SLA en comparación con otros métodos de impresión 3D?SLA es una buena opción para modelos de apariencia, piezas transparentes, pequeños componentes de precisión y maestros de fundición. Se pueden preferir otros métodos, como la impresión o el mecanizado de nailon SLS, cuando una pieza necesita soportar cargas más pesadas o soportar un uso más duro. Muchos proyectos utilizan SLA primero y pasan a otra ruta para las pruebas funcionales. |
¿Qué precisión tienen las piezas impresas SLA?La orientación general suele indicar aproximadamente más o menos 0,1 a 0,2 mm en piezas pequeñas, y las piezas más grandes varían proporcionalmente. La precisión depende de la resina, la geometría, la orientación y el curado. Para ajustes críticos, los proveedores suelen imprimir una pieza de prueba o mecanizar la característica después de la impresión. |
¿Qué resinas hay disponibles para la impresión SLA?Las familias comunes incluyen resina estándar, resina resistente o similar al ABS, resina transparente, resina de alta temperatura, resina flexible y resina moldeable. Cada uno equilibra el detalle, la fuerza, la claridad y el comportamiento térmico de manera diferente. Su proveedor puede recomendarle una resina una vez que sepa cómo se utilizará la pieza. |
¿Se pueden pintar o pulir las piezas impresas con SLA?Sí. Las piezas suelen lijarse, imprimarse y pintarse, y las piezas transparentes se pueden pulir y recubrir para mejorar la transparencia. Como las superficies SLA ya son lisas, son una buena base para acabados de alta calidad. Informe al proveedor sus objetivos de color y brillo antes de la construcción para que la superficie esté preparada adecuadamente. |
¿Las piezas de resina SLA son lo suficientemente fuertes para realizar pruebas funcionales?Depende de la resina y de la prueba. Las resinas más resistentes pueden soportar ajustes rápidos y ensamblajes ligeros, mientras que la resina estándar puede agrietarse con el impacto. Para cargas pesadas, estrés prolongado o altas temperaturas, otros procesos o materiales suelen ser más adecuados. Describe la prueba a tu proveedor para que pueda asesorarte. |
¿Puedo obtener un lote pequeño de un maestro SLA?Sí. Una ruta común es imprimir un maestro en SLA, terminarlo con cuidado, hacer un molde de silicona y fundir copias de poliuretano, generalmente entre 10 y 30 piezas por molde. Esto le da una apariencia similar a la de una producción sin necesidad de herramientas difíciles. Jiaheng ofrece impresión SLA y replicación de moldes de silicona en una sola plataforma. |
¿Qué debo incluir al solicitar una cotización de SLA?Incluya el modelo 3D, un dibujo que marque las dimensiones críticas, la cantidad, la resina preferida o las propiedades requeridas, el nivel de acabado y su ventana de entrega. Es muy útil una breve nota sobre cómo se utilizará la pieza y el entorno al que se enfrentará. La información completa acorta la primera respuesta y reduce los cambios posteriores. |
Un uso claro, una resina adecuada y un nivel de acabado definido son los tres elementos que más mejoran un proyecto SLA.
-
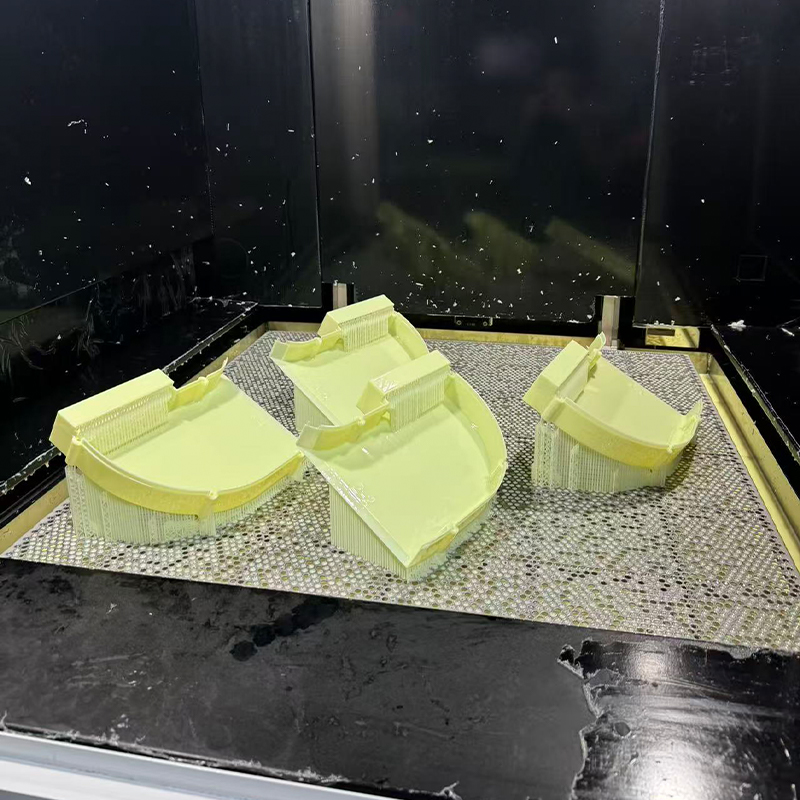 Servicio de impresión 3D con resina amarilla similar al ABS
-
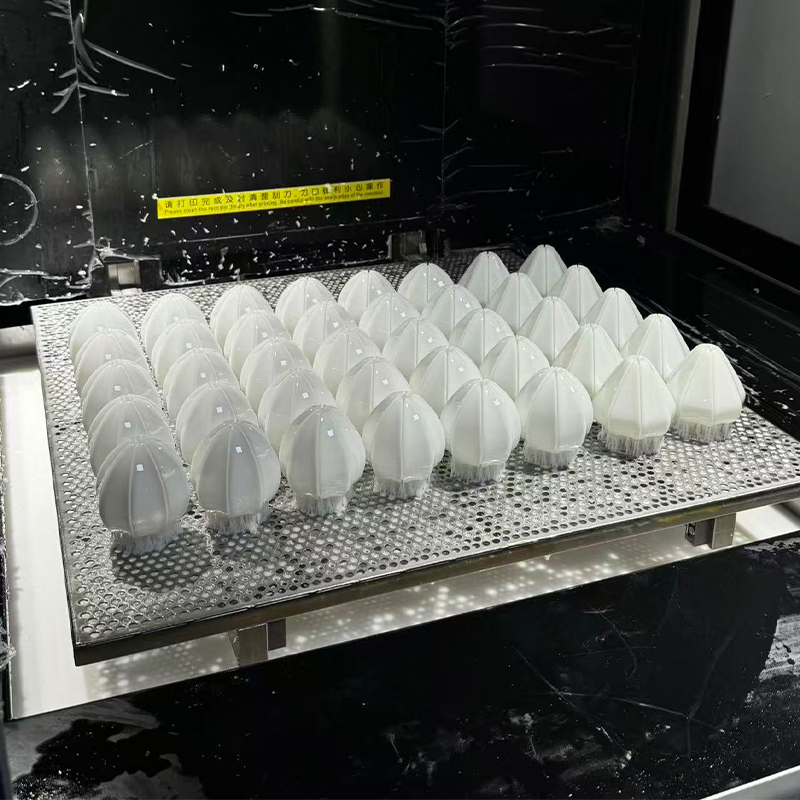 Servicio de impresión 3D de resina blanquecina
-
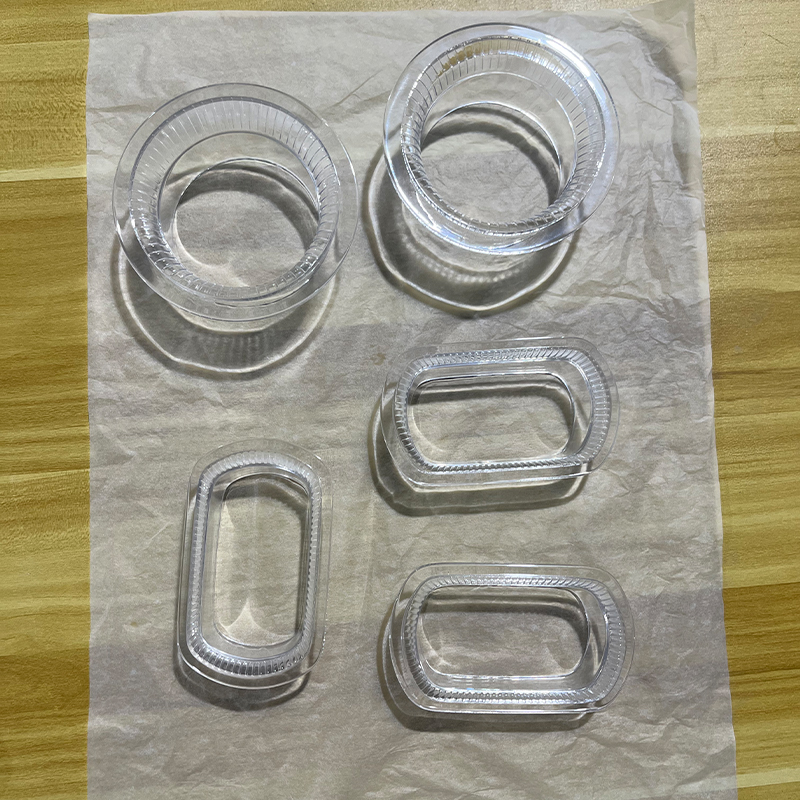 Servicio de impresión 3D de resina transparente
-
 Servicio de impresión 3D de resina negra
-
 Servicio de impresión 3D de resina flexible
-
 Servicio de impresión 3D de resina de cera roja
-
 Servicio de impresión 3D de nailon blanco
-
 Servicio de impresión 3D de nailon negro
-
 Servicio de impresión 3D de nailon + fibra de vidrio
-
 Servicio de impresión 3D de acero inoxidable 316L
-
 Servicio de impresión 3D de aleación de aluminio AlSi10Mg
-
 Servicio de impresión 3D de aleación de titanio Ti6Al4V
Información de contacto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
Dirección
-

Edificio 7, n.º 188, tramo Hongni de la carretera Zha Wang, subdistrito de Danghu, ciudad de Pinghu, ciudad de Jiaxing, provincia de Zhejiang, China
Derechos de autor © 2026 por Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
