- Servicios de impresión 3D

- Servicios de mecanizado CNC

- Servicios de colada al vacío

- Servicios de acabado de superficies

 English
 Español
Guía del fabricante de servicios de impresión 3D y mecanizado CNC de China
Contenido
- 1 La respuesta directa: lo que realmente ofrece una plataforma de fabricación inteligente integrada
- 2 Por qué el abastecimiento fragmentado cuesta más de lo que parece
- 3 La capacidad detrás de los servicios profesionales de impresión 3D
- 4 Proceso de comparación con los requisitos: una tabla comparativa
- 5 Servicio de impresión 3D a gran escala: ir más allá de lo estándar
- 6 Servicios de mecanizado CNC personalizados: donde realmente se crea la precisión
- 7 Comparación de las tres rutas principales según los criterios que importan
- 8 Replicación de moldes de silicona: el puente entre el prototipo y la producción
- 9 Tratamiento de superficies: el paso que determina la calidad percibida
- 10 Qué trabajo llega realmente a una plataforma única
- 11 Cómo evaluar una fábrica de servicios de impresión 3D en China antes de comprometerse
- 12 El flujo de trabajo del diseño al producto en una única plataforma
- 13 Acerca de Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
- 14 Aplicaciones industriales y dónde encaja cada ruta
- 15 Preparación de archivos y especificaciones para recuperar piezas buenas
- 16 Preguntas frecuentes
La respuesta directa: lo que realmente ofrece una plataforma de fabricación inteligente integrada
Si obtiene piezas de China Servicios de impresión 3D Fabricante, lo más útil que debes saber es esto: La ruta del proceso importa menos que si un proveedor controla toda la cadena, desde el archivo digital hasta la pieza terminada e inspeccionada. . Un comprador que envía un modelo a un proveedor para imprimirlo, envía el resultado a un segundo proveedor para su mecanizado y luego transporta las piezas a un tercer proveedor para pintarlas normalmente pierde entre siete y doce días laborables sólo en entregas, y cada entrega es un lugar donde la responsabilidad de tolerancia se vuelve ambigua. Una plataforma de fabricación inteligente integrada elimina esas brechas al mantener la revisión del diseño, la fabricación aditiva, el mecanizado sustractivo, la replicación de moldes de silicona, el tratamiento de superficies y la inspección dimensional dentro de un sistema de producción con un solo registro de calidad.
En términos prácticos, eso significa una sola conversación de ingeniería en lugar de tres, un conjunto de dibujos interpretados de una manera y una parte responsable cuando un orificio tiene un tamaño de 0,05 mm sobredimensionado. Para los ingenieros que evalúan proveedores de servicios de impresión 3D, la lista de verificación es breve y concreta: ¿pueden imprimir en resinaaa, nailon y metal? ¿Pueden seguir la pieza impresa con mecanizado CNC en características críticas? ¿Pueden lograr un volumen de lotes pequeños sin necesidad de herramientas duras? y ¿pueden documentarlo todo? Un proveedor que responde afirmativamente a las cuatro ofrece soluciones integrales de fabricación de precisión en lugar de un taller de trabajo de proceso único.
El resto de este artículo explica cómo funciona cada capacidad, dónde cada una es la opción correcta, qué precisión y tiempo de entrega puede esperar de manera realista y cómo evaluar a un fabricante de servicios de mecanizado CNC de China o a un proveedor de servicios de impresión 3D industrial de China antes de comprometerles con un programa. Cada recomendación a continuación está escrita para un comprador técnico que tiene que defender la decisión de abastecimiento internamente.
Por qué el abastecimiento fragmentado cuesta más de lo que parece
La mayoría de los equipos de adquisiciones comparan proveedores en la línea de pedido cotizada para una sola operación. Esa comparación es incompleta, porque la carga real de una cadena de suministro fragmentada reside en los espacios entre operaciones: nueva cotización, reinstalación, reinspección, transporte entre plantas y las horas de ingeniería dedicadas a traducir las suposiciones de un proveedor al idioma de otro. Una pieza que requiere impresión, mecanizado, granallado y pintura pasa por cuatro colas de programación cuando se divide entre cuatro proveedores, y el tiempo de cola casi siempre es más largo que el tiempo de proceso.
La consolidación con un servicio de impresión 3D industrial que también ejecuta líneas de mecanizado y acabado cambia la aritmética. Los datos de fijación creados para el espacio impreso se reutilizan para el paso de mecanizado. Los certificados de material siguen la pieza en lugar de llegar por separado por correo electrónico. Las no conformidades se detectan en la estación que las creó, en lugar de tres semanas después en un proveedor intermedio. En programas típicos de bajo volumen, la consolidación reduce el tiempo total transcurrido desde el archivo liberado hasta la pieza inspeccionada entre un 35 y un 50 por ciento. , incluso cuando los tiempos de proceso individuales no cambian.
A dónde van realmente los días
El siguiente cuadro compara los tiempos de entrega típicos transcurridos para rutas de proceso comunes, medidos desde el momento en que se publica un archivo fabricable hasta el momento en que se empaquetan las piezas para su envío. Estos son días laborables para un solo trabajo en un taller normalmente cargado, no mínimos teóricos.
Vale la pena leer varias cosas de este cuadro en lugar de pasarlo por alto. En primer lugar, la impresión con resina es la ruta más rápida hacia un objeto físico, razón por la cual un servicio de impresión de modelos 3D sigue siendo el predeterminado para las primeras revisiones de forma y ajuste donde la carga mecánica aún no es una preocupación. En segundo lugar, las piezas aditivas de metal y las piezas mecanizadas de acero inoxidable convergen aproximadamente en el mismo tiempo de entrega, porque ambas están dominadas por el posprocesamiento más que por el paso de formado primario: las impresiones en metal necesitan alivio de tensión, eliminación de soporte y, a menudo, mecanizado de acabado, mientras que el mecanizado de acero inoxidable necesita avances más lentos, más cambios de herramientas y desbarbado. En tercer lugar, la ruta del molde de silicona es la ruta más larga del gráfico, pero ese número cubre cincuenta copias terminadas en lugar de una, por lo que su tiempo por pieza es, con diferencia, el más bajo de los seis. En cuarto lugar, la brecha entre el mecanizado de aluminio y acero inoxidable no es un artefacto de programación sino físico, y cualquier proveedor que los mencione como idénticos no ha pensado en el trabajo. Finalmente, ninguna de estas cifras mejora mucho eligiendo una máquina más rápida; mejoran al eliminar la espera entre pasos, que es exactamente para lo que está diseñada una plataforma integrada.
La capacidad detrás de los servicios profesionales de impresión 3D
La frase servicios de impresión 3D cubre una familia de procesos que comparten únicamente la idea de construir material capa por capa. Sus tolerancias, características de superficie, propiedades de los materiales y puntos óptimos económicos difieren enormemente, y elegir el incorrecto es la causa más común de decepción entre los compradores primerizos. Un fabricante capaz de servicios de impresión 3D personalizados en China no se limitará a aceptar un archivo e imprimirlo en cualquier máquina que esté inactiva; Preguntará qué tiene que sobrevivir la pieza, cuántas se necesitan y qué sucede con la pieza después de que sale de la cámara de construcción.
Procesos de resina para fidelidad visual y dimensional.
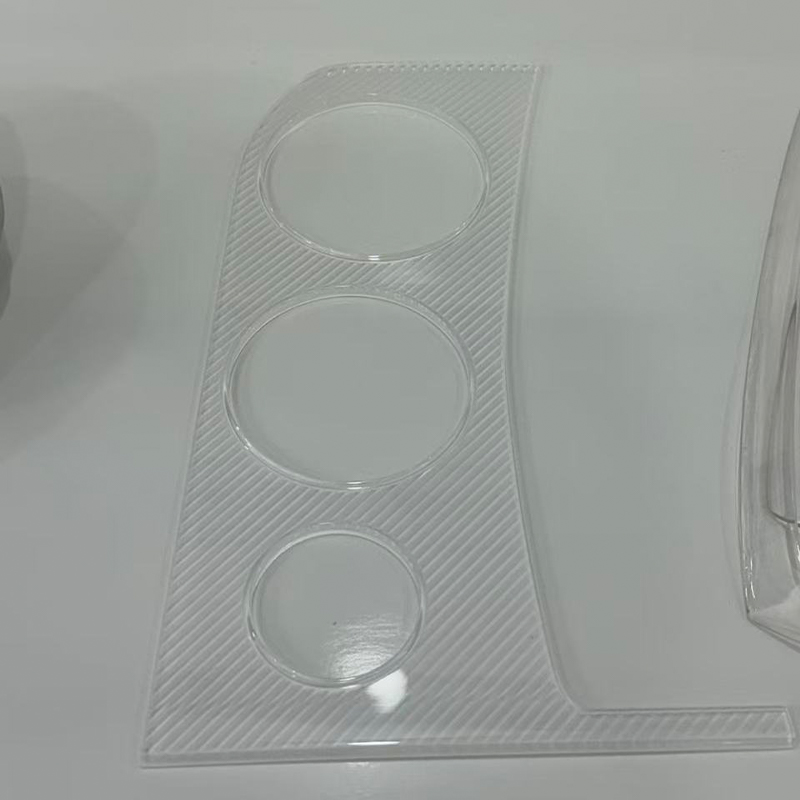
La estereolitografía y las tecnologías de resina relacionadas producen las superficies construidas más suaves disponibles en la fabricación aditiva, con alturas de capa comúnmente entre 0,025 mm y 0,1 mm. Eso los convierte en la herramienta adecuada para modelos de apariencia, guías de luz transparentes, estructuras reticulares finas y patrones maestros destinados a moldes de silicona. La compensación es mecánica: las resinas estándar son comparativamente quebradizas y pierden rigidez cuando se mantienen a temperaturas elevadas, por lo que una pieza de resina es generalmente un dispositivo de comunicación o un patrón en lugar de un componente que soporta carga. Las resinas de ingeniería con mayor deflexión térmica y dureza mejorada reducen esa brecha, y son la especificación correcta cuando una pieza impresa debe manipularse repetidamente en un banco de pruebas.
Procesos de polvo de nailon para piezas funcionales.
Los procesos de nailon en lecho de polvo se construyen sin estructuras de soporte, lo que libera al diseñador para anidar geometrías complejas, canales internos y bisagras vivas que ninguna otra ruta puede producir de manera económica. Las piezas salen con un acabado mate uniforme y propiedades lo suficientemente isotrópicas para servir como componentes funcionales genuinos: soportes, conductos, carcasas, plantillas y cubiertas de uso final. Los grados de nailon rellenos de vidrio y carbono aumentan la rigidez y la estabilidad dimensional de los accesorios que deben mantener una referencia bajo carga de sujeción. Para los ingenieros, la propiedad importante no es la resistencia a la tracción principal, sino la capacidad de anidar docenas de piezas diferentes en una sola construcción y recibirlas todas en el mismo período de cuatro días .
Fabricación aditiva de metales para geometrías que no se pueden mecanizar
La impresión en metal gana su lugar cuando una pieza contiene canales de enfriamiento conformes, colectores internos, rutas de carga con topología optimizada o celosías de paredes delgadas que una cortadora simplemente no puede alcanzar. Se procesan de forma rutinaria aleaciones de aluminio, grados inoxidables, aceros para herramientas y titanio. La disciplina que separa a un proveedor serio de uno casual es el posprocesamiento: alivio correcto de la tensión antes de que la pieza abandone la placa de construcción, eliminación controlada del soporte, prensado isostático en caliente donde la porosidad importa y acabado de mecanizado de cada cara de sellado, asiento de rodamiento y orificio roscado. Una impresión de metal que no haya sido mecanizada nunca debe tratarse como un componente de precisión.
Proceso de comparación con los requisitos: una tabla comparativa
La siguiente tabla resume el alcance práctico de cada ruta, ya que normalmente la suministra un servicio de impresión 3D industrial que también opera líneas de mecanizado y moldeado. Las tolerancias se establecen como típicamente alcanzables en una geometría bien diseñada, no como límites absolutos, y suponen que la pieza ha sido revisada para determinar su capacidad de fabricación antes de lanzar el trabajo.
| Ruta del proceso | Tolerancia típica | Superficie construida | familia de materiales | Lote económico |
|---|---|---|---|---|
| Resina SLA | ±0,1mm | Ra 3–6 µm | Resina estándar y de ingeniería. | 1–20 |
| Cama de polvo de nailon | ±0,2mm | Ra 10–15 µm | PA12, PA11, nailon relleno | 1–500 |
| Cama de polvo láser de metal | ±0,2mm | Ra 8–20 µm | Aluminio, inoxidable, acero para herramientas, titanio. | 1–100 |
| Mecanizado CNC de 3 ejes | ±0,02 milímetros | Ra 1,6–3,2 µm | Aluminio, acero, latón, plástico técnico | 1–2000 |
| Mecanizado CNC de 5 ejes | ±0,01mm | Ra 0,8–1,6 µm | Aluminio, inoxidable, titanio, superaleación. | 1–2000 |
| Replicación de moldes de silicona | ±0,15mm | Refleja al maestro | Resinas de PU simulando ABS, PP, caucho. | 20–200 |
Lea la tabla por columnas en lugar de por filas. La columna de tolerancia muestra por qué el acabado del mecanizado después de la impresión no es opcional para las funciones de precisión: La mejor tolerancia aditiva de la lista sigue siendo un orden de magnitud más flexible que el mecanizado rutinario de 5 ejes. . La columna de superficie explica por qué las piezas cosméticas pintadas casi siempre comienzan como maestros de resina o espacios en blanco mecanizados en lugar de impresiones de nailon. La columna de lotes es la que los compradores suelen ignorar y es la que determina si un programa sigue siendo rentable a medida que crecen los volúmenes.
Servicio de impresión 3D a gran escala: ir más allá de lo estándar
La demanda de un gran servicio de impresión 3D ha crecido más rápido que los volúmenes de construcción de máquinas, y la respuesta práctica para una geometría de gran tamaño rara vez es una única máquina enorme. Es un seccionamiento inteligente: dividir el modelo a lo largo de planos elegidos por razones estructurales y estéticas, imprimir los segmentos en paralelo y unirlos o unirlos mecánicamente con características ubicadas diseñadas en la división. Bien hecha, una parte seccionada es más resistente y recta que una impresión de una sola pieza del mismo tamaño, porque cada segmento experimenta menos gradiente térmico durante la construcción.
El cuadro a continuación compara la dimensión única más larga que se puede lograr de manera rutinaria en cada ruta antes de que sea necesario seccionar. Es un mapa de capacidades, no una clasificación, y muestra por qué un servicio de impresión 3D a gran escala y un departamento de mecanizado son socios naturales y no competidores.
Esta tabla merece una lectura cuidadosa para cualquiera que especifique piezas de gran tamaño. La extrusión de gran formato alcanza la mayor dimensión de una sola pieza de cualquier ruta aditiva mostrada, razón por la cual domina aplicaciones como accesorios de control, herramientas de conformado, gabinetes de maquetas y patrones de fundición donde la tolerancia dimensional en décimas de milímetro es aceptable. El fresado de pórtico llega casi tan lejos y mantiene tolerancias aproximadamente veinte veces más estrictas, por lo que los dos procesos con frecuencia se combinan: imprimir la forma general y luego mecanizar los puntos de referencia y las caras de contacto en la misma plataforma. Los sistemas de lecho de polvo metálico se ubican en el extremo inferior del eje de tamaño, lo cual es la mayor limitación en la adopción de aditivos metálicos y la razón por la que los conjuntos metálicos grandes generalmente se imprimen como segmentos y se unen. El nailon y la resina industrial ocupan la banda media y cubren cómodamente la mayoría de las carcasas de productos de consumo y componentes interiores de automóviles en una sola pieza. La conclusión práctica es que La envolvente de construcción debe tratarse como una entrada de diseño de la primera sesión de CAD, no como una restricción descubierta en la cotización. .
Servicios de mecanizado CNC personalizados: donde realmente se crea la precisión
La fabricación aditiva crea geometría; El mecanizado crea precisión. Cualquier proveedor OEM de mecanizado CNC de China que valga la pena contratar debería poder explicar, sin que se le solicite, cómo mantienen la posición entre operaciones, cómo compensan el desgaste de las herramientas en un lote y cómo verifican el primer artículo antes de lanzar el resto. Esas tres respuestas revelan más sobre la capacidad real que una lista de marcas de máquinas.
Consideraciones sobre el servicio de mecanizado de aluminio.
El aluminio sigue siendo el caballo de batalla de los prototipos y la producción de bajo volumen porque se corta rápidamente, mantiene bien la tolerancia y acepta una amplia gama de acabados. Un servicio eficaz de CNC de aluminio presta atención a tres detalles que separan las piezas aceptables de las excelentes: evacuación de virutas en bolsas profundas, donde el recorte de virutas deja marcas testigo; espesor de la pared en relación con la fuerza de sujeción, porque las paredes delgadas se desvían y luego vuelven a saltar fuera de la tolerancia; y la elección correcta entre 6061, 7075 y 5052 dependiendo de si la prioridad es la maquinabilidad, la resistencia o la formabilidad. Una pieza de aluminio bien planificada puede pasar del material en bruto al componente terminado en una sola configuración en una máquina de 5 ejes, lo que elimina el error de apilamiento que introducirían tres configuraciones separadas.
Servicios cnc de acero inoxidable y metales más duros.
Los servicios de mecanizado CNC de acero inoxidable exigen una mentalidad diferente. El endurecimiento por trabajo significa que una herramienta que permanece o frota en lugar de cortar creará una capa endurecida que destruirá la siguiente pasada. La gestión del calor, las fijaciones rígidas, la geometría de la herramienta más afilada y las estrategias de avance deliberadas son más importantes que la velocidad bruta del husillo. Para los grados 316 y dúplex, el tiempo de ciclo puede ser de dos a tres veces mayor que el de una pieza de aluminio equivalente, razón por la cual los tiempos de entrega honestos de un proveedor de acero inoxidable son más largos y por qué se debe cuestionar una cotización que ignore la diferencia.
Por qué los servicios de mecanizado CNC de 5 ejes cambian la conversación sobre diseño
El trabajo simultáneo de cinco ejes permite que el cortador se acerque a la pieza de trabajo desde ángulos que varían continuamente. Los beneficios de ingeniería son concretos: herramientas más cortas y rígidas alcanzan zonas profundas sin vibraciones; los cortes socavados y los ángulos compuestos se mecanizan sin accesorios personalizados; y, lo más importante, las características que deben ser concéntricas entre sí se cortan en una configuración de modo que su relación la defina la máquina en lugar de que el operador la vuelva a sujetar. Para carcasas, impulsores, colectores e instrumentos médicos complejos, ésta es la diferencia entre una pieza que se ensambla y una pieza que casi se ensambla.
Comparación de las tres rutas principales según los criterios que importan
Los ingenieros rara vez eligen un proceso en un solo eje. El siguiente gráfico de radar califica las tres rutas principales que ofrece una plataforma de servicio completo según seis criterios que aparecen constantemente en las decisiones de abastecimiento, en una escala del uno al cinco. Está pensado como ayuda para la toma de decisiones en la primera conversación de un proyecto, cuando el proceso aún no se ha solucionado.
Las formas cuentan una historia más clara que las partituras individuales. La impresión 3D forma un perfil alto y estrecho que alcanza su punto máximo en libertad geométrica y velocidad de una sola pieza, mientras que disminuye en tolerancia y acabado, que es exactamente la firma de un proceso utilizado para iteraciones tempranas y para formas que no se pueden cortar. El mecanizado CNC forma un perfil amplio y equilibrado con sus puntos más fuertes en tolerancia, gama de materiales y acabado, confirmando su papel como ruta que convierte un concepto en un componente cualificado. La replicación de moldes de silicona se encuentra entre los dos, intercambiando un poco de precisión por la capacidad de producir docenas de piezas cosméticas idénticas a partir de un maestro. Fundamentalmente, los tres polígonos se superponen en lugar de anidarse, lo que significa que ningún proceso domina y la respuesta correcta para la mayoría de los programas reales es una secuencia en lugar de una elección. La implicación práctica es que un proveedor que ofrece sólo una de estas tres formas puede servir sólo en una fase de la vida de un producto. , mientras que una plataforma integrada puede transportar la misma pieza desde el modelo conceptual hasta el lote piloto sin cambiar de proveedor.
Replicación de moldes de silicona: el puente entre el prototipo y la producción
Entre la impresión única y las herramientas de acero duro existe una brecha que toma por sorpresa a muchos programas. Un equipo necesita cincuenta o cien piezas para una prueba de campo, una presentación de certificación o un lanzamiento comercial, pero el volumen no puede justificar un molde de producción y el cronograma no puede absorber el tiempo de entrega de las herramientas. La replicación de moldes de silicona, también llamada fundición al vacío o fundición de uretano, llena ese vacío con precisión.
El flujo de trabajo es sencillo. Se produce un patrón maestro, generalmente mediante impresión de resina de alta resolución o mediante mecanizado, y se termina con la superficie exacta que requiere la pieza final porque la silicona copiará fielmente cada detalle, incluidos los defectos. El maestro está suspendido en un marco y recubierto de silicona líquida, que se cura y luego se abre a lo largo de una línea de separación cuidadosamente planificada. Luego se vierten al vacío en la cavidad resinas de poliuretano seleccionadas para simular ABS, polipropileno, caucho, nailon relleno de vidrio o acrílico transparente. Un solo molde normalmente produce entre 20 y 25 copias de calidad antes de que la desviación dimensional requiera una nueva herramienta , por lo que un pedido de cien piezas está previsto con cuatro o cinco moldes funcionando en paralelo.
El siguiente gráfico muestra el promedio de horas de producción por pieza terminada a medida que crece el tamaño del lote, que es la forma más clara de ver dónde gana su lugar cada ruta.
De estas curvas se desprenden cinco observaciones. En un lote de uno, el moldeado de silicona es, con diferencia, la ruta menos eficiente porque todo el esfuerzo de fabricación del molde se carga a una sola pieza, razón por la cual nadie lanza una pieza única. La curva de silicona se ha desplomado dramáticamente en diez piezas y ya se encuentra cerca de las otras dos, lo que demuestra lo rápido que la amortización del molde actúa a favor del comprador. Más allá de cincuenta piezas, las tres curvas se aplanan, lo que significa que el volumen incremental ya no cambia mucho el esfuerzo por pieza y, en cambio, la decisión se centra en las propiedades y la tolerancia del material. La curva de impresión 3D es la más plana de toda la gama, lo que constituye su silenciosa ventaja: es predecible en cualquier cantidad, sin necesidad de planificar pasos de herramientas. La curva CNC continúa descendiendo suavemente más allá de las doscientas piezas porque la programación y la fijación son esfuerzos únicos distribuidos en una ejecución creciente, razón por la cual Los servicios de mecanizado CNC personalizados a menudo se convierten en la ruta más eficiente exactamente en los volúmenes donde los métodos de creación de prototipos dejan de escalar. .
Tratamiento de superficies: el paso que determina la calidad percibida
Una pieza dimensionalmente perfecta con un acabado inconsistente será considerada un fracaso por todos los que no tengan un calibrador. Por tanto, el tratamiento superficial no es una decoración cosmética; es la etapa donde el trabajo de ingeniería se hace visible y debe especificarse con el mismo rigor que una llamada de tolerancia.
A continuación se detallan los principales tratamientos disponibles dentro de una plataforma única y para qué sirve cada uno de ellos.
- Lijado y pulido, que elimina las líneas de capa de las piezas impresas y prepara cualquier superficie para pintar o enchapar.
- Granallado y chorro de arena, que produce una textura mate uniforme que oculta marcas menores de herramientas y le da a los recubrimientos una clave mecánica.
- Pintura en aerosol en sistemas brillante, satinado, mate, suave al tacto y texturizado, adaptada a una referencia de color suministrada en lugar de a una descripción verbal.
- Anodizado para aluminio, que agrega una capa de óxido controlada para brindar resistencia a la corrosión y color sin cambios dimensionales significativos.
- Recubrimiento en polvo para piezas de acero y aluminio que necesitan una película gruesa y resistente a impactos.
- Galvanoplastia y metalización al vacío para superficies reflectantes y decorativas sobre sustratos metálicos y plásticos.
- Serigrafía, tampografía y marcado láser de logotipos, leyendas y códigos de trazabilidad.
Dos disciplinas separan una buena finalización de una finalización mediocre. El primero es el enmascaramiento: las roscas, los orificios de los cojinetes, las caras de sellado y las áreas de contacto eléctrico deben protegerse para que la formación de la película no consuma la tolerancia que el maquinista trabajó para lograr. Un sistema de pintura típico agrega de 30 a 60 micrones por superficie, lo que es suficiente para convertir un ajuste deslizante cómodo en un ajuste de interferencia. si se aplica a un orificio desenmascarado. El segundo es el control del color bajo iluminación estandarizada, porque un color aprobado bajo fluorescentes de taller no coincidirá con la iluminación de sala de exposición, y volver a trabajar en esa etapa es doloroso para todos.
Qué trabajo llega realmente a una plataforma única
Comprender la combinación típica de proyectos manejados por un proveedor establecido ayuda al comprador a juzgar si su propio requisito es rutinario o excepcional para ese taller. La siguiente distribución refleja un patrón representativo del trabajo entrante entre clientes industriales.
Esta distribución conlleva varias lecciones para los compradores. La creación de prototipos funcionales sigue siendo la categoría individual más grande, lo que confirma que la mayoría de las piezas que salen de una plataforma moderna están destinadas a ser probadas y no simplemente observadas y, por lo tanto, deben construirse a partir de materiales con datos mecánicos significativos. Las piezas de uso final de bajo volumen forman el segundo bloque más grande, y su crecimiento es la evidencia más clara de que los procesos aditivos y puente han pasado del taller de modelos a la producción real. Los modelos de validación de diseño todavía representan aproximadamente una quinta parte de la ingesta, lo que refleja cuánto valor siguen dando los equipos a sostener un objeto físico durante una revisión. Los maestros de herramientas y moldes son una parte más pequeña pero técnicamente exigente, porque los patrones maestros deben terminarse según el estándar de la pieza final antes de comenzar la replicación. El mercado de repuestos y repuestos representan el segmento de más rápido crecimiento en muchos sectores, ya que el inventario digital elimina la necesidad de almacenar componentes de lento movimiento, y Un proveedor que conserva archivos de proceso validados puede reproducir una pieza descontinuada años después de la ejecución original. .
Cómo evaluar una fábrica de servicios de impresión 3D en China antes de comprometerse
Elegir entre proveedores de servicios de impresión 3D y proveedores de mecanizado es un ejercicio estructurado, no instintivo. La secuencia siguiente refleja el orden en el que las preguntas realmente importan, y vale la pena trabajar en ella antes del primer orden y no después del primer problema.
- Confirmar la amplitud del proceso. Pregunte si la resina, el nailon, el metal, el mecanizado, la fundición y el acabado se realizan internamente o se subcontratan y solicite la respuesta proceso por proceso.
- Solicite una revisión de diseño para fabricación en su archivo real. La calidad de la retroalimentación, no su velocidad, revela la profundidad de la ingeniería.
- Establecer prácticas de inspección. Pregunte qué se mide, con qué equipo, con qué frecuencia y qué informe acompaña al envío.
- Aclarar la trazabilidad del material. Los certificados deben nombrar el lote específico utilizado para sus piezas, no el grado en general.
- Pruebe la comunicación con una pregunta técnica que no tenga una respuesta sencilla y observe si recibe la respuesta de un ingeniero o una respuesta de ventas.
- Verifique el manejo de la propiedad intelectual, incluidos los términos de confidencialidad, las prácticas de almacenamiento de archivos y si su geometría alguna vez se utiliza como muestra de demostración.
- Realice una prueba piloto pagada con una pieza genuina antes de transferir un programa y evalúe la prueba piloto en cuanto a la documentación y las piezas mismas.
Dos señales de alerta merecen especial atención. Un proveedor que acepta todos los requisitos sin una sola pregunta sobre la intención de tolerancia, la selección de datos o las superficies funcionales probablemente no haya abierto el archivo. Y un proveedor que cotiza un plazo de entrega idéntico para piezas de resina, nailon, metal y acero inoxidable mecanizado está cotizando a partir de una plantilla en lugar de hacerlo según la capacidad. El predictor más confiable de una relación exitosa a largo plazo es la calidad de las preguntas formuladas antes de realizar la primera parte.
El flujo de trabajo del diseño al producto en una única plataforma
El valor de una plataforma de fabricación inteligente integrada es más fácil de ver cuando toda la ruta se traza como una cadena continua en lugar de una serie de órdenes de compra. El siguiente diagrama muestra las siete etapas por las que pasa una pieza típica desde la primera conversación hasta el envío empaquetado.
Cada etapa de esta cadena existe para proteger la siguiente. La revisión del diseño y de la capacidad de fabricación detecta problemas de geometría mientras aún son económicos de solucionar en CAD, y aquí es donde se evitan la mayoría de los retrasos evitables. La planificación de procesos digitales corrige las configuraciones, accesorios y trayectorias de herramientas antes de que se consuma cualquier material, de modo que el taller ejecute un plan en lugar de improvisar. La selección de material y ruta es el punto de decisión en el que los cuadros comparativos anteriores se aplican realmente a una pieza específica. El bloque de fabricación se dibuja deliberadamente como una sola unidad, porque la impresión y el mecanizado frecuentemente se aplican al mismo componente en lugar de ser alternativas. La fila inferior muestra la cadena de acabado, donde la replicación de silicona multiplica una pieza validada en un lote, el tratamiento de la superficie le da su identidad final y la inspección cierra el círculo comparando el resultado físico con la intención original, de modo que nada se envía sin evidencia de que coincide con el modelo del que proviene .
Acerca de Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. es pionera en innovación y fabricación industrial. Nuestro equipo de diseño experto convierte las ideas de los clientes en diseños de productos prácticos y estéticos. Ofrecemos impresión 3D en resina, nailon, metal y otros materiales, y contamos con mecanizado avanzado. La replicación de moldes de silicona permite una producción en lotes pequeños de alta precisión y bajo costo. Los tratamientos superficiales como la pintura mejoran la apariencia del producto. Con nuestro servicio integral, los clientes pueden finalizar el proceso de diseño a producto en una plataforma, ahorrando tiempo y costos. Nuestro objetivo es ser un socio confiable a largo plazo para el desarrollo industrial.
En la práctica, esa estructura significa que un cliente puede llegar con un boceto, un requisito funcional o un componente heredado que ya no tiene dibujos, y salir con piezas terminadas e inspeccionadas sin tener que recurrir a un segundo proveedor. El equipo de diseño traduce la intención en geometría fabricable, los departamentos de aditivos y mecanizado la producen, la línea de replicación la multiplica cuando se requiere un lote y el departamento de acabado la entrega en las condiciones que espera el mercado final. Cada etapa comparte el mismo número de pieza, el mismo registro de tolerancia y el mismo punto de contacto.
Aplicaciones industriales y dónde encaja cada ruta
Automoción y movilidad
Los programas de desarrollo se basan en molduras interiores impresas para estudios de ajuste, conductos y soportes de nailon para pruebas de embalaje debajo del capó y carcasas de aluminio mecanizado para bancos de prueba de baterías y trenes motrices. Los fabricantes de vehículos especializados y de deportes de motor utilizan la misma combinación para piezas de uso final de volumen realmente bajo, donde el uso de herramientas duras nunca estaría justificado.
Dispositivos médicos y equipos de laboratorio.
Las carcasas de instrumentos, las guías quirúrgicas, los cuerpos de las piezas de mano y los colectores de fluidos se benefician de la combinación de una geometría impresa compleja y superficies de sellado mecanizadas. Los servicios de mecanizado CNC de acero inoxidable se especifican con frecuencia aquí para componentes que deben esterilizarse repetidamente, y la documentación del material rastreable no es negociable.
Electrónica y electrodomésticos de consumo.
Modelos de apariencia construidos a partir de resinas maestras y pintados con un color estándar, revisiones de diseño de unidades, mientras que los lotes de uretano fundido proporcionan construcciones piloto y muestras de certificación. Los marcos intermedios de aluminio mecanizado y los disipadores de calor aparecen en los mismos programas, por lo que un servicio de impresión 3D comercial que también mecanice es mucho más útil que uno que no lo haga.
Automatización industrial y robótica.
Las herramientas de extremo del brazo, las pinzas personalizadas, los soportes de sensores y las protecciones son candidatos clásicos para un servicio de prototipos de mecanizado CNC respaldado por capacidad aditiva. Los requisitos cambian a medida que se pone en marcha una línea de producción, por lo que la capacidad de revisar un dispositivo y recibir la nueva versión en cuestión de días vale más que una mejora marginal en cualquier proceso individual.
Preparación de archivos y especificaciones para recuperar piezas buenas
Los proveedores sólo pueden trabajar con lo que reciben, y una sorprendente proporción de disputas de calidad se originan en información incompleta y no en errores de fabricación. Enviar un archivo paramétrico como STEP junto con cualquier exportación de malla permite al proveedor reconstruir trayectorias de herramientas con precisión, porque una malla descarta la definición matemática de una superficie curva y obliga al maquinista a aproximarla.
Las tolerancias deben aplicarse de forma selectiva. Marcar cada dimensión como crítica no le dice nada al proveedor y lo obliga a tratar la característica más floja con el mismo cuidado que la más ajustada. Identificar las tres a cinco características que realmente controlan la función permite organizar todo el plan del proceso en torno a protegerlas. La selección de datos de referencia merece la misma idea: el esquema de datos de referencia debe reflejar cómo se ubica la pieza en su conjunto, de modo que el informe de inspección responda a la pregunta que realmente interesa al diseño.
Finalmente, indique el uso previsto. Un proveedor que sabe que un soporte verá vibraciones a temperaturas elevadas decidirá la elección del material de manera diferente que uno que asume que es un modelo de pantalla. Esa única frase de contexto con frecuencia evita un ciclo de iteración completo y no cuesta nada incluirla en el primer mensaje.
Preguntas frecuentes
P1: ¿Cómo decido entre los servicios de impresión 3D y el mecanizado CNC para una pieza nueva?
Comience con la tolerancia y la geometría. Si la pieza contiene canales internos, celosías o formas orgánicas que una herramienta de corte no puede alcanzar, la fabricación aditiva es la ruta natural. Si la pieza necesita características mantenidas a ±0,05 mm o más ajustadas, necesita una aleación certificada específica o necesita un acabado superficial mecanizado fino, el mecanizado es la respuesta. Muchos componentes reales necesitan ambas cosas, con la forma masiva impresa y las caras críticas mecanizadas posteriormente, y un proveedor que opere ambas capacidades puede planificar esa secuencia en un documento de proceso en lugar de dos órdenes de compra.
P2: ¿Qué formatos de archivo e información debo enviar con una solicitud?
Envíe un archivo STEP o IGES como maestro geométrico, además de un dibujo 2D que muestre dimensiones críticas, referencias, requisitos de acabado superficial y especificaciones de materiales. Incluya la cantidad, la aplicación prevista y cualquier contexto regulatorio. Si el color o la textura son importantes, proporcione una referencia física o un código de color reconocido en lugar de una descripción con palabras. Cuando se utiliza un formato de malla como STL para un trabajo puramente aditivo, confirme la resolución de exportación, ya que una malla gruesa mostrará facetas visibles en superficies curvas.
P3: ¿Se pueden utilizar las piezas impresas como componentes de producción reales o sólo como prototipos?
Pueden ser auténticos componentes de producción cuando el material y el proceso se eligen deliberadamente. Las piezas de nailon con lecho de polvo, en particular las calidades cargadas, sirven como soportes, carcasas, conductos y accesorios de uso final en muchas industrias. Las piezas impresas de metal se utilizan en la producción donde la geometría no se puede producir de otra manera, siempre que estén correctamente liberadas de tensiones y terminadas en superficies funcionales. Los límites prácticos son el acabado de la superficie, la tolerancia alcanzable sin mecanizado secundario y el comportamiento a largo plazo bajo exposición a rayos ultravioleta o calor sostenido, todo lo cual debe confirmarse con la hoja de datos del material específico.
P4: ¿Cuántas piezas puede producir un molde de silicona antes de que disminuya la calidad?
Un molde típico produce entre 20 y 25 copias aceptables, aunque la cifra exacta depende de la geometría de la pieza, los cortes y la resina de fundición utilizada. Los cortes agresivos y las esquinas internas afiladas desgastan la silicona más rápido. Para requisitos mayores, se producen varios moldes idénticos a partir del mismo modelo y se ejecutan en paralelo, lo que preserva la coherencia en todo el lote y acorta el cronograma general. Debido a que cada molde se toma de un maestro, la concordancia dimensional entre los moldes es generalmente muy cercana.
P5: ¿Qué tolerancias se pueden alcanzar de manera realista en piezas mecanizadas de aluminio y acero inoxidable?
El trabajo rutinario de 3 ejes mantiene ±0,02 mm en funciones con buen soporte, y el trabajo simultáneo de 5 ejes mantiene ±0,01 mm en piezas diseñadas para mecanizado de una sola configuración. Lograr esas cifras depende del espesor de la pared, la longitud de la pieza, la estrategia de sujeción y la estabilidad térmica durante el corte. Los rasgos largos y delgados y los bolsillos profundos siempre serán más holgados que los compactos y sólidos. El enfoque más productivo es especificar tolerancias estrictas sólo cuando la función las requiera y discutir esas características específicas con el proveedor antes de fijar el plan del proceso.
P6: ¿Cómo se maneja la confidencialidad de los diseños patentados?
Se debe ejecutar un acuerdo de confidencialidad antes de transferir los archivos, y debe cubrir el almacenamiento de archivos, el acceso interno, la divulgación de los subcontratistas y la eliminación de los maestros, accesorios y material residual después del cierre de un proyecto. Pregunte específicamente si su geometría podría aparecer alguna vez en muestras de marketing o exhibiciones de capacidades y registre la respuesta por escrito. Un proveedor acostumbrado a trabajar con programas de desarrollo ya tendrá un proceso definido para esto y podrá describirlo sin dudarlo.
-
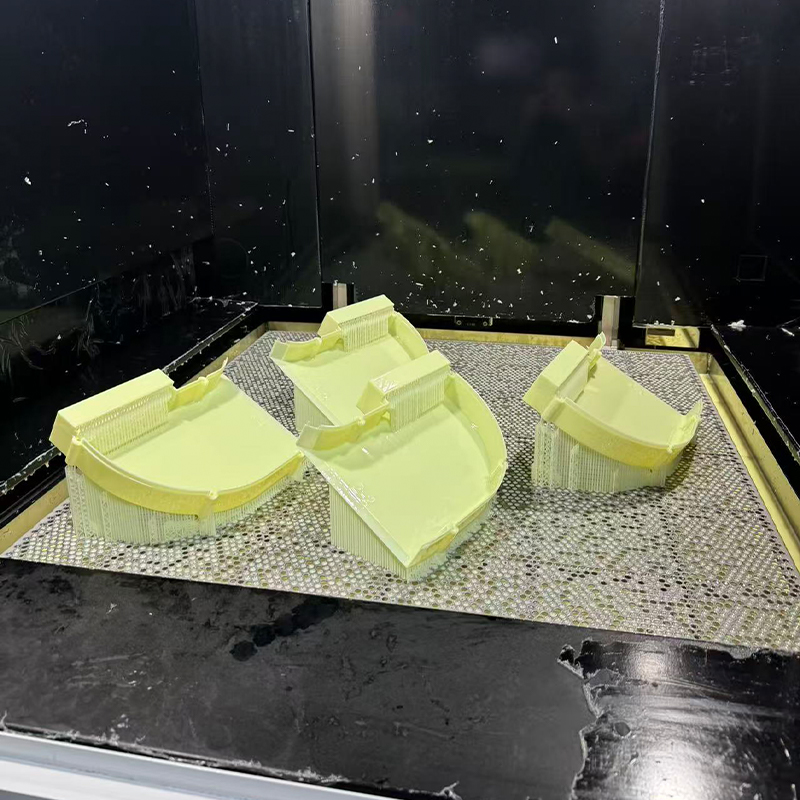 Servicio de impresión 3D con resina amarilla similar al ABS
-
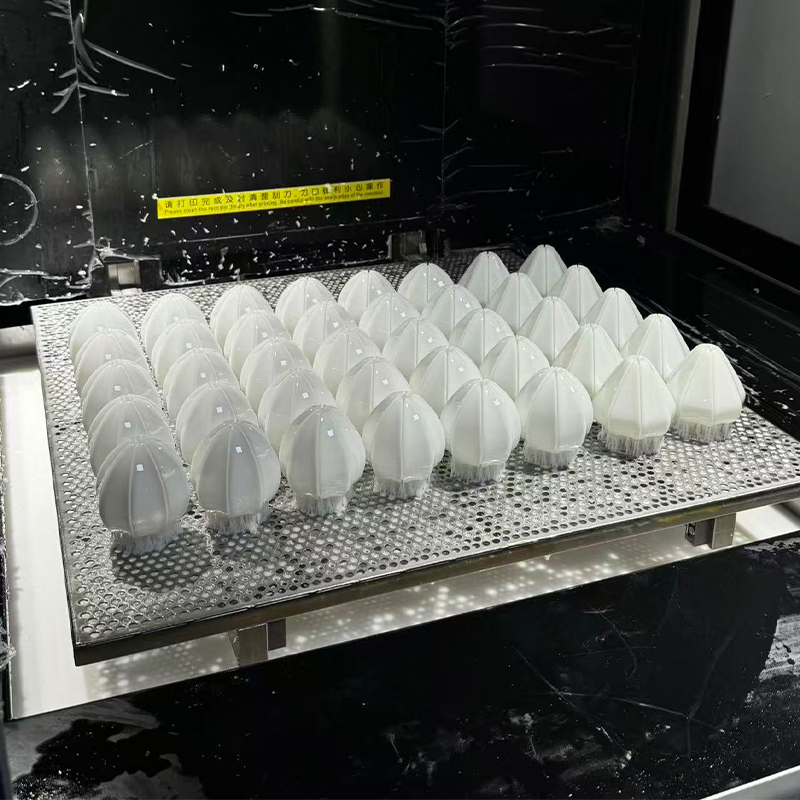 Servicio de impresión 3D de resina blanquecina
-
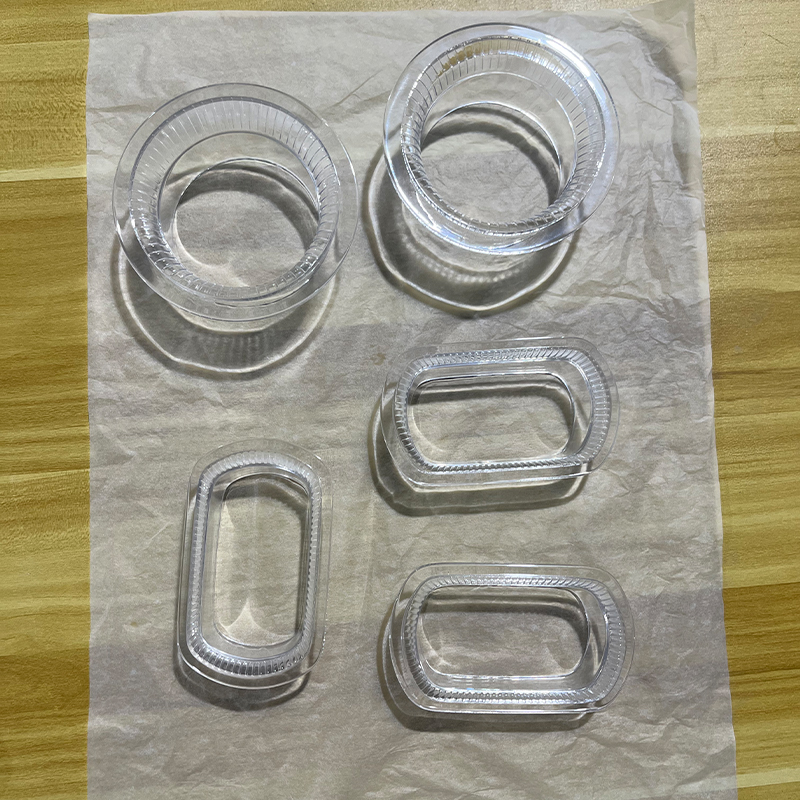 Servicio de impresión 3D de resina transparente
-
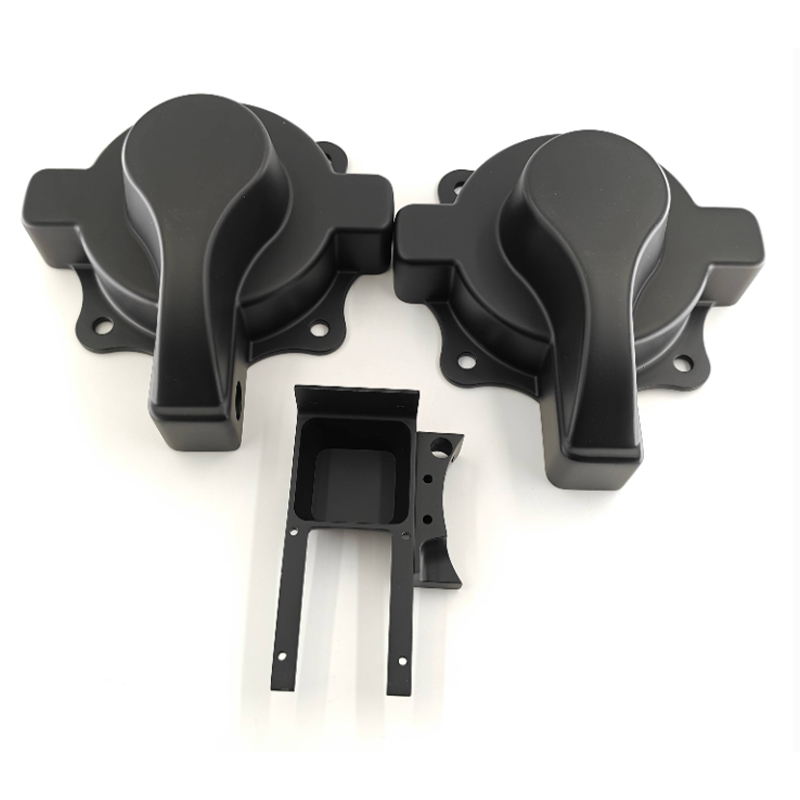 Servicio de impresión 3D de resina negra
-
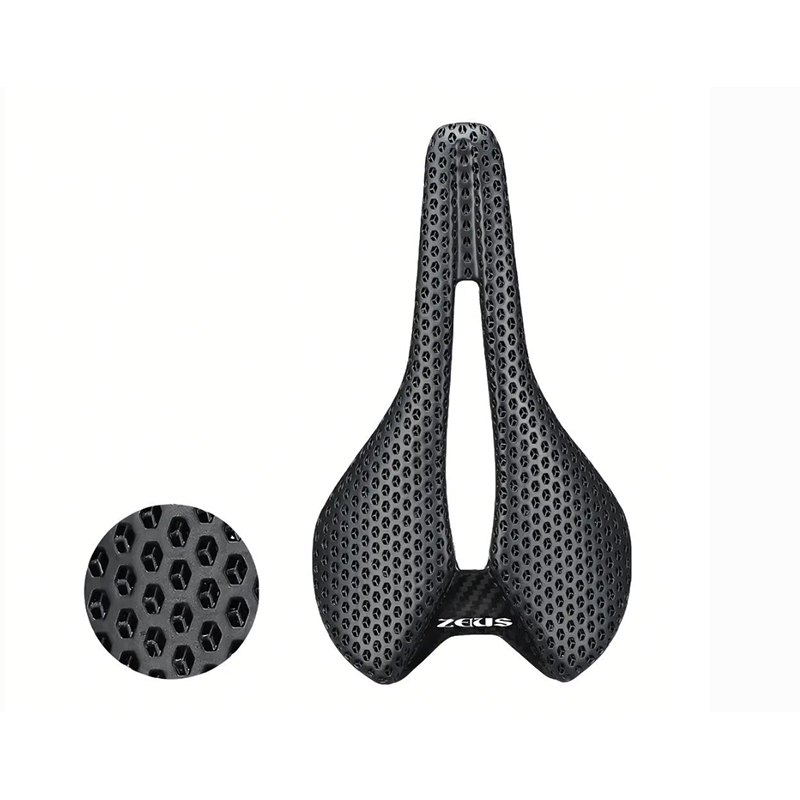 Servicio de impresión 3D de resina flexible
-
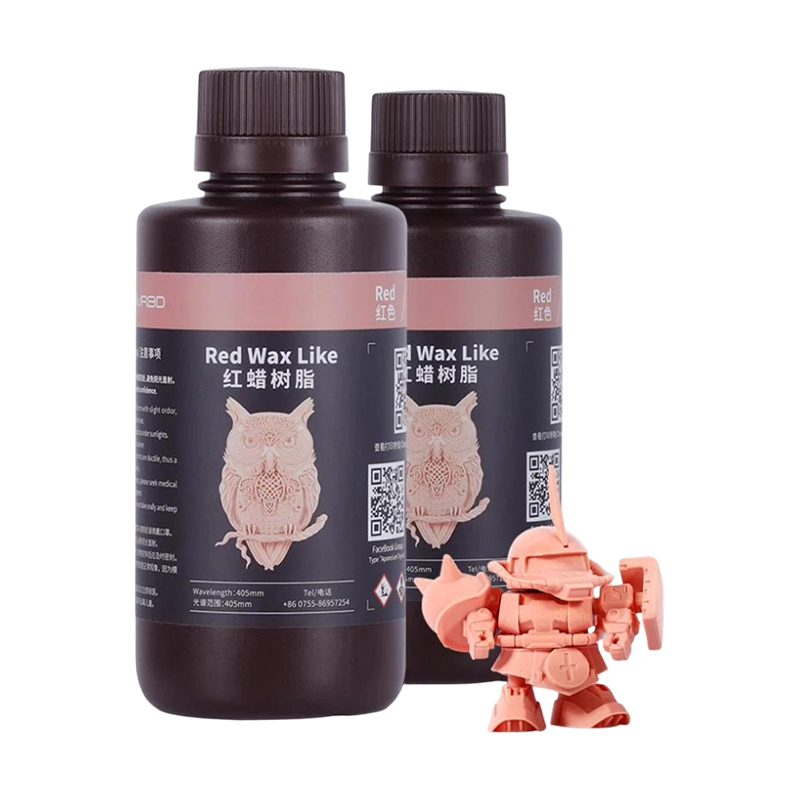 Servicio de impresión 3D de resina de cera roja
-
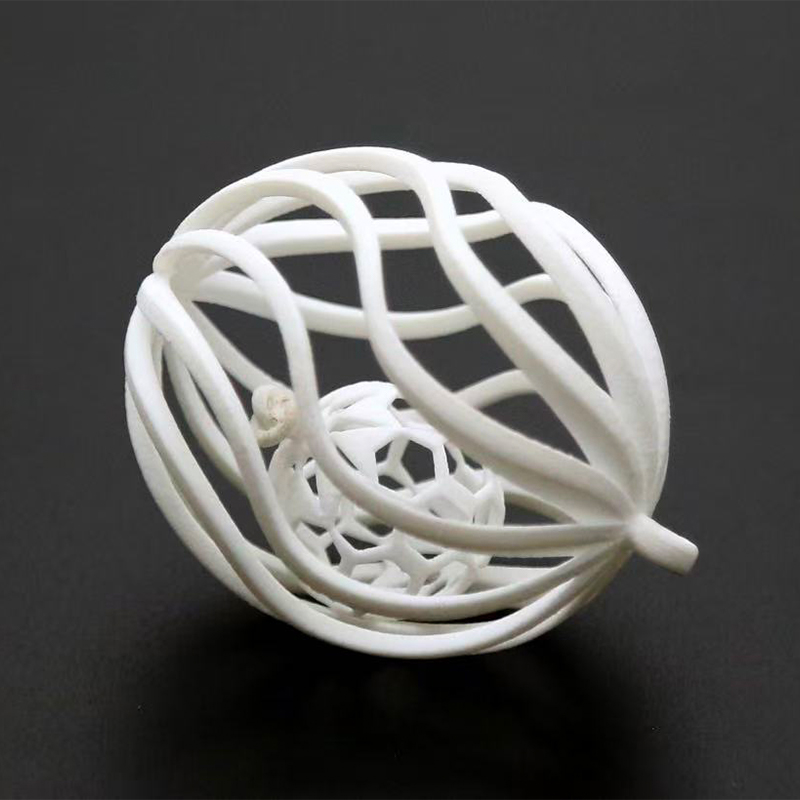 Servicio de impresión 3D de nailon blanco
-
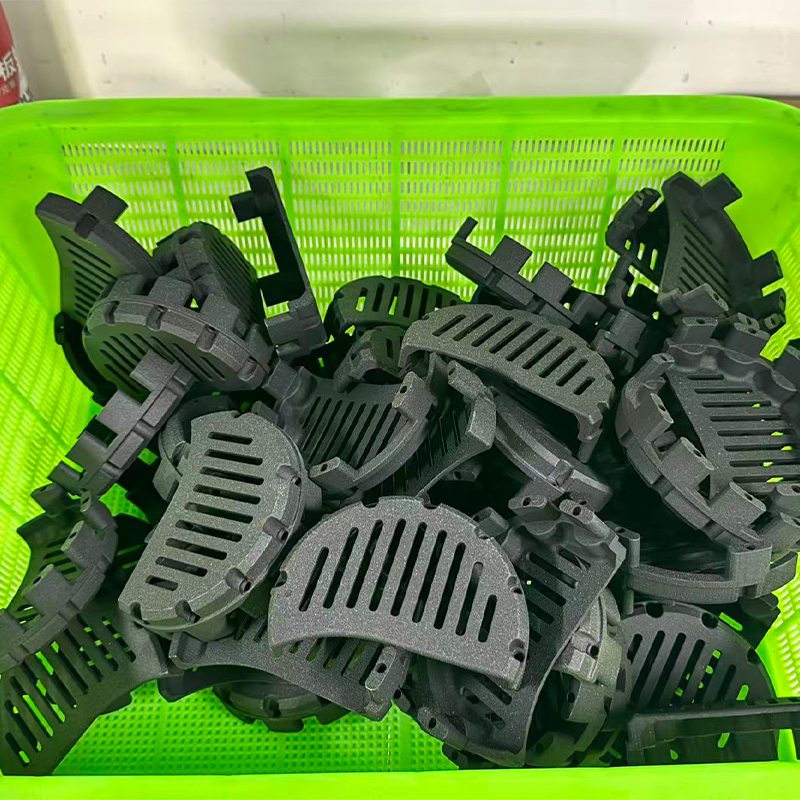 Servicio de impresión 3D de nailon negro
-
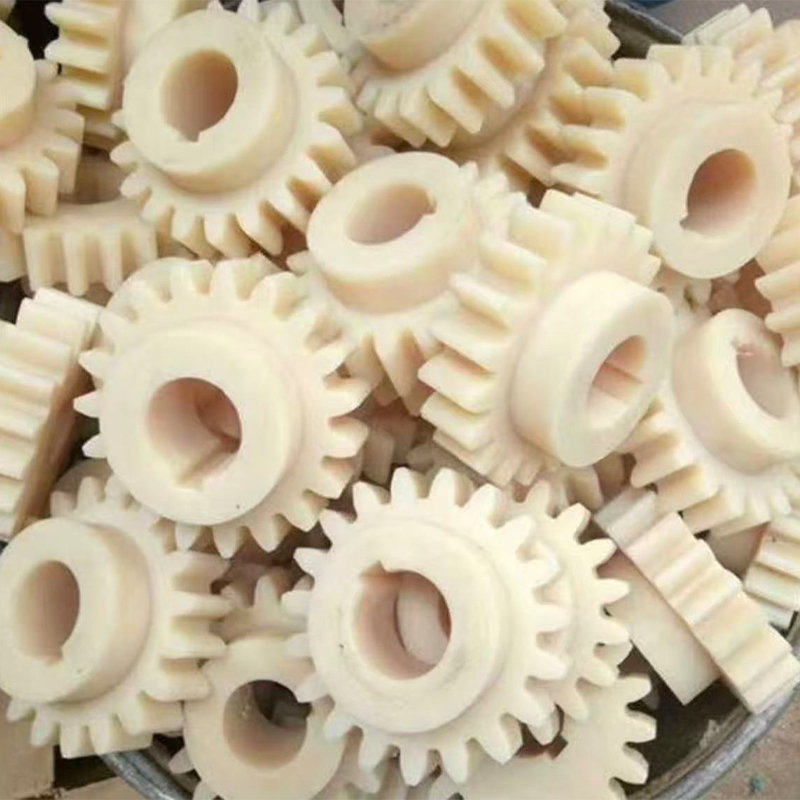 Servicio de impresión 3D de nailon + fibra de vidrio
-
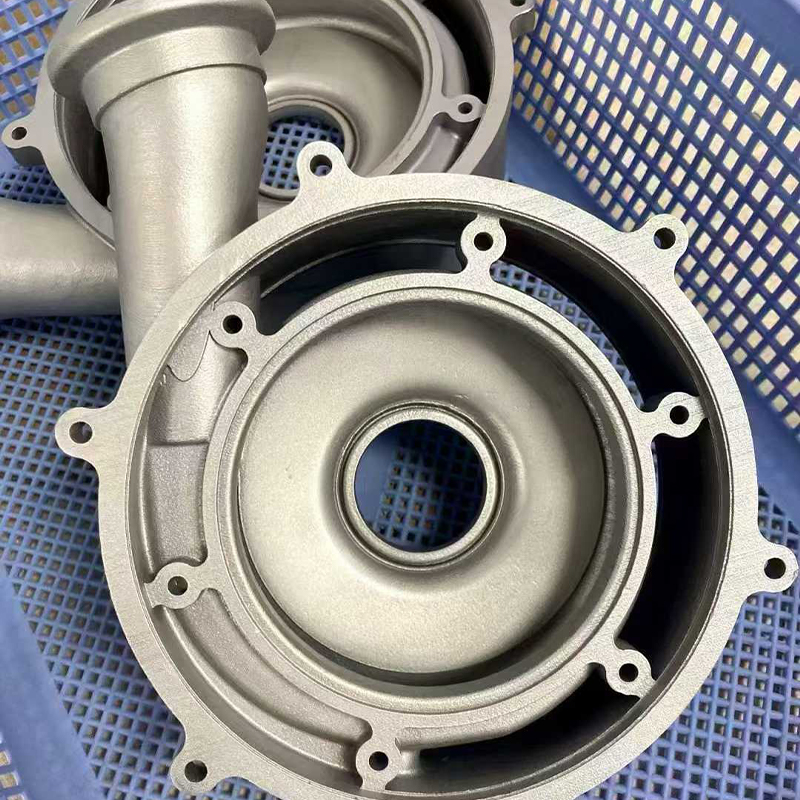 Servicio de impresión 3D de acero inoxidable 316L
-
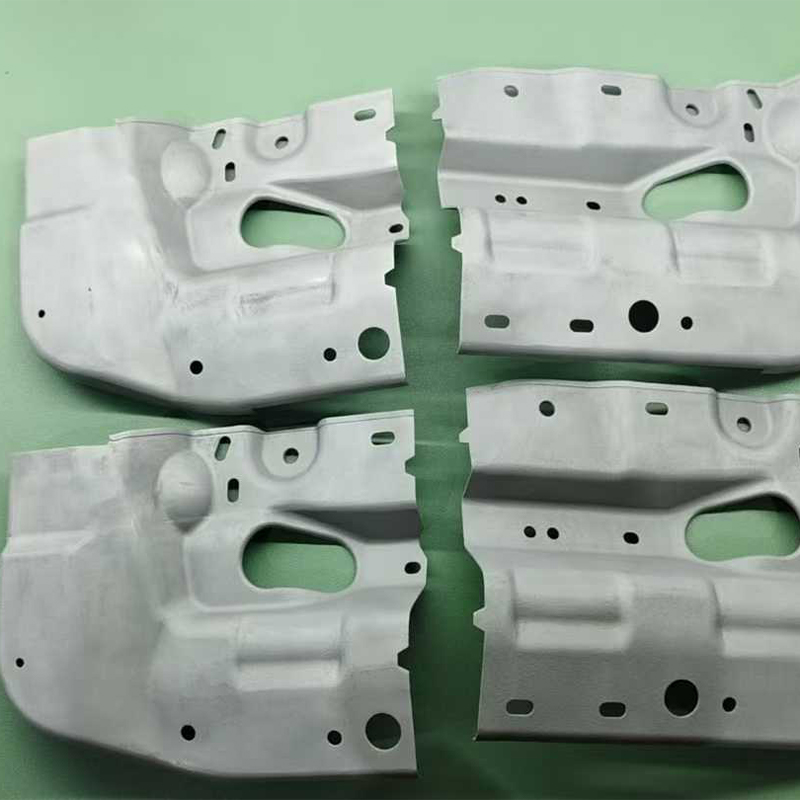 Servicio de impresión 3D de aleación de aluminio AlSi10Mg
-
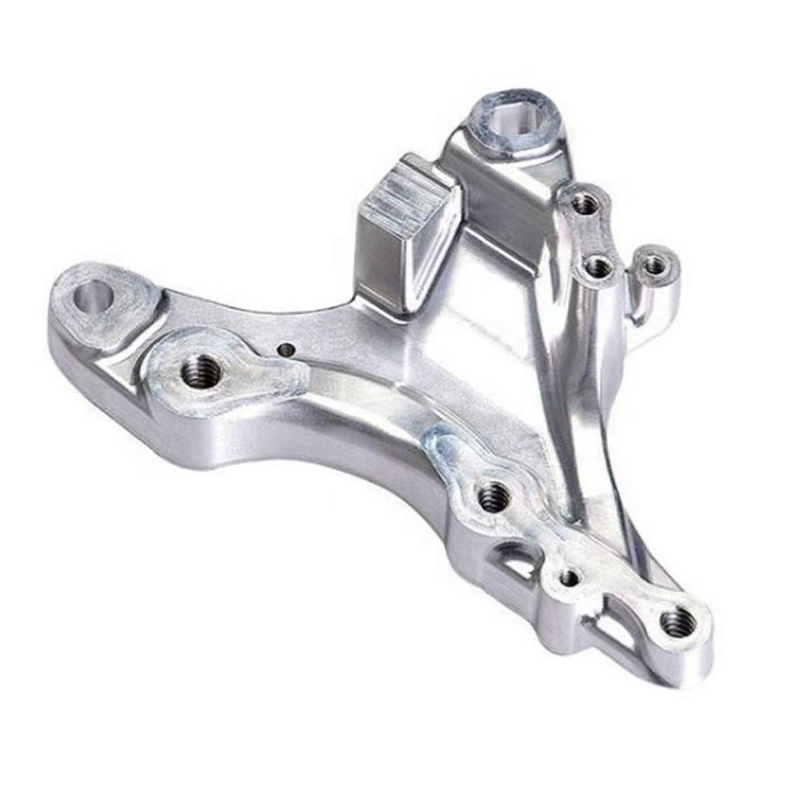 Servicio de impresión 3D de aleación de titanio Ti6Al4V
Información de contacto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
Dirección
-

Edificio 7, n.º 188, tramo Hongni de la carretera Zha Wang, subdistrito de Danghu, ciudad de Pinghu, ciudad de Jiaxing, provincia de Zhejiang, China
Derechos de autor © 2026 por Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
