- Servicios de impresión 3D

- Servicios de mecanizado CNC

- Servicios de colada al vacío

- Servicios de acabado de superficies

 English
 Español
Fábrica de fundición al vacío e impresión 3D SLA, DLP, SLS y SLM de China
Contenido
- 1 La respuesta directa: adaptar la tecnología de impresión a los requisitos de las piezas
- 2 Impresión 3D con resina SLA: el estándar para prototipos suaves y precisos
- 3 Impresión 3D con resina DLP: velocidad y repetibilidad para ejecuciones de prototipos
- 4 Comparación de SLA y DLP en las métricas que importan
- 5 Impresión 3D de nailon SLS: piezas funcionales sin estructuras de soporte
- 6 SLM Metal modelo 3d Impresión: geometría que el mecanizado no puede alcanzar
- 7 Cuatro tecnologías de impresión una al lado de la otra
- 8 Fundición al vacío: multiplicación de un maestro en un lote listo para producción
- 9 Servicios de acabado de superficies: convertir una pieza en bruto en un producto terminado
- 10 Elegir una ruta por tamaño de lote: un marco de decisión
- 11 Comparación de capacidad de rango completo en las cinco rutas
- 12 Acerca de Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
- 13 Especificación de un trabajo para elegir la tecnología adecuada
- 14 Preguntas frecuentes
La respuesta directa: adaptar la tecnología de impresión a los requisitos de las piezas
Si compara SLA, DLP, SLS y SLM antes de realizar un pedido con una fábrica de servicios de impresión 3D de resina SLA de China o una fábrica de impresión 3D de nailon SLS en China, la decisión se reduce a tres preguntas formuladas en este pedido: qué acabado de superficie necesita la pieza para salir de la máquina, qué carga mecánica soportará realmente y cuántas piezas se requieren este mes en comparación con este año. SLA y los procesos de resina DLP ganan en suavidad de superficie y fidelidad dimensional, el nailon SLS gana en durabilidad funcional sin estructuras de soporte, y el metal SLM gana en piezas que deben sobrevivir a cargas mecánicas y térmicas reales. . La fundición al vacío se encuentra junto a los tres como puente hacia lotes de veinte a doscientas piezas una vez que se ha validado un patrón maestro, y el acabado de la superficie es el paso que convierte cualquiera de estos productos en una pieza que se ve y funciona como un producto terminado.
Un atajo útil para una especificación por primera vez: elija SLA o DLP cuando la pieza se juzgará a simple vista o se ajustará con un espacio reducido, elija nailon SLS cuando la pieza se manipulará, sujetará o ensamblará repetidamente, elija metal SLM cuando la pieza experimente calor, presión o carga estructural que el plástico no puede soportar, y elija fundición al vacío en el momento en que un único modelo validado necesite convertirse en docenas de copias idénticas. Un fabricante chino de impresión 3D de resina SLA personalizada que también ejecuta DLP, SLS, SLM, fundición al vacío y acabado de superficies bajo un mismo techo elimina la necesidad de hacer malabarismos con proveedores separados para cada etapa de esa decisión.
El resto de este artículo analiza cada tecnología en detalle técnico, las compara según los criterios que realmente impulsan las decisiones de abastecimiento y explica cómo la fundición al vacío y el acabado de superficies completan el camino desde un único prototipo impreso hasta un lote de piezas de calidad de producción.
Impresión 3D con resina SLA: el estándar para prototipos suaves y precisos
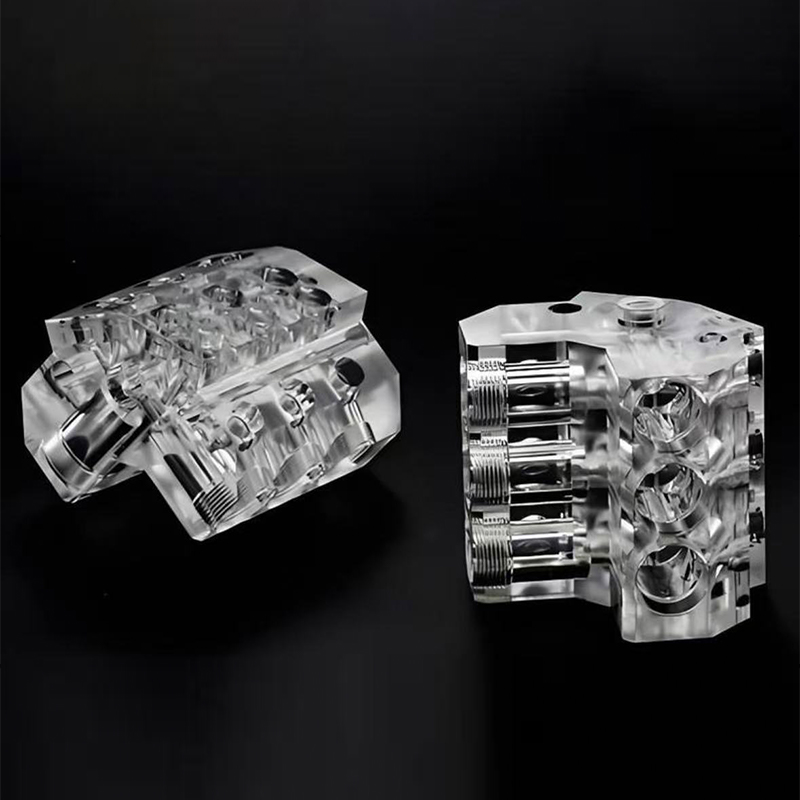
La estereolitografía cura la resina líquida capa por capa utilizando un láser que recorre el área de construcción, lo que produce algunas de las superficies construidas más suaves disponibles en cualquier proceso de impresión 3D. Un servicio de impresión 3D sla suele ser la primera parada para modelos de apariencia, carcasas transparentes, cajas de ajuste a presión y patrones maestros destinados a la fundición al vacío, porque la superficie que sale de la máquina ya se acerca al acabado que otros procesos solo alcanzan después de un lijado secundario.
Donde la impresión con resina SLA gana su lugar
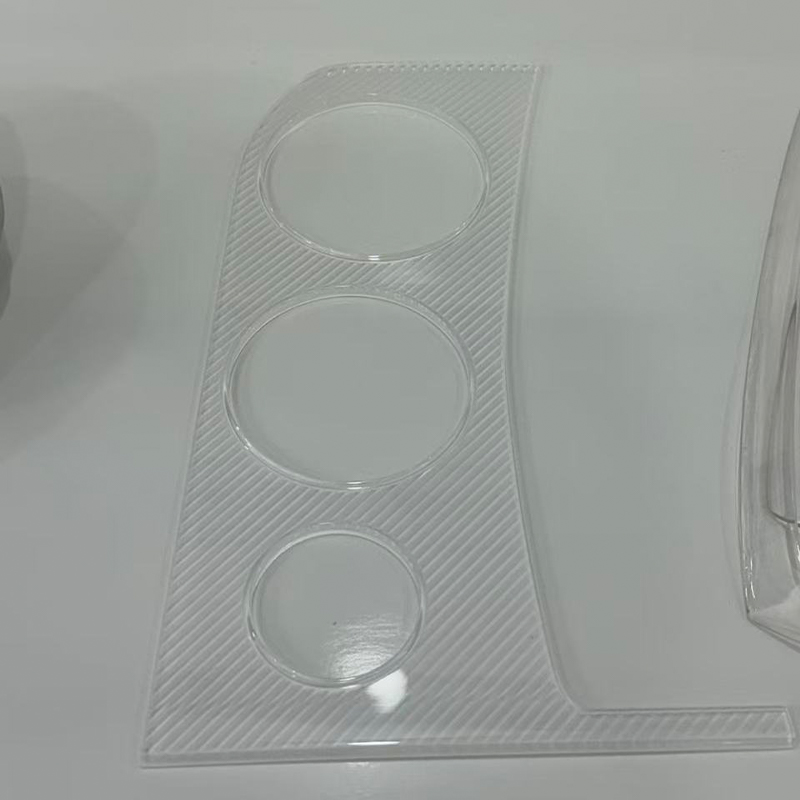
Un proveedor de servicios de impresión 3D de resina SLA de China suele almacenar familias de resinas estándar, resistentes, transparentes y resistentes al calor, cada una formulada para un propósito posterior diferente. Las resinas estándar priorizan los detalles finos y son las predeterminadas para las revisiones de diseño. Las resinas resistentes y duraderas reducen la brecha con los termoplásticos de ingeniería y los ajustes a presión de los trajes y las pruebas funcionales ligeras. Las resinas transparentes permiten inspeccionar las características internas sin seccionar la pieza, lo cual es valioso para diseños fluidos y de iluminación. Los grados resistentes al calor mantienen su forma en condiciones cálidas y son la opción habitual cuando una pieza de resina debe funcionar como un molde maestro de corta duración, ya que el maestro necesita sobrevivir ciclos repetidos de fundición de silicona sin ablandarse.
Las alturas de capa entre 0,025 mm y 0,1 mm son habituales, y una pieza SLA bien terminada se puede lijar e imprimar hasta obtener una superficie indistinguible de una muestra moldeada por inyección una vez que pasa por el acabado superficial. Esta es precisamente la razón por la que la impresión con resina sla se combina tan a menudo con la fundición al vacío: la pieza impresa no es el producto final, es el maestro que define cada copia siguiente.
Impresión 3D con resina DLP: velocidad y repetibilidad para ejecuciones de prototipos
El procesamiento de luz digital cura una sección transversal completa de resina en un solo destello de luz proyectada en lugar de rastrearla punto por punto, lo que le brinda a un fabricante de servicios de impresión 3D de resina DLP de China una ventaja de velocidad significativa en piezas que ocupan poco espacio y tienen una altura significativa. Debido a que cada capa se cura en una sola exposición, independientemente de la cantidad de detalles que contenga, DLP es particularmente eficiente para componentes pequeños y geométricamente complejos producidos en cantidades modestas, razón por la cual está estrechamente asociado con un servicio de prototipos de impresión 3D que necesita cambiar rápidamente las iteraciones de diseño.
DLP comparte la química de la resina de SLA y, por lo tanto, gran parte de la calidad de su superficie, pero las dos tecnologías están optimizadas para diferentes formas de construcción: SLA escala con mayor elegancia en un área de construcción plana grande, mientras que DLP escala de manera más eficiente en la dirección vertical para piezas más pequeñas. Un proveedor de servicios de creación de prototipos 3D capaz asignará un trabajo a cualquiera de las dos máquinas que se adapte a su geometría en lugar de utilizar de forma predeterminada una tecnología para cada solicitud.
Aplicaciones típicas de DLP
- Carcasas y clips de conectores pequeños que requieren detalles de rosca fina o ajuste a presión.
- Componentes dentales, de audífonos y de joyería que necesitan una textura superficial a nivel de micras.
- Ciclos de diseño iterativos en los que se deben imprimir y comparar varias revisiones en un día laborable.
- Patrones maestros para pequeños componentes fundidos que se replicarán mediante fundición al vacío en lotes.
Un proveedor de prototipos de impresión 3D de resina DLP de China que también mecaniza y acaba piezas puede llevar un maestro DLP directamente a la fundición al vacío sin necesidad de transferencia, que es donde un servicio de prototipo de impresora 3D deja de ser un paso independiente y se convierte en parte de un proceso de producción continuo.
Comparación de SLA y DLP en las métricas que importan
Los compradores preguntan con frecuencia si SLA o DLP es la mejor opción sin darse cuenta de que ambos pertenecen a la misma familia de curado con resina y difieren principalmente en cómo se aplica la luz. El siguiente gráfico de barras califica ambas tecnologías según cinco criterios prácticos en una escala del uno al diez, según el rendimiento típico en un entorno de producción bien administrado.
De esta comparación se destacan cinco puntos. La velocidad de área plana grande favorece a SLA porque su láser puede trazar una plataforma ancha completa en una sola pasada sin la penalización de resolución que enfrenta DLP cuando su proyector fijo debe escalar a lo largo de un campo grande. La velocidad vertical de las piezas pequeñas favorece el DLP por la razón opuesta: una huella pequeña significa que cada capa parpadea casi instantáneamente, independientemente de la altura que crezca la pieza. Los detalles finos de la superficie están esencialmente ligados, ya que ambos están limitados por la misma química de la resina y un tamaño de punto o píxel comparable en configuraciones típicas. Un gran volumen de construcción favorece claramente a SLA, cuyo enfoque basado en láser se adapta a plataformas más grandes de manera mucho más económica que un sistema basado en proyector. La repetibilidad de lotes favorece ligeramente al DLP porque las piezas idénticas anidadas en un campo de proyección fijo curan con menos variación posicional que un láser que barre un área amplia. Ninguna tecnología es categóricamente superior; la elección correcta depende completamente del tamaño de la pieza y de la forma del lote , razón por la cual un taller de creación de prototipos de servicios de impresión 3D serio mantiene ambos tipos de máquinas disponibles en lugar de forzar cada trabajo a través de una plataforma.
Impresión 3D de nailon SLS: piezas funcionales sin estructuras de soporte
La sinterización selectiva por láser fusiona nailon en polvo con un láser dentro de un lecho de polvo calentado, y el polvo sin fusionar alrededor de cada pieza actúa como su propio soporte durante la construcción. Ese solo hecho cambia todo lo que el servicio de impresión 3D de nailon puede producir: canales internos, conjuntos entrelazados, nervaduras delgadas y bisagras vivas se pueden anidar e imprimir juntos sin una sola estructura de soporte que retirar después.
Comportamiento del material que importa para piezas reales
PA12 sigue siendo el caballo de batalla para la impresión de nailon sls, ya que ofrece un buen equilibrio entre rigidez, resistencia al impacto y resistencia química para uso funcional general. PA11 ofrece un mayor alargamiento antes de la rotura, lo que se adapta a las características de ajuste rápido y a las piezas que se flexionan repetidamente en servicio. Los grados de nailon reforzado con vidrio y carbono aumentan sustancialmente la rigidez y la estabilidad dimensional, lo que es importante para las plantillas, accesorios y soportes que deben mantener una referencia precisa bajo la fuerza de sujeción. porque Las piezas de nailon 3D salen de la máquina con propiedades mecánicas suficientemente isotrópicas en la mayoría de los planos. , pueden tratarse como prototipos funcionales genuinos en lugar de modelos de exhibición, siempre que se haya considerado la orientación de la pieza durante la construcción para las cargas que realmente soportará.
La superficie construida tiene una textura mate ligeramente granulada característica del polvo circundante. Para las piezas destinadas a un acabado pintado o cosmético, esta textura se elimina durante el acabado de la superficie mediante granallado, alisado con vapor o lijado a mano antes de aplicar cualquier recubrimiento.
SLM Metal modelo 3d Impresión: geometría que el mecanizado no puede alcanzar
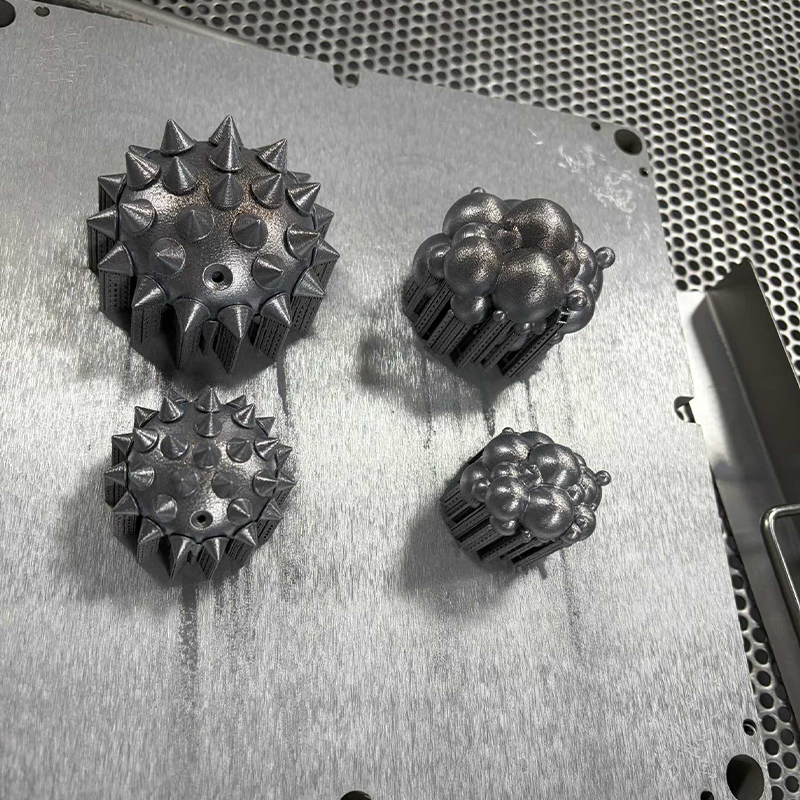
La fusión selectiva por láser funde completamente el polvo metálico capa por capa para producir piezas metálicas densas y funcionales directamente a partir de un archivo digital. Una operación de impresión 3D de metal industrial se gana el control de una geometría que una herramienta de corte no puede alcanzar físicamente: canales de enfriamiento conformes que siguen el contorno de la cavidad de un molde, estructuras de celosía interna que reducen el peso manteniendo la rigidez y rutas de carga con topología optimizada que dirigen el material solo donde el análisis de tensión dice que pertenece.
Materiales y disciplina de posprocesamiento.
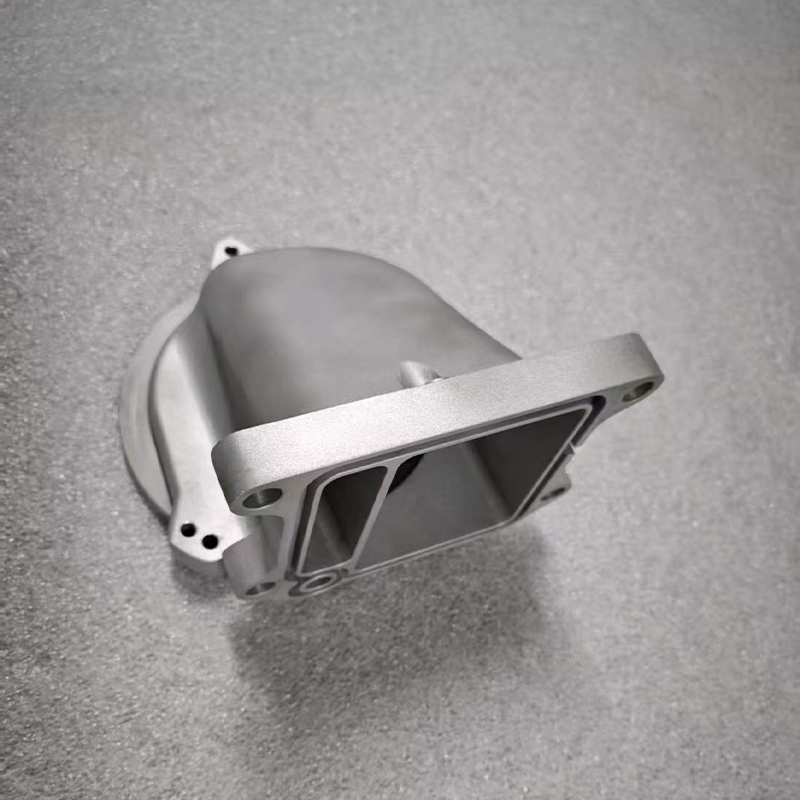
Una fábrica de servicios de impresión 3D de metal SLM de China normalmente procesa aleaciones de aluminio para piezas estructurales livianas, grados de acero inoxidable para componentes resistentes a la corrosión, aceros para herramientas para inserciones de moldes que necesitan enfriamiento conforme y titanio para aplicaciones de alta resistencia y bajo peso. Lo que separa la impresión 3D de metal personalizada realizada correctamente de una capacidad meramente decorativa es la secuencia que sigue a la construcción: alivio de tensión mientras la pieza todavía está unida a la placa de construcción, extracción cuidadosa de la placa mediante electroerosión por hilo o sierra de cinta, extracción del soporte y acabado de mecanizado de cada cara de sellado, orificio del rodamiento y elemento roscado. Una pieza SLM que no haya sido mecanizada en sus superficies funcionales nunca debe instalarse como componente de precisión. , independientemente de cuán precisa parezca la impresión sin procesar.
Para componentes más grandes, la impresión 3D de metal de gran tamaño generalmente se aborda mediante una cuidadosa orientación de la pieza y, cuando sea necesario, segmentación y unión, ya que las cámaras de construcción de lecho de polvo de metal son inherentemente más pequeñas que los sistemas de polímeros. Las empresas de impresión 3D de metal que también operan departamentos de CNC pueden mecanizar un conjunto de metal segmentado hasta la tolerancia final en la misma instalación que lo imprimió, evitando un segundo tramo de carga para una pieza de metal costosa y parcialmente terminada.
Cuatro tecnologías de impresión una al lado de la otra
La siguiente tabla resume el alcance práctico de SLA, DLP, SLS y SLM tal como se suministran normalmente, para respaldar una selección de tecnología de primer paso antes de que comience la planificación detallada del proceso.
| Tecnología | Altura de capa típica | Superficie construida | familia de materiales | Uso óptimo |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3–6 µm | Resina estándar, resistente, transparente y resistente al calor. | Modelos de apariencia, maestros de moldes. |
| DLP | 0,025–0,1 mm | Ra 3–6 µm | Resina estándar y de ingeniería. | Pequeñas piezas detalladas, iteración rápida |
| SLS | 0,06–0,12 mm | Ra 10–15 µm | PA12, PA11, nailon relleno | Piezas funcionales, conjuntos complejos. |
| SLM | 0,02–0,06 mm | Ra 8–20 µm | Aluminio, inoxidable, acero para herramientas, titanio. | Piezas portantes y térmicas. |
El patrón en la tabla es consistente: la resolución y la calidad de la superficie se mueven en una dirección a medida que el material pasa de la resina al metal, mientras que la capacidad funcional se mueve en la otra. SLA y DLP se ubican en el extremo fino para el acabado, pero en el extremo blando para tareas mecánicas, SLS se ubica en el medio con una durabilidad funcional genuina y SLM se ubica en el otro extremo, donde un proceso plástico simplemente no puede seguir. Ninguna tecnología en esta tabla supera a las demás en cada columna , que es exactamente la razón por la que un proveedor de servicios de impresión 3D industrial de China que opera los cuatro mantiene abiertas todas las opciones para un cliente cuya pieza evoluciona desde un modelo de revisión de diseño hasta un componente de producción con capacidad de carga.
Fundición al vacío: multiplicación de un maestro en un lote listo para producción
La fundición al vacío, también conocida como replicación de moldes de silicona, ocupa el espacio entre un único prototipo validado y una herramienta de producción completa. Una fábrica de servicios de fundición al vacío de China toma un patrón maestro, generalmente producido mediante impresión SLA o DLP o mediante mecanizado de precisión, y lo envuelve en silicona líquida que cura alrededor de cada detalle de la superficie. El molde curado se corta a lo largo de una línea de separación planificada y se vierten al vacío resinas de poliuretano diseñadas para simular ABS, polipropileno, caucho o acrílico transparente en la cavidad resultante, eliminando el aire atrapado que de otro modo dejaría huecos en la pieza fundida terminada.
El siguiente gráfico de líneas rastrea el número promedio de copias utilizables que quedan a medida que se extraen piezas fundidas sucesivas de un solo molde, lo que ilustra por qué los moldes generalmente se retiran y reemplazan en lugar de empujarse indefinidamente.
Esta curva explica la regla de planificación estándar utilizada en toda la industria. La fidelidad dimensional se mantiene extremadamente cercana al patrón durante las primeras diez a quince piezas fundidas, razón por la cual las primeras copias de un molde son indistinguibles del patrón maestro en sí. El declive se acelera notablemente después del decimoquinto colado, ya que la silicona comienza a perder elasticidad y las esquinas internas afiladas se redondean ligeramente con cada ciclo de desmoldeo. Alrededor de los veinticinco años de fundición, la fidelidad generalmente ha disminuido lo suficiente como para que una operación consciente de la calidad retire el molde en lugar de arriesgarse a que lleguen al cliente piezas fuera de tolerancia. Por este motivo, se planifica un pedido de cien piezas con cuatro o cinco moldes paralelos en lugar de ejecutar un molde hasta el agotamiento. , ya que ejecutar moldes en paralelo mantiene cada pieza fundida dentro de la región de alta fidelidad de esta curva. La conclusión práctica para los compradores es que las cotizaciones de lotes de fundición al vacío deben especificar cuántos moldes se utilizarán, no sólo el recuento total de piezas, porque ese detalle determina la consistencia dimensional del lote en su conjunto.
Servicios de acabado de superficies: convertir una pieza en bruto en un producto terminado
Cada proceso descrito anteriormente deja una pieza con una textura cruda característica y, por lo general, ninguna de ellas se envía en ese estado crudo a un cliente final. Un fabricante de servicios de acabado de superficies en China convierte una pieza en bruto impresa, fundida o mecanizada en una pieza que coincide con la apariencia prevista y los requisitos de superficie funcional, y esta etapa debe especificarse con la misma precisión que cualquier tolerancia dimensional.
Opciones de acabado disponibles para piezas impresas, fundidas y mecanizadas
- Lijado y pulido a mano para eliminar líneas de capa de piezas SLA, DLP y SLS antes del recubrimiento.
- Granallado y chorro de arena para una textura mate uniforme en piezas de nailon y metal.
- Alisado con vapor para piezas de nailon que requieren una superficie sellada y de baja fricción.
- Pintura en spray a juego con una referencia de color suministrada en sistemas brillo, satinado, mate o suave al tacto.
- Anodizado para piezas SLM de aluminio que necesitan resistencia a la corrosión y color uniforme.
- Galvanoplastia y metalización al vacío para superficies decorativas reflectantes sobre sustratos de plástico o metal.
- Tampografía, serigrafía y marcado láser de logotipos, leyendas y códigos de trazabilidad.
Un proveedor de acabado de superficies de piezas CNC de China que también opera las líneas de impresión, fundición y mecanizado puede llevar una pieza a través de esta etapa sin transferirla a un proveedor externo, lo que es más importante para los ensamblajes cosméticos donde el color y el brillo deben coincidir en las piezas producidas mediante diferentes procesos. El enmascaramiento de roscas, orificios de rodamientos y superficies de sellado antes del recubrimiento es el problema de calidad más común en el acabado de superficies. , ya que una película típica de pintura o enchapado agrega de 30 a 60 micrones de espesor que cerrará un espacio libre funcional si la característica se deja desprotegida.
Elegir una ruta por tamaño de lote: un marco de decisión
El volumen es a menudo el factor más decisivo a la hora de elegir entre impresión directa y fundición al vacío, más que el material o la geometría por sí solos. El siguiente cuadro muestra el esfuerzo equivalente al costo promedio por pieza, expresado como un índice relativo en lugar de una cifra monetaria, en comparación con el tamaño del lote para las cuatro tecnologías de impresión y la fundición al vacío.
El patrón de cruce en este gráfico es la información más útil para tomar una decisión sobre el tamaño del lote. En un lote de uno, la fundición al vacío se ubica en la parte superior de la escala de esfuerzo porque todo el paso de fabricación del molde se carga contra una sola pieza, lo que confirma que nunca se debe elegir como una verdadera pieza única. En aproximadamente diez piezas, la curva de fundición al vacío ya ha caído drásticamente y continúa disminuyendo más rápido que cualquier tecnología de impresión a medida que crece el volumen, cruzando por debajo de la impresión de resina SLA y DLP mucho antes de la marca de cincuenta piezas. El metal SLM se sitúa consistentemente por encima de las curvas de resina y nailon en cada tamaño de lote mostrado, lo que refleja el posprocesamiento adicional que requiere cada impresión en metal, independientemente de la cantidad. El nailon SLS sigue siendo la curva más plana y más baja en casi toda la gama, lo que constituye su principal ventaja comercial: esfuerzo predecible por pieza sin necesidad de inversión en herramientas en ningún volumen. El punto de cruce entre la impresión directa y la fundición al vacío suele oscilar entre quince y treinta piezas. , que es el rango en el que la mayoría de los compradores deberían comparar activamente ambas rutas en lugar de optar por la que utilizaron la última vez.
Comparación de capacidad de rango completo en las cinco rutas
El siguiente gráfico de radar califica la resina SLA/DLP, el nailon SLS, el metal SLM y la fundición al vacío según cinco criterios que se repiten constantemente en las conversaciones sobre abastecimiento, en una escala del uno al cinco, para respaldar una comparación de un solo vistazo en cada ruta cubierta en este artículo.
Esta superposición hace que las compensaciones de los cinco criterios sean visibles a la vez. SLA y DLP forman una forma que se extiende hacia el acabado superficial y la velocidad de una sola pieza, confirmando su papel como la ruta más rápida hacia un prototipo presentable pero la más débil en tareas mecánicas. El metal SLM se inclina fuertemente hacia el uso mecánico y el rango de materiales, al tiempo que retrocede en la escalabilidad por lotes y la velocidad de una sola pieza, lo que refleja la realidad de que cada construcción de metal conlleva un posprocesamiento fijo sustancial, independientemente de cuán simple sea la pieza. El nailon SLS produce el polígono más equilibrado y de tamaño moderado del grupo, lo que es consistente con su papel como punto medio confiable para piezas funcionales que deben producirse repetidamente sin la fragilidad de la resina ni la sobrecarga del metal. La fundición al vacío se extiende claramente hacia la escalabilidad por lotes y el acabado superficial mientras se contrae en la velocidad de una sola pieza, coincidiendo exactamente con su identidad como un proceso de multiplicación en lugar de un proceso de primera construcción. Ninguna forma cubre el gráfico completo , que es la evidencia más clara de que una relación con un proveedor realmente útil depende del acceso a las cuatro tecnologías de impresión más la fundición y el acabado, en lugar de la experiencia en una sola.
Acerca de Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. es pionera en innovación y fabricación industrial. Nuestro equipo de diseño experto convierte las ideas de los clientes en diseños de productos prácticos y estéticos. Ofrecemos impresión 3D en resina, nailon, metal y otros materiales, y contamos con mecanizado avanzado. La replicación de moldes de silicona permite una producción en lotes pequeños de alta precisión y bajo costo. Los tratamientos superficiales como la pintura mejoran la apariencia del producto. Con nuestro servicio integral, los clientes pueden finalizar el proceso de diseño a producto en una plataforma, ahorrando tiempo y costos. Nuestro objetivo es ser un socio confiable a largo plazo para el desarrollo industrial.
Dentro de esa estructura, la impresión de resina SLA y DLP sirve a las primeras conversaciones de diseño, el nailon SLS incluye prototipos funcionales y piezas de uso final de bajo volumen, el metal SLM asume geometrías y casos de carga que ningún otro proceso puede alcanzar, la fundición al vacío multiplica un modelo validado en un lote listo para producción y el acabado de superficies ofrece cada pieza en las condiciones que espera el mercado final. Cada etapa comparte el mismo archivo de piezas, el mismo registro de calidad y el mismo punto de contacto de ingeniería. , que es el significado práctico de una plataforma única en lugar de una descripción de marketing de una.
Especificación de un trabajo para elegir la tecnología adecuada
Una solicitud bien especificada elimina la mayoría de las conjeturas en la selección de tecnología, y la secuencia siguiente refleja la información que un ingeniero realmente necesita antes de recomendar SLA, DLP, SLS, SLM o fundición al vacío.
- Indique claramente el propósito de la pieza: revisión visual, verificación de ajuste, prueba funcional o componente de uso final.
- Especifique la cantidad que se necesita ahora y la cantidad que probablemente se necesitará dentro de los próximos seis meses.
- Identifique aquellos elementos que deban ser estancos, portantes, transparentes o expuestos al calor.
- Tenga en cuenta si la pieza debe coincidir con un estándar de color, textura o brillo existente.
- Marque cualquier geometría interna, como canales o celosías, a la que una herramienta de corte no pueda acceder.
- Confirme el entorno operativo, incluido el rango de temperatura y la exposición a productos químicos o luz solar.
Una fábrica de impresión 3D de resina DLP personalizada de China o un proveedor de metal SLM que reciba esta información por adelantado pueden recomendar una ruta con confianza en lugar de optar por la máquina que esté libre. La decisión tecnológica debe seguir los requisitos de la pieza, y no al revés. , y un proveedor que hace estas preguntas antes de cotizar está demostrando exactamente esa disciplina.
Preguntas frecuentes
P1: ¿Cuál es la principal diferencia práctica entre la impresión SLA y DLP?
Ambos curan la resina líquida y producen una calidad de superficie comparable, pero se escalan de manera diferente. SLA utiliza un láser que traza cada capa punto por punto, lo que escala de manera eficiente a través de grandes plataformas de construcción planas. DLP proyecta una capa completa a la vez, lo cual es más rápido para piezas pequeñas con una altura significativa porque el tiempo de construcción depende del número de capas en lugar de la cantidad de detalles por capa. En la práctica, elija SLA para piezas más grandes o más anchas y DLP para componentes pequeños y detallados producidos en lotes modestos.
P2: ¿Se pueden utilizar piezas de nailon SLS como componentes de producción final o son solo prototipos?
Las piezas de nailon SLS se utilizan habitualmente como componentes de producción final, particularmente en calidades rellenas de vidrio o carbono que añaden rigidez y estabilidad dimensional. Sirven como soportes, carcasas, conductos, plantillas y accesorios en muchas industrias. Las principales consideraciones son la textura de la superficie, que se puede refinar mediante granallado o alisado con vapor, y la exposición a largo plazo a la luz ultravioleta o a temperaturas elevadas sostenidas, las cuales deben compararse con la hoja de datos del material específico antes de la especificación final.
P3: ¿Por qué es necesario mecanizar una pieza metálica SLM después de salir de la impresora?
La impresión en metal tal como está construido logra una tolerancia buena, pero no de grado de mecanizado, en las características funcionales, y su acabado superficial, si bien es aceptable para muchas geometrías, generalmente es demasiado rugoso para sellar caras, orificios de rodamientos o roscas de precisión. El mecanizado de acabado después del alivio de tensiones y la eliminación de soportes aporta estas características específicas a la tolerancia y el acabado superficial que la aplicación realmente requiere, al tiempo que deja la compleja geometría interna exactamente como se imprime. Esta combinación es la razón por la que los proveedores serios de impresión en metal operan departamentos de mecanizado en lugar de enviar piezas directamente desde la placa de construcción.
P4: ¿A qué tamaño de lote la fundición al vacío se vuelve más eficiente que la impresión directa?
El cruce suele oscilar entre quince y treinta piezas, según el tamaño de la pieza y la complejidad geométrica. Por debajo de ese rango, el esfuerzo fijo de construir un molde supera sus beneficios. Por encima de esto, el costo del molde se distribuye entre suficientes piezas para que la fundición al vacío se convierta en la ruta más eficiente, y su ventaja continúa creciendo a medida que aumenta el tamaño del lote hasta el punto en que eventualmente se justificaría una herramienta de producción.
P5: ¿Cuántas piezas se pueden producir a partir de un solo molde de fundición al vacío antes de que baje la calidad?
La fidelidad dimensional se mantiene cercana al modelo original durante aproximadamente las primeras quince piezas fundidas y luego disminuye a medida que la silicona pierde elasticidad gradualmente y las esquinas internas afiladas se suavizan. La mayoría de las operaciones preocupadas por la calidad retiran un molde alrededor de la marca de fundición de veinte a veinticinco en lugar de arriesgarse a que las piezas caigan fuera de la tolerancia. Para pedidos más grandes, se producen varios moldes a partir del mismo modelo y se ejecutan en paralelo, manteniendo cada pieza fundida dentro de la parte de alta fidelidad de esa curva.
P6: ¿El acabado de la superficie cambia las dimensiones de una pieza impresa o fundida?
Sí, y este es uno de los detalles que más comúnmente se pasa por alto en una especificación. El lijado elimina una cantidad pequeña, generalmente controlable, de material, mientras que la pintura con aerosol y el enchapado añaden espesor al material, generalmente en el rango de 30 a 60 micrones por superficie, según el sistema de recubrimiento. Cualquier característica con un espacio funcional reducido, como el orificio de un rodamiento, un orificio roscado o una cara de sellado, debe enmascararse antes del recubrimiento o mecanizarse después del acabado, en lugar de dejar que absorba cualquier espesor de película que se aplique en el proceso.
-
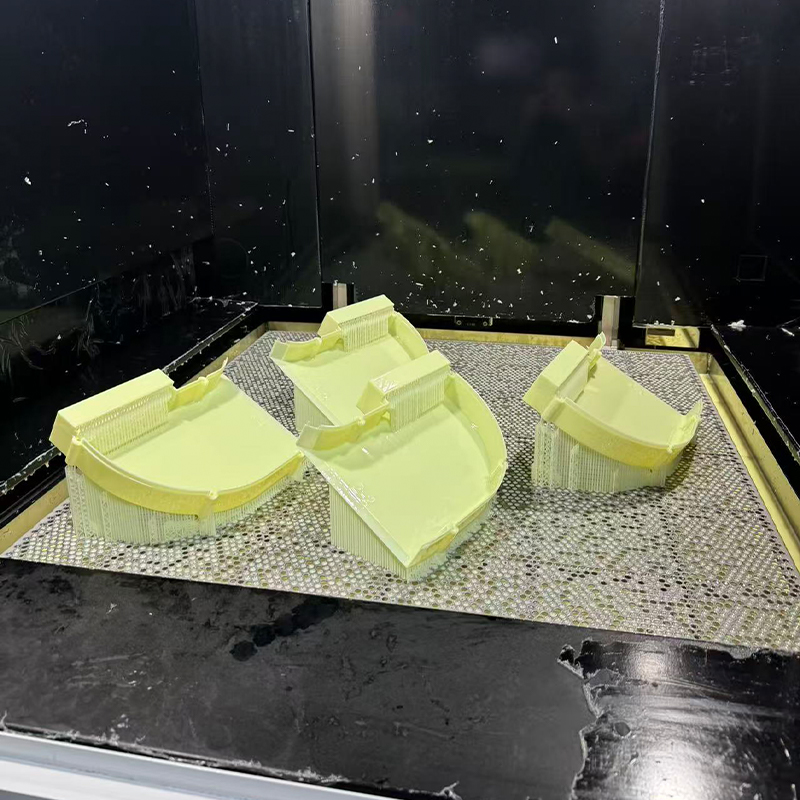 Servicio de impresión 3D con resina amarilla similar al ABS
-
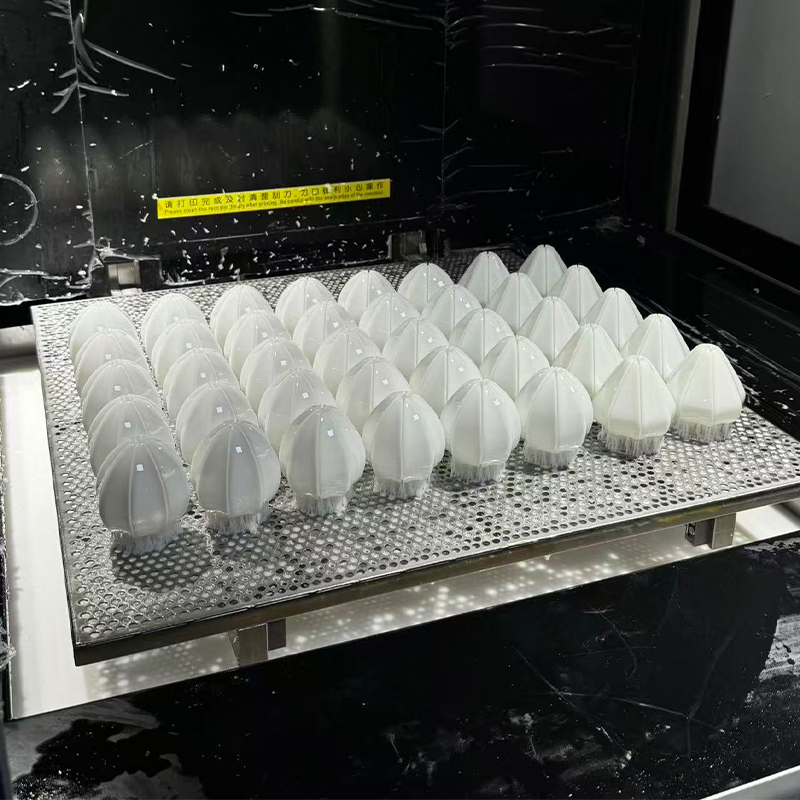 Servicio de impresión 3D de resina blanquecina
-
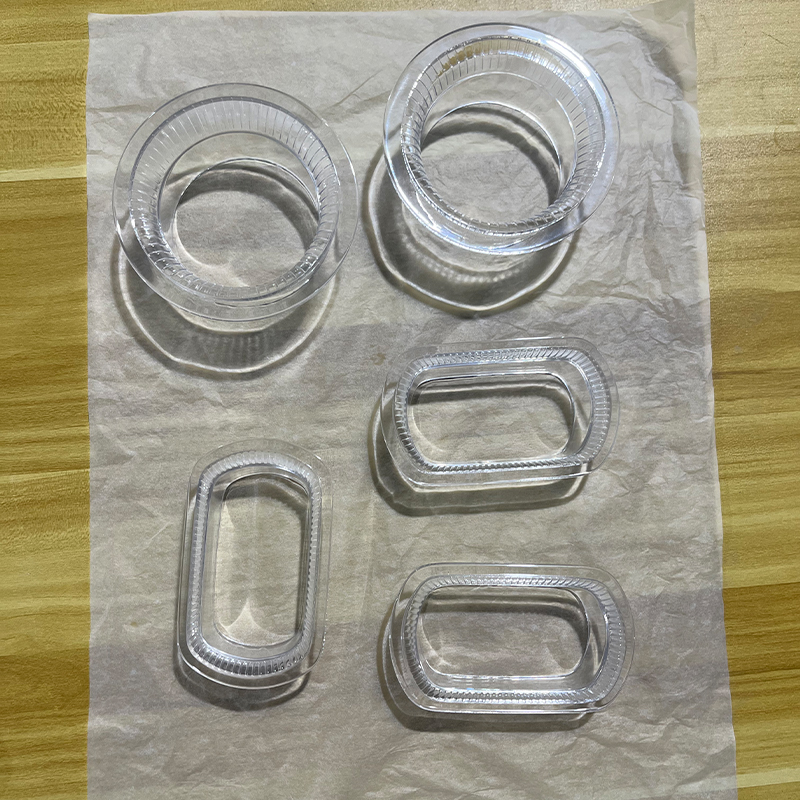 Servicio de impresión 3D de resina transparente
-
 Servicio de impresión 3D de resina negra
-
 Servicio de impresión 3D de resina flexible
-
 Servicio de impresión 3D de resina de cera roja
-
 Servicio de impresión 3D de nailon blanco
-
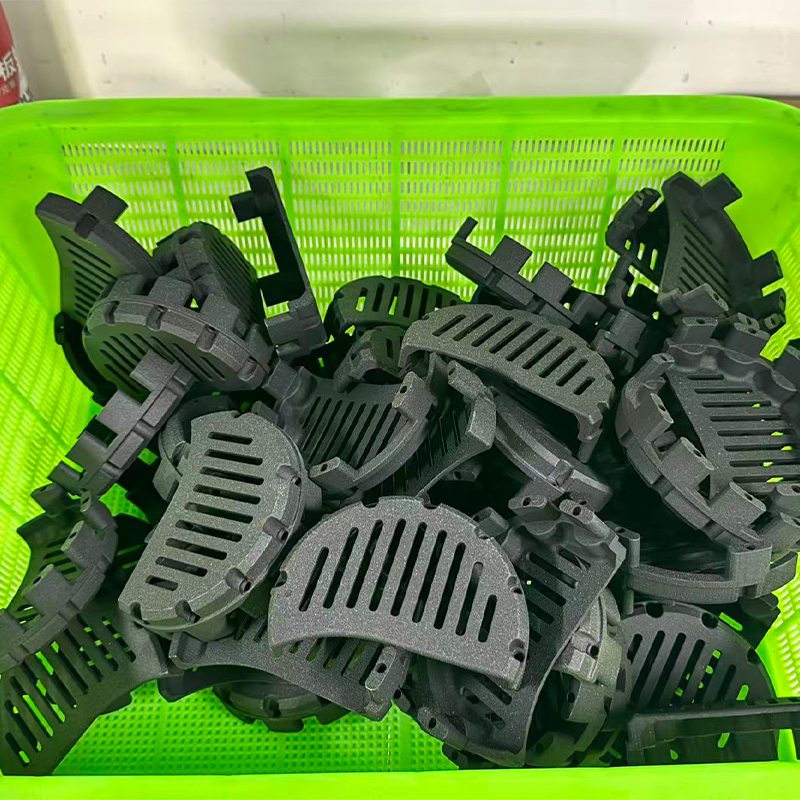 Servicio de impresión 3D de nailon negro
-
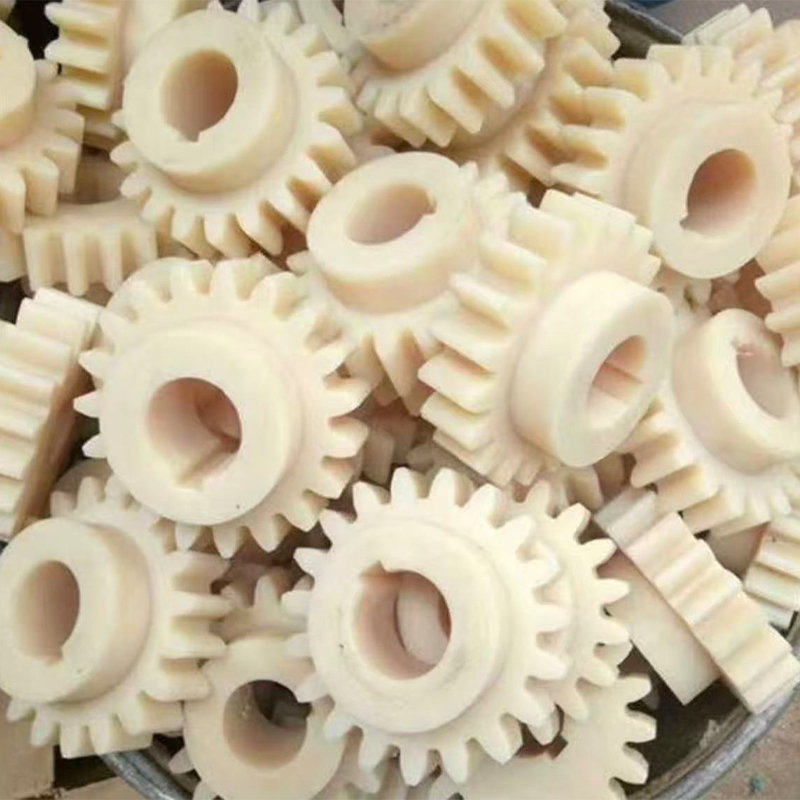 Servicio de impresión 3D de nailon + fibra de vidrio
-
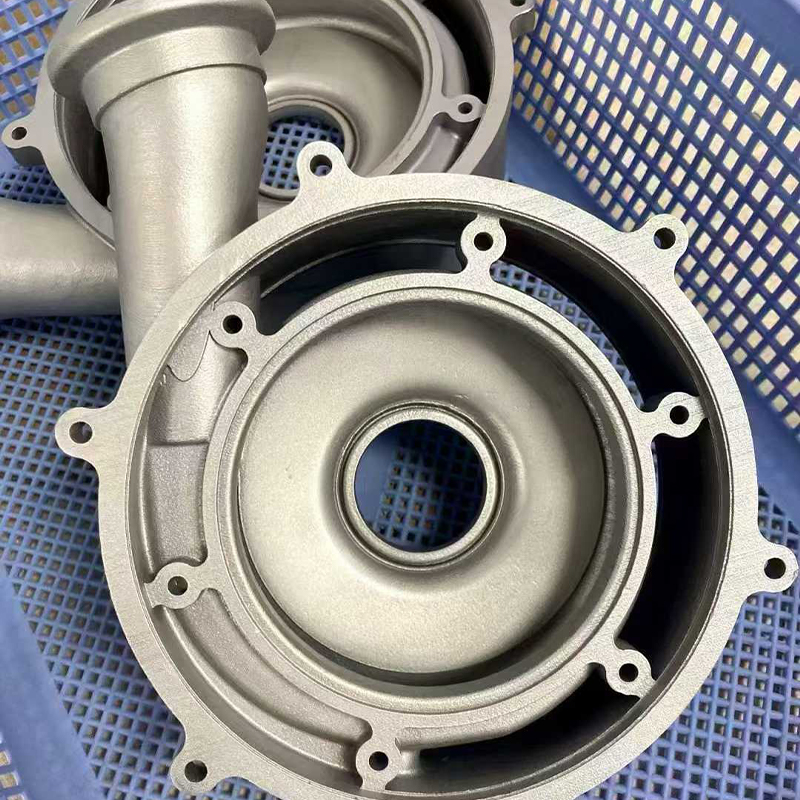 Servicio de impresión 3D de acero inoxidable 316L
-
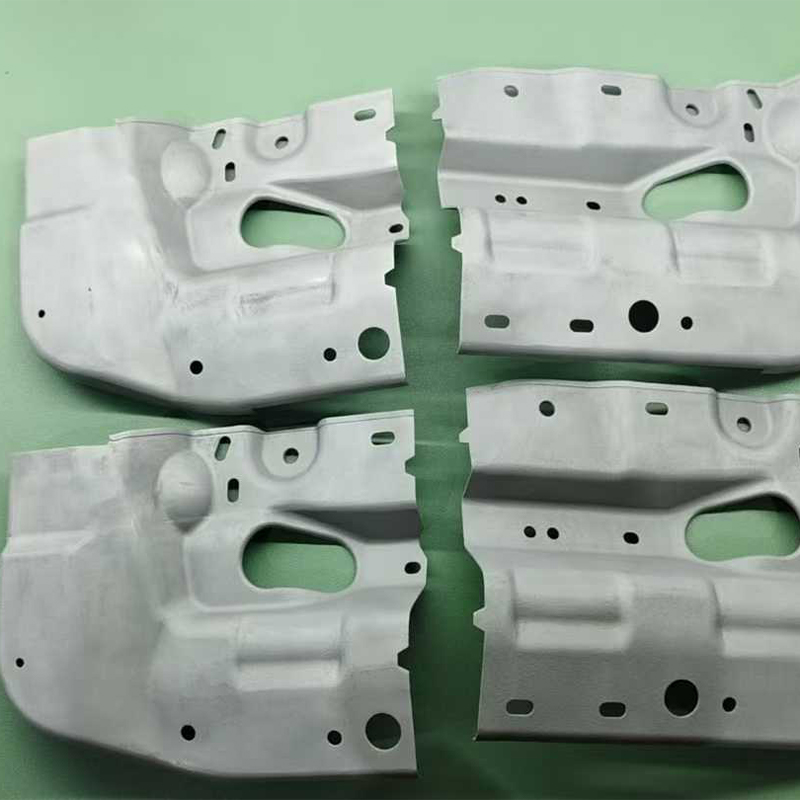 Servicio de impresión 3D de aleación de aluminio AlSi10Mg
-
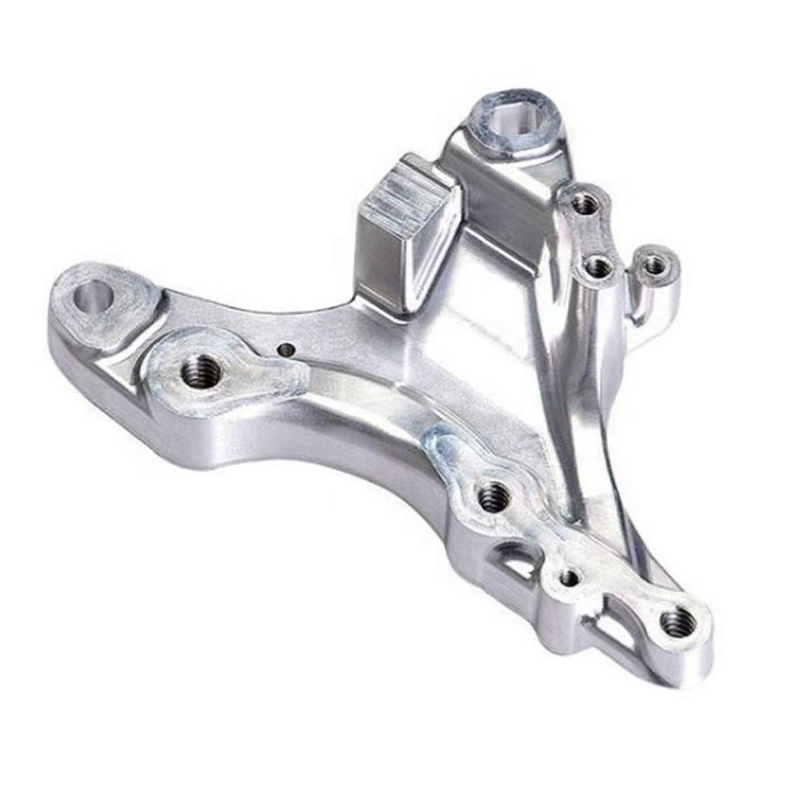 Servicio de impresión 3D de aleación de titanio Ti6Al4V
Información de contacto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
Dirección
-

Edificio 7, n.º 188, tramo Hongni de la carretera Zha Wang, subdistrito de Danghu, ciudad de Pinghu, ciudad de Jiaxing, provincia de Zhejiang, China
Derechos de autor © 2026 por Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
