- Servicios de impresión 3D

- Servicios de mecanizado CNC

- Servicios de colada al vacío

- Servicios de acabado de superficies

 English
 Español
Guía de impresión 3D FDM, fresado CNC, torneado y fundición al vacío de China
Contenido
- 1 La respuesta directa: elegir entre MDF, CNC y fundición al vacío
- 2 Impresión 3D de plástico FDM: geometría rápida y económica para iteración
- 3 Fresado CNC: el estándar para piezas de precisión prismáticas
- 4 Torneado CNC: el proceso adecuado para la geometría rotacional
- 5 Fresado y torneado lado a lado
- 6 Fresado CNC de precisión: mantener la tolerancia que realmente importa
- 7 Comparación del tiempo de entrega en FDM, fresado, torneado y fundición
- 8 Colada al Vacío y Resinas de Poliuretano: Multiplicando una Parte Validada
- 9 Rentabilidad en todos los tamaños de lotes: una vista de gráfico de columnas
- 10 Comparación de capacidades en las cuatro rutas
- 11 Acerca de Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
- 12 Preparar una pieza para fresar, tornear o fundir
- 13 Preguntas frecuentes
La respuesta directa: elegir entre MDF, CNC y fundición al vacío
Si estás comparando un fdm servicio de impresion 3d Frente al fresado CNC, el torneado CNC o la fundición al vacío para una pieza próxima, la decisión se reduce a tres factores: qué tan rápido se necesita un objeto físico, qué tan ajustada debe ser realmente la tolerancia y si la geometría es rotacional, prismática u orgánica. La impresión de plástico FDM es la forma más rápida y económica de mantener una forma en la mano en un día, el fresado CNC es la herramienta adecuada para piezas prismáticas con caras planas, cavidades y orificios que exigen una tolerancia real, el torneado CNC no tiene comparación para componentes cilíndricos y rotacionalmente simétricos, y la fundición al vacío es la elección correcta en el momento en que un maestro validado necesita convertirse en veinte o más copias idénticas. . Ninguna de estas cuatro rutas reemplaza a las demás; cada uno cubre una geometría y una ventana de volumen distintas, y los cuatro juntos cubren casi todas las partes que un diseño mecánico alguna vez producirá.
Una breve regla general: opte por la capacidad del servicio de impresión 3D de plástico cuando la pieza sea compleja, de bajo volumen y tolerante con la tolerancia; recurra a una fábrica de servicios de fresado CNC cuando caras planas, cavidades, ranuras o agujeros precisos definan la pieza; recurrir a una empresa de torneado cnc cuando la pieza sea un eje, casquillo, husillo o cualquier otra forma cilíndrica; y busque un fabricante de fundición al vacío personalizado una vez que una sola muestra aprobada deba convertirse en un lote de piezas consistentes, funcionales y que se puedan pintar. Una fábrica de fresado CNC de precisión personalizada de China que también opera FDM y fundición al vacío bajo un mismo techo permite que una sola pieza se mueva a través de cualquier combinación de estas rutas que realmente necesite, sin cambiar de proveedor en cada etapa.
Las secciones siguientes explican cada proceso en detalle, los comparan con datos reales de tolerancia y costos, y explican cómo la fundición al vacío y las piezas de silicona moldeadas por compresión extienden esa misma plataforma a la producción de lotes pequeños.
Impresión 3D de plástico FDM: geometría rápida y económica para iteración
El modelado por deposición fundida construye piezas extruyendo filamento termoplástico fundido capa por capa a través de una boquilla calentada. Es el proceso aditivo más utilizado en el mundo por una simple razón: el equipo es confiable, la gama de materiales es amplia y una fábrica de servicios de impresión 3D de plástico FDM de China puede convertir un archivo de diseño en una pieza física más rápido que casi cualquier otra ruta de fabricación. Esto hace que el servicio de impresión fdm sea la opción predeterminada para modelos conceptuales iniciales, plantillas, accesorios, maquetas de gabinetes y cualquier pieza donde el objetivo sea verificar el ajuste y la forma en lugar de certificar el rendimiento mecánico final.
Elecciones materiales que importan
Un fabricante de impresión 3D de plástico FDM personalizado de China normalmente almacena ABS para resistencia de uso general, PLA para modelos dimensionalmente estables de bajo costo, PETG para un equilibrio entre resistencia y resistencia a la humedad, y filamentos de ingeniería como nailon, policarbonato y compuestos rellenos de fibra de carbono para piezas que necesitan sobrevivir a una manipulación real y carga mecánica. La adhesión de la capa es direccional. , lo que significa que las piezas FDM son notablemente más fuertes cuando se cargan en el plano de cada capa que cuando se cargan a través de los límites de las capas, por lo que un proveedor competente de impresión 3D de prototipos de plástico FDM de China orientará una pieza deliberadamente alrededor de su ruta de carga esperada en lugar de imprimirla en cualquier posición que utilice la menor cantidad de material.
La superficie construida muestra líneas de capa visibles con resoluciones típicas de entre 0,1 mm y 0,3 mm, más gruesas que los procesos de resina pero totalmente aceptables para prototipos funcionales, componentes internos y piezas destinadas a pintar después del lijado. Para aplicaciones donde la textura visible es inaceptable, los servicios de impresión de plástico generalmente recomiendan un proceso de resina o polvo de nailon, reservando FDM para sus puntos fuertes reales: velocidad, bajo costo por pieza en bajo volumen y una gama muy amplia de materiales de ingeniería accesibles.
Fresado CNC: el estándar para piezas de precisión prismáticas
El fresado CNC elimina material de un bloque sólido utilizando herramientas de corte giratorias guiadas a lo largo de trayectorias programadas, y sigue siendo la ruta principal para piezas definidas por caras planas, cavidades, ranuras, orificios precisos y características de montaje. Un fabricante de servicios de fresado CNC en China trabaja con aluminio, acero, acero inoxidable, latón, titanio y una variedad de plásticos de ingeniería, y el proceso escala desde un único prototipo de trabajo de fresado CNC hasta series de producción de miles de piezas idénticas.
Fresado de tres ejes versus fresado de múltiples ejes
El fresado estándar de tres ejes maneja la mayoría de la geometría prismática de manera eficiente y es la columna vertebral de cualquier operación de fresado CNC personalizada. Sin embargo, las piezas con características en múltiples caras requieren reposicionamiento entre operaciones, a menos que el taller tenga capacidad de cuatro o cinco ejes, y cada reposicionamiento presenta una pequeña oportunidad de error de apilamiento. Un departamento de fresado CNC de metal equipado con máquinas multieje puede mantener características en varias caras en un solo sistema de coordenadas en una configuración, lo que mejora materialmente la relación entre esas características en comparación con una pieza que se volteó y volvió a sujetar dos veces.
Donde el fresado CNC de gran tamaño cambia la conversación
Para placas de gran tamaño, soportes estructurales y marcos de base, el fresado CNC de gran tamaño depende de máquinas tipo pórtico con recorrido extendido en lugar de centros de mecanizado verticales estándar. La estabilidad térmica se convierte en la preocupación dominante en piezas grandes , ya que un cambio de temperatura a través de una placa de aluminio a escala de un metro puede mover una característica considerablemente fuera de la tolerancia antes de que la pieza salga de la máquina, razón por la cual los talleres serios de gran formato mecanizan en ambientes con temperatura controlada y permiten que el stock se normalice antes de los cortes finales.
Torneado CNC: el proceso adecuado para la geometría rotacional
torneado CNC gira una pieza de trabajo contra una herramienta de corte estacionaria o en movimiento, lo que lo convierte en el proceso natural para cualquier pieza que sea fundamentalmente cilíndrica: ejes, casquillos, husillos, pasadores, rodillos y accesorios roscados. Una fábrica de servicios de torneado CNC de China normalmente mantiene tolerancias más estrictas y termina superficies de piezas rotativas de manera más consistente que el fresado, porque la rotación continua produce una superficie naturalmente uniforme en lugar de una serie de pasadas discretas de la herramienta.
Herramientas en vivo y operaciones combinadas.
Los centros de torneado modernos equipados con herramientas motorizadas pueden fresar planos, perforar orificios transversales y cortar chaveteros sin transferir la pieza a una fresadora independiente, que es precisamente la forma en que una empresa de torneado CNC reduce el número de configuraciones que requiere una pieza rotativa compleja. Esto es importante porque el torneado de precisión CNC depende en gran medida del mantenimiento de una referencia única e ininterrumpida desde la barra en bruto hasta la pieza terminada; cada transferencia adicional entre máquinas es otra posibilidad de que la concentricidad se desvíe.
Un proveedor OEM de torneado CNC de China que produce grandes volúmenes de una sola pieza rotativa, como un casquillo o un tornillo de hombro, generalmente ejecuta el trabajo en un torno CNC con alimentación de barra, lo que permite una producción continua y desatendida una vez que se valida el programa. Por el contrario, un fabricante chino de ODM de torneado CNC que desarrolle un nuevo componente rotacional a partir del concepto de un cliente dedicará proporcionalmente más tiempo a la verificación del primer artículo antes de comprometerse con esa ejecución continua.
Fresado y torneado lado a lado
La siguiente tabla resume dónde se aplican naturalmente el fresado y el torneado, para ayudar al equipo de diseño a encaminar una pieza al proceso correcto antes de solicitar una cotización.
| Atributo | fresado CNC | torneado CNC |
|---|---|---|
| Geometría de mejor ajuste | Bloques, placas y carcasas prismáticos. | Ejes, casquillos, piezas rotativas. |
| Tolerancia típica | ±0,02 milímetros | ±0,01 mm de diámetro |
| Acabado superficial | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Configuraciones típicas para una pieza compleja | 2–4 (o 1 con 5 ejes) | 1–2 con herramientas vivas |
| Utilización de materiales | Stock moderado en bloque | Barra alta |
La tabla aclara un punto que muchos compradores primerizos pasan por alto: el torneado generalmente tiene una tolerancia diametral más estricta que el fresado en una dimensión lineal equivalente, porque una pieza de trabajo giratoria contra una herramienta fija elimina el error de posicionamiento que surge al mover una fresa a lo largo de múltiples ejes. El fresado, a cambio, ofrece una libertad geométrica que el torneado simplemente no puede: cajeras, salientes no cilíndricos y conjuntos de características de múltiples caras son el territorio natural del fresado. Una pieza que combina un cuerpo cilíndrico con características de montaje planas, como un soporte mecanizado con un eje en un extremo, a menudo se enruta a través de ambos procesos en secuencia. , torneado primero para el cuerpo rotacional y luego fresado para las caras planas, agujeros y chaveteros que rematan la pieza.
Fresado CNC de precisión: mantener la tolerancia que realmente importa
La palabra precisión se utiliza de manera vaga en toda la industria, por lo que vale la pena definirla de manera concreta. Un fabricante de mecanizado CNC de precisión de China que ofrezca fresado CNC de alta precisión debería poder indicar, sin dudarlo, qué tolerancia tiene su equipo en un tipo de característica específica, bajo qué método de inspección y con qué nivel de confianza. Las afirmaciones de Precision CNC Milling Service que no pueden estar respaldadas por un informe de medición y un instrumento calibrado no son afirmaciones en las que valga la pena confiar para un ensamblaje crítico.
Lo que realmente impulsa la precisión en una pieza fresada
Cuatro factores dominan los resultados del fresado de precisión en el mundo real: rigidez de la máquina y estabilidad térmica, diseño del accesorio que elimina el movimiento de la pieza bajo carga de corte, selección de herramientas adaptada al material y la profundidad de la característica, y medición durante el proceso que detecta la deriva antes de que un lote completo se vea afectado. Una pieza mecanizada en una sola configuración en una plataforma rígida de 5 ejes superará consistentemente a la misma pieza mecanizada en cuatro configuraciones separadas en una máquina básica de 3 ejes. , incluso cuando ambas máquinas son nominalmente capaces de lograr la misma precisión de posicionamiento, porque cada evento de reinstalación reintroduce incertidumbre en la alineación.
Donde los servicios de creación de prototipos CNC encajan en la conversación sobre precisión
La precisión no sólo se aplica a las tiradas de producción. Los servicios de creación de prototipos CNC existen específicamente para validar que las características más estrictas de un diseño se puedan mantener antes de comprometerse con un lote completo. Un único prototipo mecanizado con precisión, medido con respecto al dibujo con una máquina de medición por coordenadas, le dice al equipo de diseño más sobre la capacidad de fabricación que cualquier simulación, y es mucho más barato descubrir un problema de tolerancia en una pieza que en quinientas.
Comparación del tiempo de entrega en FDM, fresado, torneado y fundición
El siguiente gráfico de barras horizontales compara el tiempo de entrega típico transcurrido, desde un archivo liberado hasta las piezas empaquetadas, en los cuatro procesos cubiertos hasta ahora, para una pieza moderadamente compleja en un tamaño de lote de veinte piezas.
La lectura de este cuadro junto con las descripciones anteriores del proceso aclara un error común: en un lote de veinte piezas, la fundición al vacío no es automáticamente la opción más rápida, porque la construcción del molde en sí requiere varios días antes de que pueda comenzar la fundición. La impresión de plástico FDM sigue siendo la ruta más rápida en este tamaño de lote, específicamente porque a menudo se pueden anidar e imprimir veinte piezas juntas en un solo ciclo de construcción, particularmente para componentes más pequeños. El torneado CNC finaliza antes que el fresado en este tamaño de lote para piezas realmente adecuadas para un torno, lo que refleja la eficiencia de la producción continua alimentada por barras una vez que se valida la primera pieza. El fresado CNC se encuentra en el medio y su posición exacta depende en gran medida de cuántas configuraciones requiere la geometría específica. La cifra de fundición al vacío no debe leerse como una debilidad del proceso. ; más bien, refleja que los siete días incluyen la construcción del molde, y que la inversión de tiempo se amortiza precisamente cuando el lote crece mucho más allá de las veinte piezas, como ya lo demostró el análisis cruzado anterior de esta serie.
Colada al Vacío y Resinas de Poliuretano: Multiplicando una Parte Validada
Una vez que se ha validado un diseño, ya sea como un prototipo mecanizado o un modelo impreso, un fabricante de fundición al vacío personalizado de China puede convertir esa única muestra aprobada en un lote consistente sin el costo ni el tiempo de entrega de las herramientas duras. El proceso comienza con un patrón maestro, generalmente una pieza mecanizada con precisión o impresa con resina y terminada en la superficie exacta que requiere la pieza de producción, ya que el molde de silicona reproducirá fielmente cada detalle de ese patrón, incluida cualquier imperfección.
Por qué es importante la selección de resina de poliuretano
Un fabricante chino de fundición al vacío con moldes de silicona cuenta con una gama de resinas de poliuretano diseñadas para simular plásticos de producción específicos: grados rígidos similares al ABS para gabinetes, grados flexibles similares al caucho para juntas y agarres, grados rellenos de vidrio para mayor rigidez y grados transparentes para tubos de luz y lentes. La fundición al vacío de poliuretano también puede incorporar características que serían difíciles en una pieza de producción moldeada. , como múltiples durómetros moldeados en un solo componente mediante vertidos secuenciales o inserciones metálicas colocadas en el molde antes de introducir la resina.
Piezas de silicona moldeadas por compresión como vía complementaria
Cuando una pieza es genuinamente un componente de caucho de silicona en lugar de una simulación de plástico rígido, un fabricante de piezas de silicona moldeadas por compresión personalizadas de China utiliza un proceso completamente diferente: el caucho de silicona en bruto se coloca en una cavidad de molde de metal calentado y se cura bajo presión, produciendo juntas, sellos, teclados, empuñaduras y otras piezas elastoméricas con las propiedades materiales de la verdadera silicona en lugar de una resina que simplemente se asemeja a un plástico. Esta ruta generalmente se selecciona cuando la pieza debe flexionarse repetidamente en servicio, resistir un amplio rango de temperaturas o proporcionar un sello elastomérico genuino, aplicaciones en las que una simulación de fundición al vacío de poliuretano no resistiría el paso del tiempo.
Rentabilidad en todos los tamaños de lotes: una vista de gráfico de columnas
El siguiente gráfico de columnas indexa el esfuerzo relativo por pieza para FDM, mecanizado CNC y fundición al vacío en cinco tamaños de lote, utilizando una escala de índice donde menor es más eficiente, para mostrar cómo la ruta más eficiente cambia a medida que crece el volumen.
Este gráfico de columnas hace que el patrón de cruce sea concreto en lugar de abstracto. En una sola pieza, FDM es claramente la ruta más eficiente porque no requiere programación, ni accesorios ni ninguna inversión en herramientas. En diez piezas, las tres rutas ya han convergido notablemente, y la fundición al vacío cierra gran parte de la brecha a medida que el costo del molde comienza a extenderse a más piezas. Con treinta piezas, las tres columnas se encuentran juntas, marcando la zona de transición donde la elección correcta depende más de la tolerancia y los requisitos de materiales que de la eficiencia bruta. En cien piezas, la fundición al vacío se ha vuelto claramente menos eficiente que FDM o CNC para este perfil de pieza en particular, un recordatorio de que el punto de cruce cambia con el tamaño y la complejidad de la pieza en lugar de seguir un número universal. Con trescientas piezas, el mecanizado CNC y FDM siguen siendo viables, mientras que la fundición al vacío para este perfil normalmente habría sido reemplazada por una conversación sobre herramientas de producción. , que queda fuera del alcance de los cuatro procesos aquí comparados.
Comparación de capacidades en las cuatro rutas
El siguiente gráfico de radar califica la impresión de plástico FDM, el fresado CNC, el torneado CNC y la fundición al vacío según cinco criterios que se repiten constantemente en conversaciones reales sobre abastecimiento, en una escala del uno al cinco.
Las cuatro formas superpuestas cuentan una historia coherente una vez leídas una al lado de la otra. FDM se extiende más hacia la velocidad de una sola pieza y la libertad geométrica, confirmando su papel como la forma más rápida de mantener una forma compleja sin necesidad de herramientas. El torneado CNC se extiende claramente hacia el control de tolerancia, reflejando su ventaja natural en la precisión diametral para las características rotacionales, mientras que se contrae en la libertad geométrica porque está fundamentalmente limitado a formas producibles por rotación. El fresado CNC ocupa un espacio amplio y equilibrado en tolerancia, acabado superficial y gama de materiales, razón por la cual sigue siendo la opción predeterminada para componentes de precisión general. La fundición al vacío se inclina fuertemente hacia la escalabilidad del lote y el acabado superficial, mientras que retrocede bruscamente en la velocidad de una sola pieza, coincidiendo con su identidad como un proceso de multiplicación construido sobre una pieza ya validada. La ausencia de una forma dominante única en este gráfico es la lección central de toda la comparación. : un diseño que comienza como un modelo conceptual FDM, pasa por el fresado o torneado CNC para la validación funcional y termina como un lote de fundición al vacío, simplemente ha seguido el camino natural para el que se creó cada proceso.
Acerca de Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. es pionera en innovación y fabricación industrial. Nuestro equipo de diseño experto convierte las ideas de los clientes en diseños de productos prácticos y estéticos. Ofrecemos impresión 3D en resina, nailon, metal y otros materiales, y contamos con mecanizado avanzado. La replicación de moldes de silicona permite una producción en lotes pequeños de alta precisión y bajo costo. Los tratamientos superficiales como la pintura mejoran la apariencia del producto. Con nuestro servicio integral, los clientes pueden finalizar el proceso de diseño a producto en una plataforma, ahorrando tiempo y costos. Nuestro objetivo es ser un socio confiable a largo plazo para el desarrollo industrial.
Dentro de esa estructura, la impresión de plástico FDM admite las primeras iteraciones de conceptos, el fresado y torneado CNC de precisión valida y produce componentes funcionales de metal y plástico, la fundición al vacío y las piezas de silicona moldeadas por compresión extienden un diseño validado a un lote pequeño y consistente, y el acabado de superficies entrega cada pieza en las condiciones que requiere su aplicación prevista. Cada etapa se ejecuta en el mismo archivo de piezas y el mismo punto de contacto de ingeniería. , que es lo que realmente distingue a una plataforma integral de un conjunto de proveedores administrados por separado.
Preparar una pieza para fresar, tornear o fundir
Un archivo bien preparado acorta el tiempo de cotización y reduce el riesgo de que se malinterprete un requisito. La siguiente lista cubre los detalles que afectan más directamente si una pieza fresada, torneada o fundida vuelve exactamente como se esperaba.
- Proporcione un archivo nativo o STEP en lugar de una exportación de malla siempre que se trate de una característica de precisión.
- Mencione las dos o tres características que realmente controlan el ajuste o la función, en lugar de marcar cada dimensión como crítica.
- Indique el esquema de referencia que utilizará la pieza en su ensamblaje final.
- Especifique el grado del material con precisión, ya que el aluminio 6061 y 7075, o el acero inoxidable 303 y 316, se comportan de manera muy diferente bajo la misma trayectoria.
- Indique la cantidad actual y la cantidad esperada para los próximos meses, ya que esto cambia si el fresado, el torneado o la fundición al vacío es la ruta más eficiente.
Un proveedor que recibe esta información en el primer mensaje normalmente puede devolver una cotización significativa y un comentario sobre la capacidad de fabricación el mismo día, en lugar de pasar por una serie de preguntas aclaratorias incluso antes de que comience la conversación real.
Preguntas frecuentes
P1: ¿Cuándo debo elegir la impresión FDM en lugar del mecanizado CNC para un prototipo?
Elija FDM cuando la prioridad sea la velocidad y la complejidad geométrica en lugar de una tolerancia estricta o un material certificado específico. FDM destaca en cavidades internas, formas orgánicas e iteraciones rápidas de diseño en las que una pieza puede cambiar tres veces en una semana. Una vez que el diseño se ha estabilizado y la pieza necesita un material de ingeniería específico, una tolerancia estricta o una apariencia acabada, el mecanizado CNC se convierte en la ruta más adecuada.
P2: ¿Cuál es la diferencia entre el fresado CNC de tres y cinco ejes en la práctica?
El fresado de tres ejes mueve la herramienta de corte a lo largo de tres direcciones lineales y maneja la geometría más plana y con cavidades de manera eficiente, pero requiere reposicionar la pieza para alcanzar características en otras caras. El fresado de cinco ejes agrega movimiento de rotación simultáneo, lo que permite que la herramienta alcance ángulos compuestos y múltiples caras sin reposicionar la pieza. El beneficio práctico es que las características mecanizadas en una configuración de cinco ejes mantienen una relación más estrecha entre sí que las mismas características mecanizadas en varias configuraciones de tres ejes.
P3: ¿Por qué el torneado CNC es generalmente más preciso que el fresado para elementos cilíndricos?
El torneado hace girar la pieza de trabajo continuamente contra la herramienta de corte, lo que produce una superficie concéntrica y naturalmente uniforme sin los segmentos discretos de la trayectoria de la herramienta que requeriría el fresado de una característica redonda. Este enfoque de corte continuo reduce el error de posicionamiento que se acumula cuando una cortadora se acerca a una superficie curva desde múltiples ángulos, razón por la cual las tolerancias diametrales en las piezas torneadas suelen ser más estrictas que las características fresadas equivalentes.
P4: ¿En qué se diferencia la fundición al vacío de las piezas de silicona moldeadas por compresión?
La fundición al vacío vierte resina de poliuretano en un molde de silicona para simular la apariencia y el comportamiento mecánico de los plásticos de producción como ABS o polipropileno, y se elige cuándo la pieza final estará realmente hecha de un plástico rígido o semirrígido. Las piezas de silicona moldeadas por compresión utilizan caucho de silicona genuino curado con calor y presión en un molde de metal, y se eligen cuando la pieza en sí necesita ser un verdadero elastómero, como una junta, sello o agarre que debe flexionarse repetidamente y resistir un amplio rango de temperaturas.
P5: ¿Cuántas configuraciones requiere una pieza mecanizada compleja típica?
En una máquina estándar de tres ejes, una pieza con características en múltiples caras comúnmente requiere de dos a cuatro configuraciones separadas, cada una de las cuales implica reposicionar y volver a referenciar la pieza. En una máquina de cinco ejes, muchas de esas mismas características se pueden alcanzar en una sola configuración, lo que reduce tanto el tiempo de mecanizado transcurrido como el error posicional acumulado entre características. El número correcto de configuraciones para cualquier pieza depende de su geometría específica y debe discutirse con el proveedor antes de la cotización final.
P6: ¿Qué información debo incluir al solicitar una cotización para fresado o torneado?
Incluya un archivo STEP, un dibujo 2D que marque las dimensiones críticas y sus tolerancias, el grado exacto del material requerido, el acabado superficial deseado y la cantidad necesaria ahora junto con cualquier volumen futuro esperado. Tener en cuenta el entorno operativo de la pieza, incluida la exposición a la temperatura y cualquier contacto químico, también ayuda al proveedor a confirmar que la elección del material es adecuada antes de que comience el mecanizado y no después de que ya se haya cortado el primer lote.
-
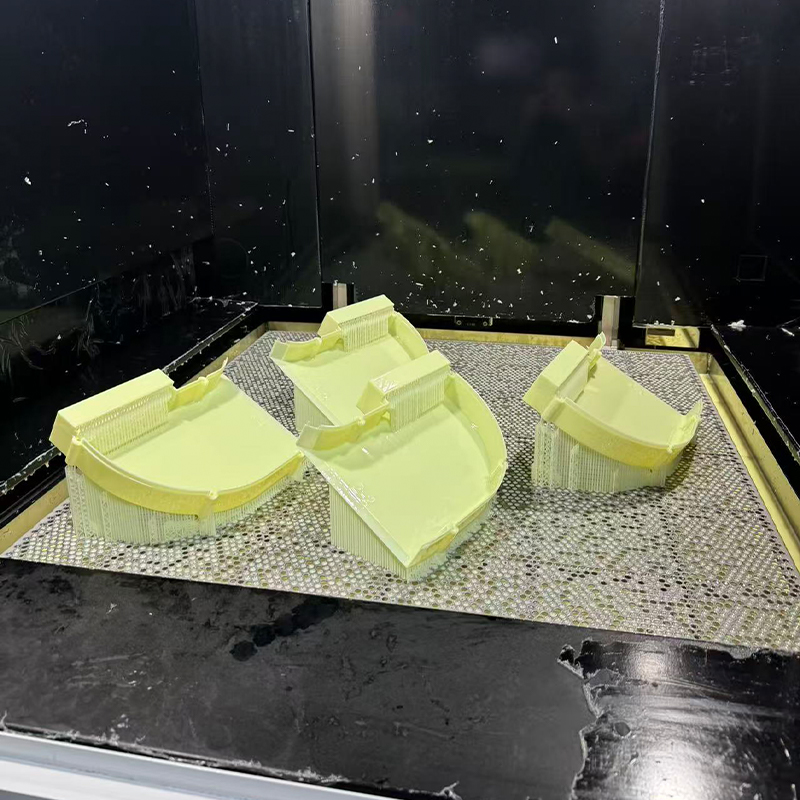 Servicio de impresión 3D con resina amarilla similar al ABS
-
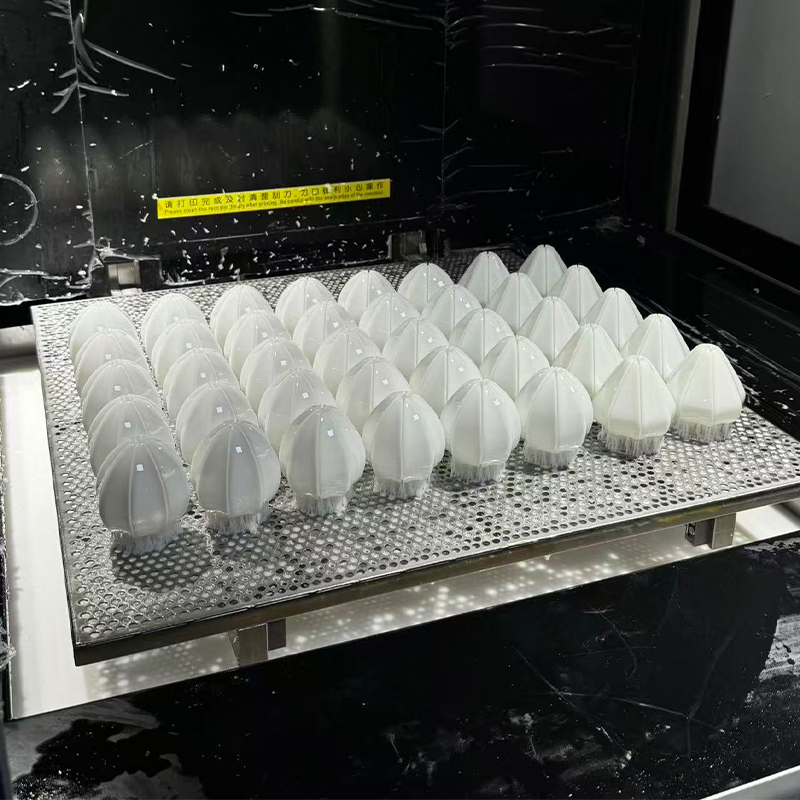 Servicio de impresión 3D de resina blanquecina
-
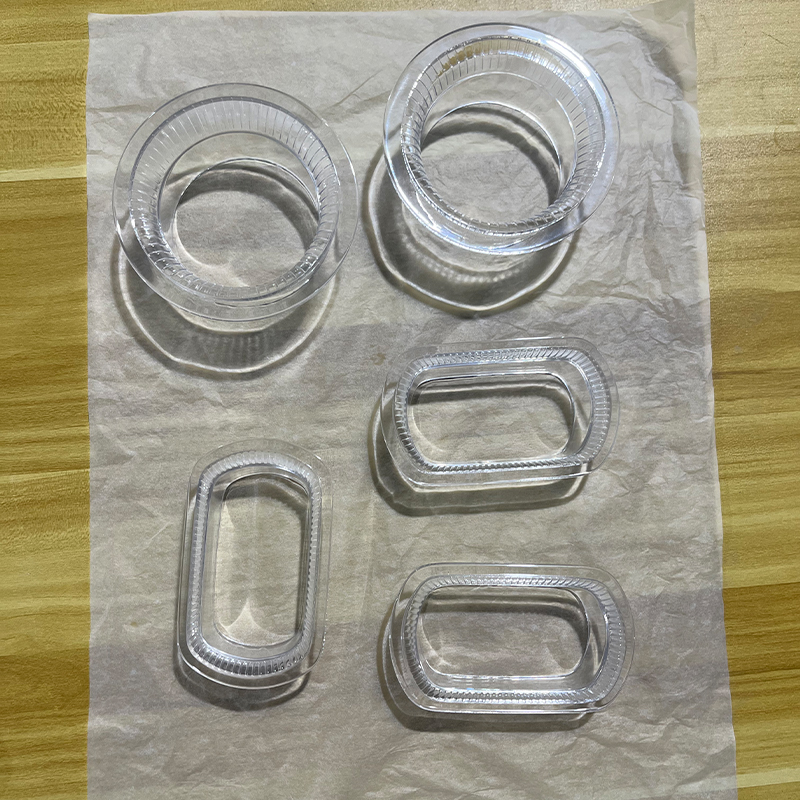 Servicio de impresión 3D de resina transparente
-
 Servicio de impresión 3D de resina negra
-
 Servicio de impresión 3D de resina flexible
-
 Servicio de impresión 3D de resina de cera roja
-
 Servicio de impresión 3D de nailon blanco
-
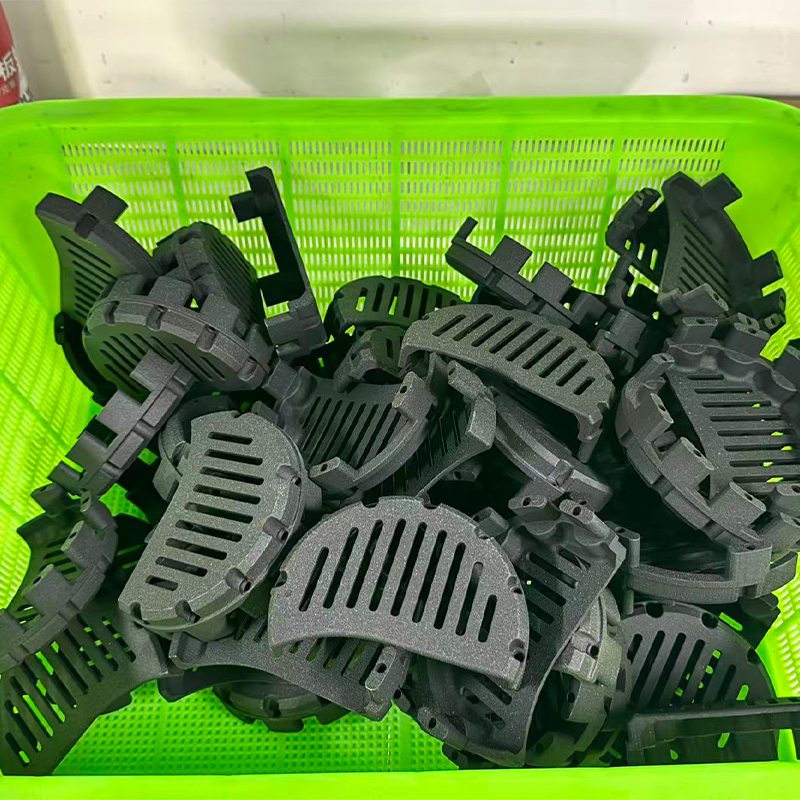 Servicio de impresión 3D de nailon negro
-
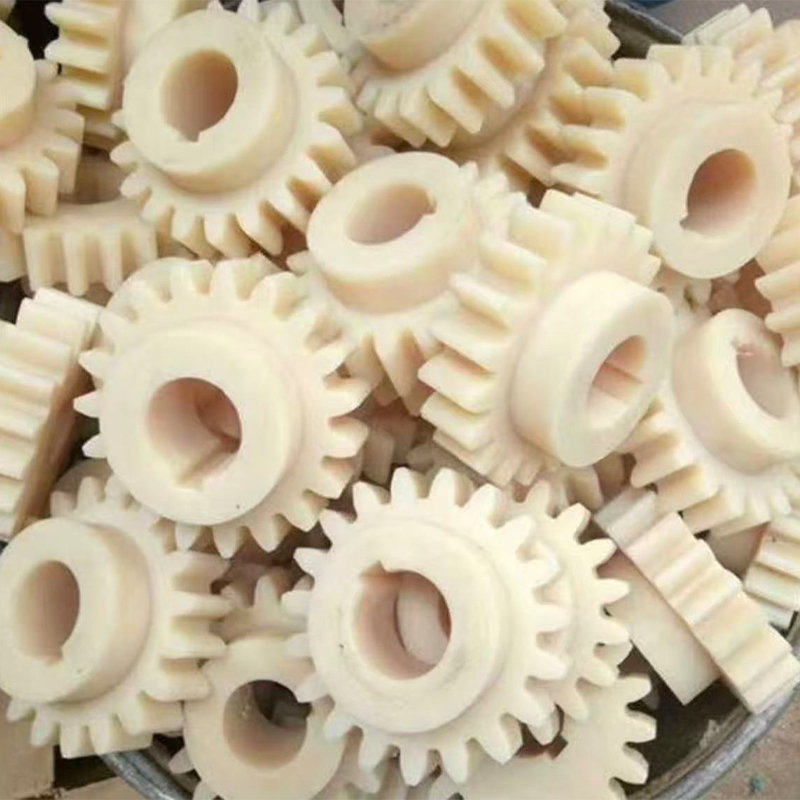 Servicio de impresión 3D de nailon + fibra de vidrio
-
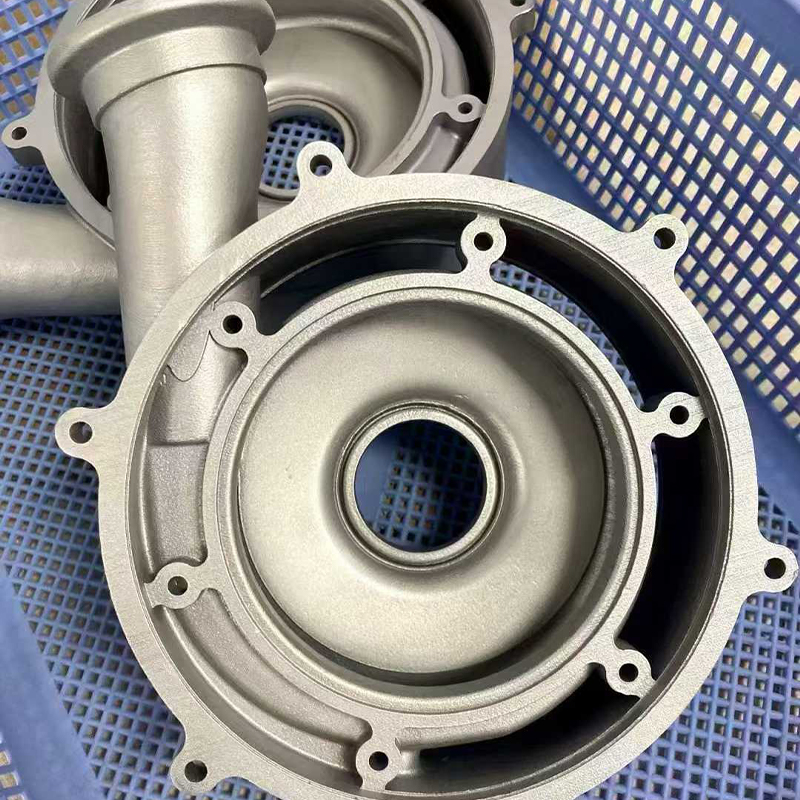 Servicio de impresión 3D de acero inoxidable 316L
-
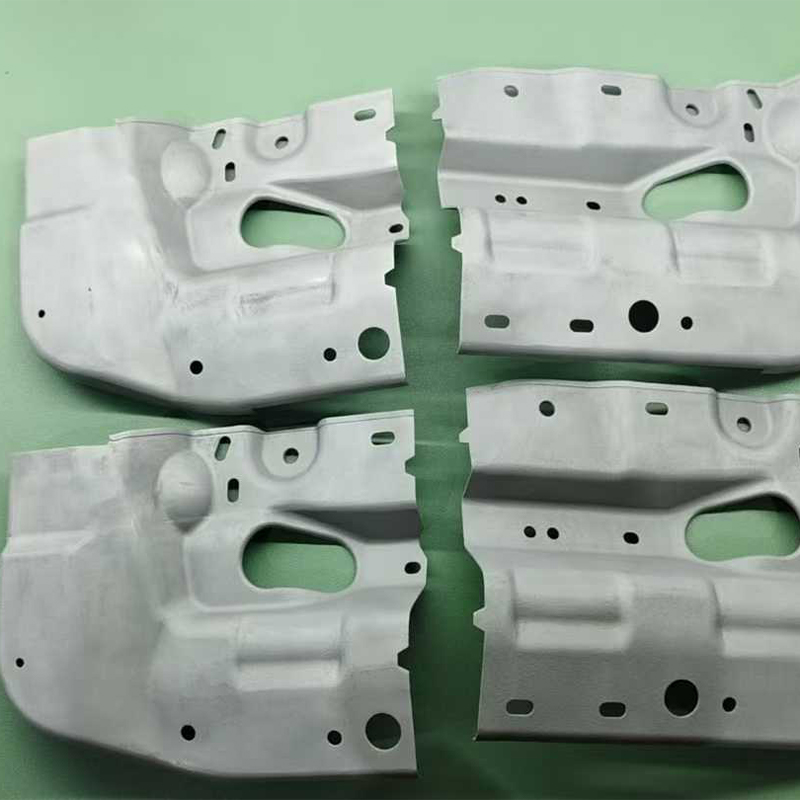 Servicio de impresión 3D de aleación de aluminio AlSi10Mg
-
 Servicio de impresión 3D de aleación de titanio Ti6Al4V
Información de contacto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
Dirección
-

Edificio 7, n.º 188, tramo Hongni de la carretera Zha Wang, subdistrito de Danghu, ciudad de Pinghu, ciudad de Jiaxing, provincia de Zhejiang, China
Derechos de autor © 2026 por Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
